ساخت و اصلاح منحنی جبرانسازی پلیت در چاپ افست – راهنمای جامع
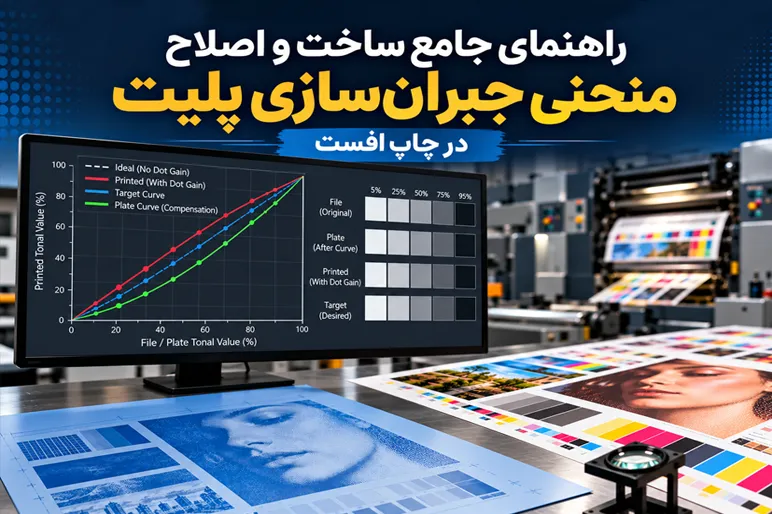
منحنی پلیت یا Plate Curve یکی از مهمترین ابزارهای کنترل بازتولید تون در چاپ افست است؛ اما Curve زمانی میتواند نتیجه قابل اعتمادی ایجاد کند که رفتار ماشین چاپ پایدار، قابل اندازهگیری و تکرارپذیر باشد.
اگر ماشین چاپ یک روز ترام ۵۰٪ را با یک TVI مشخص چاپ کند و روز دیگر، با همان شرایط ظاهری، نتیجه متفاوتی داشته باشد، ساختن Curve جدید راهحل اصلی مشکل نیست. ابتدا باید علت ناپایداری فرآیند پیدا شود.
در این مقاله بررسی میکنیم که چگونه رفتار واقعی پلیت تا چاپ (Plate-to-Print) را اندازهگیری کنیم، افزایش ارزش تون (Tone Value Increase – TVI) را بشناسیم، منحنی جبرانسازی مناسب بسازیم و با Verification منظم، بازتولید تون را در تولیدهای تکراری تحت کنترل نگه داریم.
راهنمای جامع ساخت و اصلاح منحنی جبرانسازی پلیت در چاپ افست | فهرست مطالب
راهنمای جامع ساخت و اصلاح منحنی جبرانسازی پلیت در چاپ افست
آموزش ویدیوی نرم افزار ArtPro plus
آرت پرو پلاس یک نرم افزار تخصصی و فوق العاده است که برای کنترل و اصلاح فایلهای PDF در لیتوگرافیها، کلیشه سازیها و سیلندر سازی ها استفاده میشود.
در این نرمافزار به تمام جزییات فایل دسترسی دارید و میتوانید در فایل PDF اصلاح و کنترل داشته باشید.
برای دیدن جزییات بیشتری از برنامه ArtPro plus بر روی تصویر کلیک کنید.
اصل مهم: Curve برای جبران رفتار قابل پیشبینی ماشین ساخته میشود، نه برای پنهان کردن ناپایداری فرآیند چاپ.
Plate Curve دقیقاً چه کاری انجام میدهد؟
ترام موجود در فایل الزاماً با همان مقدار روی کاغذ چاپ نمیشود.
برای مثال، ترام ۵۰٪ فایل ممکن است در چاپ به ۶۸٪ برسد. این اختلاف تحت تأثیر عوامل مکانیکی، اپتیکی، نوع کاغذ، مرکب، لاستیک، شرایط ماشین و فرآیند ساخت پلیت ایجاد میشود.
Plate Curve یک ابزار کنترلشده برای جبران این رفتار است.
در یک سیستم صحیح، رفتار واقعی ماشین ابتدا اندازهگیری میشود و سپس مقدار ترام روی پلیت به شکلی تغییر میکند که پس از تأثیر عوامل مختلف چاپ، مقدار تونال نهایی به Target موردنظر برسد.
بنابراین Curve نباید برای اصلاح سلیقهای یک سفارش خاص ساخته یا تغییر داده شود.
یک Compensation Curve معتبر باید بر اساس شرایط مشخص تولید ساخته شود؛ از جمله:
- ماشین چاپ مشخص
- مجموعه مرکب مشخص
- نوع لاستیک
- نوع پلیت
- Screening
- محلول مرطوبکننده
- شرایط ماشین
- بستر چاپی مشخص
اگر یکی از این متغیرها بهطور جدی تغییر کند، Curve قبلی ممکن است دیگر رفتار واقعی سیستم را بهدرستی پیشبینی نکند.
از کجا بفهمیم Curve پلیت مشکل دارد؟
یکی از نکات مهم این است که مشکل Curve معمولاً فقط در یک سفارش دیده نمیشود. اگر Compensation اشتباه باشد، الگوی مشکل در چندین کار چاپی با شرایط مشابه تکرار میشود.
نشانههای متداول عبارتاند از:
- تصاویر با وجود صحیح بودن Solid Ink Density دائماً تیره یا روشن چاپ میشوند.
- جزئیات Shadow، بهخصوص بالاتر از ۸۰٪، بسته میشوند.
- ترامهای Highlight زیر ۵٪ از بین میروند.
- Midtoneها فشرده شده و تصویر تخت و کمکنتراست دیده میشود.
- Gray Balance بین نمونههای چاپ به سمت گرم یا سرد تغییر میکند.
- اختلاف Proof و چاپ با تغییر Density برطرف نمیشود.
- سفارشهای تکراری روی یک کاغذ مشخص، بازتولید تونال یکسانی ندارند.
- حفظ مقادیر مورد انتظار در نقاط ۲۵٪، ۵۰٪ و ۷۵٪ دشوار است.
آموزش ویدیوی مدیریت رنگ در چاپخانه
آموزشی کاربردی برای تمام کسانی که دوست دارند با مدیریت رنگ در چاپ آشنا شوند.
این دوره توسط شرکت ایکسرایت اجرا شده است و این دوره ترجمه شده این دوره است.
بر روی تصویر کلیک کنید.
چرا Density صحیح به معنی چاپ صحیح نیست؟
این یکی از مهمترین نکات مقاله است.
ممکن است Solid Ink Density کاملاً روی Target باشد، ولی Midtoneها هنوز بهشدت خارج از Specification چاپ شوند.
دنسیته در ۱۰۰ درصدها اطلاعاتی درباره وضعیت تونهای ۳۰٪، ۵۰٪ یا ۶۰٪ به ما نمیدهد.
برای مثال، ممکن است دنسیته کاملاً صحیح باشد اما Midtone حدود ۸ تا ۱۲ واحد درصد بالاتر از مقدار مورد انتظار چاپ شود. همین اختلاف میتواند تصویر محصول را سنگین و گلآلود کند، جزئیات را کاهش دهد، تون پوست را فشرده کند و Gray Balance را تغییر دهد.
در چنین شرایطی اپراتور ممکن است سعی کند با کم یا زیاد کردن مرکب مشکل را حل کند.
اما تغییر میزان مرکب عمدتاً Solid را جابهجا میکند و شکل منحنی بازتولید تون را اصلاح نمیکند.
پس قبل از دستکاری دنسیتهها باید مشخص شود مشکل واقعاً مربوط به Ink Film است یا به Tonal Reproduction مربوط میشود.
چرا ترام روی کاغذ بزرگتر میشود؟
رابطه میان ترام پلیت و ترام چاپشده یکبهیک نیست.
ترام ۵۰٪ روی پلیت الزاماً ۵۰٪ روی کاغذ ایجاد نمیکند.
مقدار این تغییر تحت تأثیر چند گروه اصلی از عوامل قرار دارد.
۱. افزایش ترام مکانیکی (Mechanical Dot Gain)
Mechanical Dot Gain نتیجه گسترش فیزیکی ترام در فرآیند انتقال مرکب است.
هنگام چاپ، لاستیک مرکب را تحت فشار به بستر چاپی منتقل میکند و ترام در ناحیه تماس یا Nip میتواند تخت شده و در جهت جانبی گسترش پیدا کند.
عوامل مؤثر عبارتاند از:
- فشار بین پلیت و لاستیک
- فشار بین لاستیک و کاغذ
- Blanket Packing
- وضعیت سطح لاستیک
- ویسکوزیته و Tack مرکب
- ضخامت فیلم مرکب
- Emulsification مرکب
- میزان جذب بستر چاپی
- سرعت ماشین
- دمای فرآیند
مرکب نرمتر یا رقیقتر میتواند بیشتر گسترش پیدا کند. مرکب Emulsified نیز ممکن است نسبت به شرایط کنترلشده گسترش بیشتری ایجاد کند. فشار بیش از حد نیز باعث افزایش گسترش ترام میشود.
۲. افزایش ترام اپتیکی (Optical Dot Gain)
در Optical Dot Gain الزاماً اندازه فیزیکی ترام تغییر نکرده است.
نور وارد ساختار کاغذ میشود، در اطراف و زیر ترام پراکنده میشود، بخشی از آن جذب شده و سپس دوباره از سطح خارج میشود.
در نتیجه، ترام برای چشم یا دستگاه اندازهگیری بزرگتر از اندازه فیزیکی واقعی خود به نظر میرسد.
این رفتار با اثر یول–نیلسن (Yule-Nielsen Effect) مرتبط است.
Brightness کاغذ، نوع Coating، صافی سطح، Opacity مرکب و میزان پراکندگی داخلی نور همگی میتوانند مقدار Optical Gain را تغییر دهند.
۳. نوع بستر چاپی
بستر چاپی یکی از متغیرهای بسیار مهم در TVI است.
کاغذ Uncoated مرکب را بیشتر وارد ساختار الیاف میکند. این موضوع هم میتواند باعث افزایش گسترش فیزیکی شود و هم پراکندگی نور را افزایش دهد.
در مقابل، کاغذ Coated مرکب را بیشتر در نزدیکی سطح نگه میدارد و معمولاً ترام فشردهتر و Optical Scatter کمتری ایجاد میکند.
به همین دلیل یک پلیت با تنظیمات یکسان روی Coated و Uncoated الزاماً TVI یکسانی ایجاد نمیکند.
این تفاوت لزوماً نشانه خرابی ماشین چاپ نیست؛ بخشی از رفتار Substrate است.
۴. تغییرات فرآیند ساخت پلیت
مشکل ممکن است قبل از رسیدن پلیت به ماشین چاپ ایجاد شده باشد.
تغییر Exposure یا Processing میتواند اندازه ترام را روی خود پلیت تغییر دهد.
Overexposure، Processing نامناسب، Developer فرسوده یا آلوده و تغییرات شرایط Process-Free Plate میتوانند اندازه یا لبه ترام را تغییر دهند.
این خطا سپس وارد ماشین چاپ شده و با Mechanical و Optical Gain ترکیب میشود.
۵. فرسودگی پلیت و لاستیک
رفتار سیستم در طول تیراژ نیز الزاماً ثابت نمیماند.
Glaze، تورم یا فرسودگی لاستیک میتواند هندسه Nip را تغییر دهد. فرسودگی پلیت نیز ممکن است ابتدا روی ترامهای ظریف Highlight اثر بگذارد و در Shadow باعث تغییر جزئیات شود.
بنابراین Curveای که با پلیت تازه و لاستیک سالم تأیید شده است، ممکن است بعد از یک تیراژ بسیار طولانی دقیقاً همان نتیجه را ایجاد نکند.
یک قانون مهم: قبل از Curve، فرآیند را پایدار کنید
اگر رفتار Plate-to-Print در شرایط یکسان دائماً تغییر کند، Curve نمیتواند مشکل را حل کند.
اگر مقدار تون ۵۰٪ بین چاپهای مختلف با شرایط یکسان بیش از حدود ۳ تا ۴ واحد درصد تغییر کند، قبل از اصلاح Curve باید علت ناپایداری فرآیند پیدا شود.
Curve میتواند یک رفتار قابل پیشبینی را جبران کند.
Curve نمیتواند یک سیستم غیرقابل پیشبینی را قابل اعتماد کند.
چطور مشکل Curve را تشخیص دهیم؟
مشاهده بصری برای تشخیص اینکه «یک جای کار مشکل دارد» مفید است، اما برای تصمیمگیری درباره Curve کافی نیست.
چشم به شما نمیگوید اختلاف دقیقاً چقدر است یا منشأ آن Prepress است یا Pressroom.
برای بررسی اولیه، TVI هر رنگ Process را حداقل در نقاط زیر اندازهگیری کنید:
۲۵% – ۵۰% – ۷۵%
برای Curve Development دقیقتر، بهتر است نقاط:
۵% – ۱۰% – ۹۰% – ۹۵%
نیز اندازهگیری شوند.
مقادیر اندازهگیریشده باید با Target مربوط به Print Condition موردنظر مقایسه شوند.
مقاله بهعنوان Reference عملی، برای بسیاری از شرایط Coated حدود ۱۶٪ TVI در تون ۵۰٪ و برای بسیاری از شرایط Uncoated حدود ۲۲٪ TVI را مطرح میکند.
اما این اعداد را نباید بهعنوان یک قانون ثابت برای تمام چاپها در نظر گرفت.
Target واقعی باید با موارد زیر هماهنگ باشد:
- Print Condition
- نوع کاغذ
- Screening
- استاندارد مورد استفاده
- Specification داخلی چاپخانه
اگر مقدار TVI در یک Tone Step مهم بیش از حدود ۳ واحد درصد با Target اختلاف داشته باشد، باید بررسی شود که آیا Curve با رفتار فعلی ماشین مطابقت دارد یا شرایط تولید نسبت به زمان ساخت Curve تغییر کرده است.
مهمترین تست: Plate-to-Print Measurement
روش اصلی این است:
آنچه روی پلیت وجود دارد را اندازه بگیرید → آنچه چاپ شده را اندازه بگیرید → اختلاف را در سراسر Tonal Scale بررسی کنید.
اگر فقط ورق چاپشده را ببینیم، هنوز نمیدانیم مشکل از کجا شروع شده است.
ابتدا خود پلیت را اندازه بگیرید
با Plate Reader یا دستگاهی که قابلیت اندازهگیری پلیت دارد، بررسی کنید آیا درصد ترام واقعی پلیت با مقدار مورد انتظار RIP مطابقت دارد یا خیر.
اگر قبل از شروع چاپ، ترام روی پلیت اشتباه باشد، منشأ مشکل میتواند Imaging، Processing یا Handling پلیت باشد.
در این حالت تغییر Press Curve بدون پیدا کردن علت اصلی، تصمیم درستی نیست.
یک Linearized Plate بدون اعمال Compensation Curve باید در محدوده تلرانس تعریفشده چاپخانه با مقادیر مورد انتظار مطابقت داشته باشد.
مقاله اشاره میکند که بسیاری از چاپخانهها در نقاط کنترلی مهم حدود ۱٪ تلرانس در نظر میگیرند، ولی این مقدار باید بر اساس Process Control داخلی مجموعه تعریف شود.
CTP و Processing را فراموش نکنید
قبل از دستکاری Curve موارد زیر را بررسی کنید:
- CTP Laser Power
- Focus Calibration
- تمیزی Drum
- Batch پلیت
- شرایط نگهداری و Handling
- دمای Chemistry
- Replenishment Rate
- فعالیت Developer
- وضعیت Bath
- وضعیت Brush و Cleaning
برای Process-Free Plate نیز Exposure، Storage، Gum، Cleaning و شرایط On-Press Development باید کنترل شوند.
حتی تغییر چنددرصدی در Exposure یا Development میتواند ترام کل پلیت را تغییر دهد.
به همین دلیل Plate Process Control Strip باید بهصورت منظم ــ مثلاً روزانه یا در هر شیفت ــ اندازهگیری و ثبت شود.
مطمئن شوید Curve درست در RIP اعمال شده است
گاهی Curve درست ساخته شده اما Curve اشتباهی در Workflow انتخاب شده است.
باید مطمئن شوید Curve مربوط به همان:
Press + Substrate + Screen Ruling + Screening Type + Ink Set + Print Condition
است.
همچنین بررسی کنید اصلاح تونال دیگری همزمان در مسیر خروجی اعمال نشده باشد.
ممکن است Plate Curve روی اصلاح دیگری در Device Link، Workflow Preset یا Output Condition اعمال شود.
نتیجه، Double Compensation است و حتی ممکن است از حالت بدون Curve هم بدتر باشد.
فقط نقطه ۵۰٪ را بررسی نکنید
Tonal Range را حداقل به سه بخش نگاه کنید:
Highlight: 5–۲۵%
Midtone: 40–۶۰%
Shadow: 75–۹۵%
ممکن است Midtone صحیح باشد ولی Shadow بسته شود، یا Shadow مناسب باشد اما Highlight از بین برود.
بنابراین Curve را نمیتوان تنها بر اساس یک عدد در نقطه ۵۰٪ ساخت.
شکل Curve باید شکل واقعی پاسخ تونال ماشین را دنبال کند.
⚠️ رنگ طراحیات در مانیتور عالی است، اما چاپ خراب از آب درمیآید؟
💡 مشکل از فایل نیست، از تنظیمات رنگ نرمافزار است!
در این آموزش یاد میگیری چطور نرمافزارهایی مثل Photoshop و Illustrator را بهدرستی تنظیم کنی تا رنگها دقیقتر و واقعیتر دیده شوند.
فرآیند اصولی ساخت Compensation Curve
حالا به بخش عملی کار میرسیم.
مرحله اول: چاپ Characterization Target
یک فرم تست دارای Tone Stepهای مناسب را با یک Linear Plate و بدون Compensation Curve چاپ کنید؛ مگر اینکه Workflow شما برای Characterization نیازمند Baseline Curve مشخصی باشد.
برای هر Process Color بهتر است Tone Stepهایی حداقل از ۵٪ تا ۹۵٪ وجود داشته باشد.
اما این تست فقط زمانی ارزش دارد که ماشین در شرایط واقعی و پایدار تولید باشد.
شرایط زیر باید مشخص و کنترلشده باشند:
- Target Solid Ink Density
- Impression Pressure استاندارد
- Blanket Packing صحیح
- Fountain Solution مطابق Specification
- Ink-Water Balance پایدار
- سرعت معمول تولید
- Blanket مشخص
- Ink Set مشخص
- Substrate مشخص
مرحله دوم: اندازهگیری چاپ
Target چاپشده را با اسپکتروفتومتر یا دانسیتومتر و مطابق روش اندازهگیری تعریفشده مجموعه اندازهگیری کنید.
مقدار فایل را با مقدار چاپشده در هر Tone Step مقایسه کنید.
برای مثال:
مقدار فایل = 50%
مقدار چاپشده = 68%
پس:
TVI = 68 − ۵۰ = 18 percentage points
بنابراین در نقطه ۵۰٪، TVI برابر با ۱۸ واحد درصد است.
توجه کنید که بهتر است در فارسی این مقدار را «۱۸ واحد درصد» بنامیم، نه صرفاً «۱۸ درصد»؛ زیرا اختلاف بین دو مقدار درصدی را بیان میکنیم.
مرحله سوم: مقایسه با Target
حالا باید بدانیم مقدار چاپشده مورد انتظار چه بوده است.
فرض کنید:
File Tint = 50%
Target Printed Value = 66%
Measured Printed Value = 73%
بنابراین:
Excess Gain = 7 percentage points
چاپ در این ناحیه ۷ واحد درصد سنگینتر از Target است.
این اختلاف باید در Compensation Curve در نظر گرفته شود.
اما یک نکته بسیار مهم وجود دارد:
نباید ۷ واحد را بهصورت یک Offset ثابت از کل Curve کم کنیم.
Gain در سراسر Tonal Scale یکسان نیست.
Midtoneها، بهخصوص حدود ۴۰٪ تا ۶۰٪، اغلب رفتار متفاوتی از Highlight و Shadow دارند.
بنابراین Compensation باید بر اساس شکل واقعی منحنی اندازهگیریشده ساخته شود.
Curve چگونه ساخته میشود؟
Compensation Curve معمولاً در RIP یا Workflow Software ساخته میشود.
منطق اصلی ساده است:
مقدار خروجی پلیت را به شکلی تغییر میدهیم که پس از تأثیر Gain ماشین، مقدار چاپشده روی Target قرار بگیرد.
در مثال قبلی:
ورودی ۵۰٪ → چاپ ۷۳٪
Target → ۶۶٪
بهعنوان محاسبه اولیه ممکن است مقدار خروجی پلیت در حوالی این ناحیه به سمت حدود ۴۳٪ حرکت داده شود و سپس نتیجه مجدداً چاپ و اندازهگیری شود.
اما این فقط یک نقطه شروع است، نه فرمول نهایی ساخت Curve.
Ink Transfer، Screening، Curve Smoothing، Minimum Dot Behavior و Measurement Method میتوانند نتیجه نهایی را تغییر دهند.
Curve در عمل شبیه یک Lookup Table است؛ یعنی هر Tonal Value ورودی به Plate Output Value مشخصی Remap میشود.
Curve ماشین دیگر را کپی نکنید
Curve باید رفتار سیستم واقعی شما را توصیف کند.
یعنی ترکیب:
Press + Ink + Blanket + Plate + Screening + Fountain Solution + Substrate
بنابراین Curve ماشین دیگر، چاپخانه دیگر، کاغذ دیگر یا نمونهای که Vendor ارائه کرده است الزاماً برای شرایط شما مناسب نیست.
همچنین اگر برای رسیدن به Target مجبور به Correction بسیار شدید هستید، قبل از ادامه بررسی کنید که Curve در حال پنهان کردن یک مشکل مکانیکی یا فرآیندی نباشد.
مواردی مانند:
- Blanket Packing
- Impression Pressure
- Ink Viscosity
- Emulsification
- Plate Calibration
- Substrate
باید بررسی شوند.
Verification؛ مرحلهای که نباید حذف شود
ساخت Curve پایان کار نیست.
فرم تست را با Curve جدید و تحت همان شرایط Characterization دوباره چاپ کنید.
TVI را در کل Tonal Range اندازهگیری کرده و با Target مقایسه کنید.
اگر نقاط اصلی داخل تلرانس تعریفشده مجموعه قرار گرفتند، Curve میتواند وارد Production Testing شود.
مقاله بهعنوان یک هدف عملی رایج، حدود ±۳ واحد درصد نسبت به Target را برای Toneهای اصلی مطرح میکند، ولی تلرانس واقعی باید بر اساس Print Condition و نیاز مشتری تعریف شود.
Proof و Press را دوباره مقایسه کنید
بعد از اعمال Curve، Proof-to-Press Verification نیز اهمیت دارد.
Test Form مرتبط را چاپ کنید و Proof و Press Sheet را تحت Viewing Condition استاندارد، معمولاً D50 در Graphic Arts، مقایسه کنید.
Highlight، Midtone و Shadow باید از نظر Tonal Reproduction همراستا باشند.
اگر اختلاف در ناحیه خاصی باقی مانده است، باید موارد زیر بررسی شوند:
- Curve
- Proof Setup
- Press Target
- Profile
- Measurement Method
Repeatability از یک تست خوب مهمتر است
اینکه یک بار نتیجه عالی بگیرید کافی نیست.
در صورت امکان Verification Target را در Runهای مختلف، شیفتهای متفاوت یا روزهای جداگانه چاپ کنید.
اگر TVI در Setup یکسان بیش از حدود ۳ واحد درصد تغییر میکند، احتمالاً با یکی از این مشکلات روبهرو هستید:
- Press Instability
- Plate Variation
- Substrate Variation
- Environmental Drift
در این شرایط Curve را مرتب تغییر ندهید.
ابتدا سیستم را پایدار کنید.
برای همه کاغذها یک Curve نسازید
یکی از خطاهای مهم، استفاده از یک Curve برای همه Substrateهاست.
Curve تأییدشده روی Coated Gloss الزاماً روی Coated Matte صحیح نیست و روی Uncoated Offset میتواند اختلاف قابل توجهی ایجاد کند.
دلیل آن تفاوت در:
- Absorbency
- Ink Holdout
- Surface Texture
- Optical Scatter
است.
بنابراین چاپخانهای که بهطور مرتب با چند گروه کاغذ کار میکند، بهتر است Substrate-Specific Curve Library داشته باشد.
برای مثال:
- Coated Gloss
- Coated Matte
- Coated Silk
- Uncoated Offset
- Uncoated Supercalendered
- Recycled Stock
- Specialty Grades
هر Curve باید حداقل با Substrate، Press، Screening، Print Condition و Date مشخص شود.
چه اطلاعاتی را همراه Curve ثبت کنیم؟
ساخت Curve بدون مستندسازی، بخش بزرگی از ارزش آن را از بین میبرد.
برای هر Curve اطلاعات زیر را نگهداری کنید:
- نام Curve
- Curve Values یا فایل Exportشده
- Press
- Ink Set
- Plate Type
- Screening
- Substrate
- Blanket Type
- Packing
- Density
- pH و Conductivity محلول مرطوبکننده
- Press Speed
- Measurement Method
- Date
- Operator
- Verification Data
اگر شش ماه بعد رفتار تونال تغییر کند، این اطلاعات کمک میکنند تشخیص دهید خود Curve نیاز به بازبینی دارد یا شرایط تولید نسبت به Baseline تغییر کرده است.
وقتی TVI بالاتر از Target است چه کنیم؟
اگر TVI در Midtone و Shadow بیش از Target باشد، Plate Output در نواحی مربوطه باید کاهش پیدا کند.
محدوده ۴۰٪ تا ۸۰٪ اهمیت زیادی دارد، زیرا افزایش بیش از حد ترام در این محدوده میتواند کنتراست تصویر و Gray Balance را بهشدت تحت تأثیر قرار دهد.
اما در Highlight باید محتاط بود.
کاهش بیش از حد نقاط ۵٪ تا ۱۵٪ ممکن است ترام را به زیر Minimum Reproducible Dot برساند و باعث Dropout شود.
در Shadow نیز اگر ترامها Plug میشوند، محدوده ۷۵٪ تا ۹۵٪ باید بررسی شود.
هدف این است که Shadow باز بماند، بدون اینکه انتقال Midtone به Shadow غیرطبیعی شود.
وقتی TVI پایینتر از Target است چه کنیم؟
در این حالت ممکن است لازم باشد Plate Output در ناحیه مربوطه افزایش پیدا کند.
TVI پایین میتواند با عواملی مانند موارد زیر مرتبط باشد:
- Blanket سخت
- Impression Pressure پایین
- Ink Film کم
- مرکب High-Tack
- سطح با Absorbency پایین
- Compensation Curve بیش از حد تهاجمی
نتیجه معمولاً Midtoneهای کمرنگ و کنتراست تخت است.
اصلاح Curve میتواند عمق تونال را برگرداند، بدون اینکه اپراتور مجبور شود برای جبران مشکل، Solid را بیش از حد مرکبدهی کند.
اگر فقط بخشی از Tonal Range مشکل دارد
در این حالت به یک Shaped Curve نیاز داریم.
برای مثال ممکن است:
Highlight صحیح باشد،
Midtone سنگین باشد،
Shadow بسته شود.
یا:
Highlight Dropout داشته باشد،
Midtone صحیح باشد،
Shadow Plug شود.
این دو وضعیت نمیتوانند Curve یکسانی داشته باشند.
دادههای اندازهگیری کل Tonal Range باید مشخص کنند کدام بخش نیاز به Correction دارد و کدام بخش نباید تغییر کند.
⚠️ چرا رنگ طرح شما در هر دستگاهی فرق دارد؟
💡 بدون پروفایلسازی رنگ، هیچ سیستم گرافیکی رنگ دقیق و ثابتی نخواهد داشت.
در ساختن کرو و پروفایل اختصاصی برای ماشین چاپ، کنترل کاملی بر رنگها در طراحی داشته باشید.
🎯 بیشتر درباره کرو سازی و پروفایل اختصاصی برای ماشین چاپ بدانید 👈👈👈

ارتباط Prepress و Pressroom بخشی از سیستم Curve است
Curve فقط یک فایل در RIP نیست.
اگر Pressroom نوع لاستیک، برند مرکب، Fountain Solution، Roller Setting یا سرعت معمول تولید را تغییر دهد ولی Prepress از آن اطلاع نداشته باشد، Curve ممکن است دیگر رفتار واقعی ماشین را توصیف نکند.
از طرف دیگر اگر Prepress Curve جدیدی بسازد اما شرایط Characterization را به Pressroom اعلام نکند، اپراتور نمیتواند شرایطی را که Curve بر اساس آن ساخته شده بازتولید کند.
به همین دلیل اپراتور باید بداند:
- TVI چیست؟
- Control Target چگونه خوانده میشود؟
- چرا Density صحیح الزاماً Tonal Reproduction صحیح نیست؟
- چرا تغییر چند واحدی TVI میتواند Gray Balance را تغییر دهد؟
Curve Management یک مسئولیت مشترک میان Prepress و Pressroom است.
Curve را هر چند وقت یک بار بررسی کنیم؟
یک پاسخ ثابت برای همه چاپخانهها وجود ندارد.
مقاله پیشنهاد میکند در شرایط تولید بسیار پایدار، Verification فصلی میتواند حداقل برنامه باشد.
برای تولید Color-Critical، تغییر مکرر Substrate یا چاپخانههای چندشیفته، بررسی ماهانه یا هفتگی مناسبتر است.
همچنین بعد از تغییرات مهم باید Curve دوباره Verify شود؛ مانند:
- تعمیرات عمده ماشین
- تغییر Plate
- تغییر Blanket
- Roller Work
- تغییر Chemistry
- تغییر Ink
شرایط محیطی را دستکم نگیرید
دما و رطوبت میتوانند روی Rheology مرکب، ابعاد کاغذ، Fountain Solution و Roller Response اثر بگذارند.
اگر شرایط محیطی زمان Characterization با شرایط واقعی تولید تفاوت زیادی داشته باشد، تغییرات Tonal ممکن است شبیه مشکل Curve دیده شوند.
بنابراین Temperature و Humidity نیز بخشی از Process Control هستند.
دستگاه اندازهگیری خودش میتواند منشأ خطا باشد
Plate Reader، دانسیتومتر و اسپکتروفتومتر نیز نیازمند Calibration و Verification هستند.
اگر دستگاه مثلاً مقدار ترام را ۲ واحد درصد بالاتر از مقدار واقعی نشان دهد، ممکن است بر اساس همان اطلاعات اشتباه Curve بیش از حد تهاجمی ساخته شود.
در این حالت هفتهها ممکن است به دنبال مشکلی بگردیم که در واقع از Measurement System شروع شده است.
Curve Maintenance یک پروژه یکباره نیست
Process Drift معمولاً تدریجی است.
Curveای که شش ماه قبل کاملاً صحیح بوده ممکن است امروز به دلیل مجموعهای از تغییرات کوچک، ۴ تا ۵ واحد درصد اختلاف داشته باشد.
از جمله:
- Blanket Wear
- Chemistry Changes
- تغییرات کوچک Plate Processor
- Ink Variation
- Temperature Cycles
این تغییر ممکن است روزبهروز قابل مشاهده نباشد، اما در مقایسه با Baseline مشخص میشود.
به همین دلیل Curve Library باید بخشی از یک سیستم Continuous Verification باشد.
نقاط کنترلی مهم برای یک Curve قابل اعتماد
قبل از اینکه Curve را مقصر بدانیم، این نقاط باید کنترل شوند:
Plate Measurement Calibration: آیا Plate Reader درست اندازهگیری میکند؟
Press Condition Consistency: آیا Pressure، Blanket، Ink-Water Balance، Density، Fountain Chemistry و Speed ثابت هستند؟
Substrate Documentation: آیا دقیقاً همان کاغذ و همان سمت موردنظر استفاده شده است؟
Curve Application: آیا Curve صحیح واقعاً در RIP اعمال شده است؟
Measurement Repeatability: آیا دو اپراتور از یک ورق TVI مشابهی به دست میآورند؟
Plate Processing Stability: آیا Exposure و Processing پایدار هستند؟
Blanket Condition: آیا لاستیک دچار Glaze، Swelling، Smash یا Wear نشده است؟
Environmental Consistency: آیا دما و رطوبت با شرایط Characterization قابل مقایسهاند؟
مجموع این اطلاعات مشخص میکند آیا Tonal Reproduction واقعاً قابل پیشبینی است یا یک متغیر پنهان باعث Drift شده است.
چه کارهایی را نباید انجام دهیم؟
روی ماشین ناپایدار Curve نسازید.
چند متغیر را همزمان تغییر ندهید.
Curve را با چشم و بدون Measurement اصلاح نکنید.
یک Curve را برای همه Substrateها استفاده نکنید.
برای دنبال کردن هر Tonal Drift کوچک، مرتب Curve جدید نسازید.
برای جبران کنتراست ضعیف، Density را بیدلیل افزایش ندهید.
Plate Wear را در تیراژهای طولانی نادیده نگیرید.
و مهمتر از همه:
ناپایداری ماشین چاپ را با Curve پیشازچاپ پنهان نکنید.
اگر ماشین در یک شیفت نمیتواند TVI را با ثبات قابل قبول حفظ کند، اول باید Press Condition اصلاح شود و بعد سراغ Curve برویم.
جمعبندی
یک Compensation Curve خوب زمانی ساخته میشود که سه شرط اصلی برقرار باشد:
۱. فرآیند تولید پایدار و تکرارپذیر باشد.
۲. رفتار واقعی Plate-to-Print بهدرستی اندازهگیری شود.
۳. Curve بعد از ساخت بهطور منظم Verify شود.
هدف از Curve این نیست که تمام Variationهای چاپ افست را حذف کنیم؛ چنین چیزی با ماهیت مکانیکی فرآیند چاپ سازگار نیست.
هدف این است که Variation را بشناسیم، اندازهگیری کنیم و بخش قابل پیشبینی آن را به شکلی کنترلشده جبران کنیم.
یک Curve Library اصولی میتواند رفتار تونال ماشین را از یک متغیر ناشناخته و دردسرساز به یک ویژگی قابل اندازهگیری، قابل مدیریت و تکرارپذیر تبدیل کند.
و شاید مهمترین پیام این مقاله همین باشد:
یک Curve ساده روی یک ماشین پایدار، بسیار قابل اعتمادتر از یک Curve پیچیده روی یک ماشین ناپایدار است.
لغت نامه :
Solid : منظور همان ۱۰۰ درصد یک رنگ است.
Nip: ناحیه تماس یک ترام با سطح متریال چاپی.
Curve: منحنی . که در این مقاله برای اصلاح به منحنی ازش استفاده میشوند نه به صورت خطی.
درباره حمیدرضا پیوندی
متخصص چاپ افست و فلکسو، طراحی، پیش از چاپ و چاپ
نوشتههای بیشتر از حمیدرضا پیوندی
دیدگاهتان را بنویسید