راهنمای جامع زیرسازی و تنظیم لاستیک چاپ افست؛ تأثیر فشار چاپ بر کیفیت و عمر لاستیک
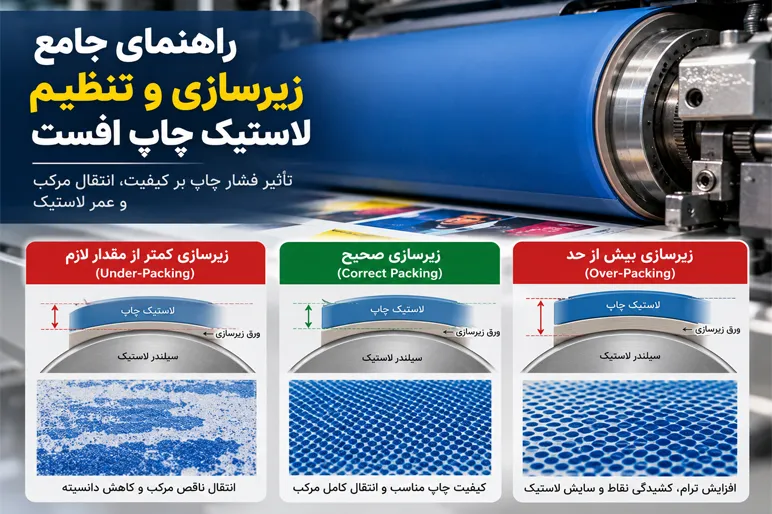
زیرسازی صحیح لاستیک چاپ افست یکی از عوامل اساسی در کنترل فشار چاپ، انتقال مرکب، کیفیت ترامها و پایداری تولید است. تنظیم نادرست ضخامت زیرسازی میتواند باعث افزایش ترام، کشیدگی نقاط چاپی، کاهش دانسیته، انتقال ناقص مرکب و حتی کاهش شدید عمر لاستیک شود.
بسیاری از مشکلاتی که در چاپخانه به مرکب، کاغذ، پلیت یا سیستم آب نسبت داده میشوند، در واقع ممکن است ناشی از فشار نامناسب و زیرسازی نادرست لاستیک باشند.
در این مقاله، روشهای شناسایی زیرسازی بیش از حد، زیرسازی ناکافی و زیرسازی غیریکنواخت را بررسی میکنیم و با اصول اندازهگیری، تنظیم فشار و عیبیابی مشکلات مرتبط با لاستیک چاپ افست آشنا میشویم.
فهرست مطالب
چرا زیرسازی لاستیک در چاپ افست اهمیت دارد؟
زیرسازی لاستیک چاپ (Blanket Packing) مستقیماً بر فشار چاپ (Impression Pressure)، انتقال تصویر، ساختار ترامها، عمر لاستیک و پایداری عملکرد ماشین تأثیر میگذارد.
وقتی زیرسازی صحیح باشد، ماشین آرامتر کار میکند، دانسیته چاپ پایدار میماند، نقاط ترام با وضوح مناسب منتقل میشوند و عمر مفید لاستیک افزایش مییابد.
اما زیرسازی نامناسب میتواند مجموعهای از مشکلات مکانیکی و کیفی ایجاد کند که با تنظیم مرکب یا آب برطرف نمیشوند.
نکته اساسی این است که هدف از زیرسازی، ایجاد حداکثر فشار نیست؛ بلکه دستیابی به حداقل فشار لازم برای انتقال تمیز، کامل و پایدار تصویر است.
فشار بیش از حد باعث تغییر شکل لاستیک، اعوجاج نقاط ترام، افزایش بار واردشده به یاتاقانها و کاهش عمر مفید لاستیک میشود.
از طرف دیگر، فشار ناکافی نیز مانع انتقال کامل لایه مرکب از لاستیک به سطح چاپشونده خواهد شد.
نشانههای زیرسازی نامناسب لاستیک
مشکلات ناشی از زیرسازی معمولاً نشانههای مشخصی دارند. این مشکلات ممکن است بهتدریج و بر اثر نشست لاستیک، فشردهشدن ورقهای زیرسازی یا تغییرات کوچک و متوالی تنظیمات ایجاد شوند.
یکی از ویژگیهای مهم عیوب مکانیکی این است که اغلب در موقعیت مشخصی از عرض ورق یا در فاصلههای تکرارشونده مرتبط با محیط سیلندر ظاهر میشوند.
کشیدگی ترام یا Slurring
در این حالت نقاط ترام در جهت چرخش سیلندر کشیده یا پخش میشوند.
تصویر چاپشده حالتی پیدا میکند که گویی بخشی از آن روی سطح کاغذ کشیده شده است.
افزایش بیش از حد ترام
در اثر فشار نامناسب، سطح نقاط ترام افزایش مییابد. جزئیات نواحی تیره کاهش پیدا میکند و ترامهای میانی ممکن است تیرهتر از مقدار مورد انتظار چاپ شوند.
ضعف در چاپ سطوح تُنپُر
سطوح یکدست چاپشده ممکن است دانسیته کافی نداشته باشند یا بهصورت لکهدار و غیریکنواخت دیده شوند.
در چنین شرایطی، حتی افزایش میزان مرکب نیز الزاماً مشکل را برطرف نمیکند.
انتقال غیریکنواخت مرکب
دانسیته ممکن است در عرض ورق یا از لبه پیشرو تا انتهای آن تغییر کند.
در نتیجه، بعضی قسمتها پررنگتر و قسمتهای مجاور کمرنگتر چاپ میشوند.
ایجاد تصویر شبحمانند یا Ghosting
ممکن است تصویر کمرنگی شبیه بخشی از طرح اصلی در قسمتی از چاپ ظاهر شود که نباید وجود داشته باشد.
ایجاد نوارهای ناخواسته
نوارهای باریک روشن یا تیره ممکن است در جهت حرکت سیلندر دیده شوند.
این نوارها گاهی با فاصلههای مشخص تکرار میشوند.
پیچخوردگی کاغذ
فشار بیش از حد ممکن است باعث افزایش پیچخوردگی ورق پس از خروج از ناحیه چاپ شود؛ بهخصوص در کاغذهای پوششدار و کارهایی با پوشش مرکب زیاد.
ترکخوردگی لبههای لاستیک
ترک یا پارگی ممکن است در نزدیکی شکاف سیلندر یا لبههای لاستیک ایجاد شود.
سایش موضعی لاستیک
در بعضی قسمتها ممکن است سطح لاستیک بیش از سایر نواحی صیقلی، فرورفته یا نازک شود.
فشار چاپ غیریکنواخت
ممکن است یک ناحیه از عرض چاپ کیفیت مناسبی داشته باشد، اما ناحیه دیگر انتقال ضعیف یا افزایش ترام نشان دهد.
ناپایداری دانسیته
گاهی دانسیته سطوح تُنپُر در طول تیراژ تغییر میکند، درحالیکه تنظیمات سیستم مرکبدهی ثابت مانده است.
این نشانهها باید اپراتور را به بررسی وضعیت تماس سیلندرها و زیرسازی لاستیک هدایت کنند.
اگر دانسیته کاهش پیدا کرده است، قبل از بازکردن کلیدهای مرکب بررسی کنید که آیا لاستیک تماس مناسبی با سطح چاپشونده دارد یا خیر.
چرا زیرسازی نامناسب باعث مشکلات چاپ میشود؟
نقش اختلاف ارتفاع سیلندر یا Undercut
در سیلندر لاستیک، اختلاف ابعادی مشخصی میان سطح بدنه سیلندر و رینگهای مرجع وجود دارد که به آن آندرکات (Undercut) گفته میشود.
این اختلاف، فضای لازم برای قرارگیری لاستیک و ورقهای زیرسازی را فراهم میکند.
مجموع ضخامت لاستیک و زیرسازی، در ارتباط با آندرکات سیلندر، تعیین میکند که هنگام تماس سیلندرها چه میزان فشردگی ایجاد شود.
اگر ارتفاع مجموعه لاستیک و زیرسازی از مقدار طراحیشده بیشتر باشد، فشار اضافی ایجاد خواهد شد.
اگر این ارتفاع کمتر از مقدار لازم باشد، تماس کافی برای انتقال کامل مرکب برقرار نمیشود.
نقش لاستیکهای تراکمپذیر
لاستیکهای تراکمپذیر (Compressible Blankets) دارای لایهای داخلی هستند که برای جذب فشار و بازگشت به وضعیت اولیه طراحی شده است.
این ویژگی به لاستیک کمک میکند تا ناهمواریهای جزئی سطح را جبران کند و انتقال ترامها را کنترلشدهتر انجام دهد.
بااینحال، لایه تراکمپذیر نیز محدوده عملکرد مشخصی دارد.
استفاده از تنظیمات زیرسازی لاستیک معمولی برای یک لاستیک تراکمپذیر ممکن است باعث خروج آن از محدوده طراحیشده شود.
از طرف دیگر، زیرسازی بیش از حد کم نیز میتواند مانع عملکرد مناسب لایه تراکمپذیر و انتقال کامل مرکب شود.
تأثیر زیرسازی غیریکنواخت
اگر ضخامت زیرسازی در قسمتهای مختلف سیلندر یکسان نباشد، فشار تماس نیز تغییر میکند.
نقاط مرتفع فشار بیشتری وارد میکنند و نقاط پایینتر ممکن است تماس ناکافی داشته باشند.
وجود آلودگی زیر لاستیک، چروکشدن ورق زیرسازی، تاخوردگی لبهها یا کشش غیریکنواخت لاستیک میتواند چنین شرایطی ایجاد کند.
اهمیت کشش لاستیک
کشش لاستیک (Blanket Tension) نیز اهمیت زیادی دارد.
لاستیک شل ممکن است هنگام چرخش جابهجا شود و باعث اعوجاج تصویر و افزایش سایش شود.
در مقابل، کشش بیش از حد میتواند ناحیه شکاف سیلندر را دچار تغییر شکل کند و در نزدیکی لبههای ابتدا و انتهای لاستیک، نواحی کمارتفاع ایجاد کند.
چگونه مشکلات زیرسازی را شناسایی کنیم؟
یکی از بهترین راههای تشخیص مشکلات زیرسازی، بررسی تکرارپذیری عیب و موقعیت آن روی ورق چاپی است.
مشکلات مربوط به تعادل آب و مرکب ممکن است در طول چاپ تغییر کنند؛ اما مشکلات مکانیکی ناشی از زیرسازی اغلب الگوی ثابتتری دارند.
احتمال وجود مشکل زیرسازی بیشتر است اگر:
- عیب با فاصلهای معادل محیط سیلندر لاستیک تکرار شود.
- مشکل همیشه در موقعیت مشخصی از ورق دیده شود.
- عیب پس از تعویض لاستیک یا تغییر زیرسازی ایجاد شده باشد.
- مشکل پس از شستوشوی لاستیک، ضربهخوردگی آن یا تمیزکاری سیلندر ظاهر شده باشد.
- اختلاف دانسیته در نوار یا ناحیه ثابتی از عرض چاپ مشاهده شود.
- کشیدگی ترام در جهت چرخش سیلندر باشد.
- آثار سایش، ترک، فرورفتگی یا صیقلیشدن متناظر روی لاستیک وجود داشته باشد.
- تغییر تنظیمات مرکب نتواند انتقال ضعیف را اصلاح کند.
- مشکل پس از اصلاح موقت آب یا مرکب دوباره ظاهر شود.
پیش از اصلاح رنگ یا تغییر میزان مرکب و آب، وضعیت لاستیک، ضخامت زیرسازی و فاصله تکرار عیب را بررسی کنید.
زیرسازی بیش از حد لاستیک (Over-Packing)
زیرسازی بیش از حد زمانی اتفاق میافتد که مجموعه لاستیک و زیرسازی، فشار بیشتری از مقدار موردنیاز سیستم ایجاد کند.
تأثیر بر کیفیت چاپ
در این وضعیت، نقاط ترام ممکن است کشیده، پهن یا له شوند.
جزئیات ترامهای تیره کاهش مییابد و سطوح تُنپُر ممکن است دانسیته بالایی داشته باشند، اما وضوح لبههای تصویر کاهش پیدا کند.
همچنین پیچخوردگی کاغذ، بهویژه در کاغذهای پوششدار، ممکن است افزایش یابد.
علت ایجاد کشیدگی ترام
هنگامی که لاستیک با فشار بیش از حد وارد ناحیه تماس دو سیلندر یا نیپ (Nip) میشود، لاستیک سطحی بیش از محدوده طراحیشده فشرده میشود.
مواد لاستیکی در اثر این فشردگی به طرفین تغییر شکل میدهند.
این جابهجایی میتواند لایه مرکب را نیز حرکت دهد و باعث کشیدگی نقاط ترام در جهت چرخش شود.
این مشکل ممکن است در نزدیکی لبههای ابتدا و انتهای لاستیک، در مجاورت شکاف سیلندر، شدیدتر باشد.
تأثیر بر عمر لاستیک
فشار اضافی باعث خستگی سریعتر لایه سطحی لاستیک میشود.
افزایش حرارت، ترکخوردگی لبهها و سایش زودهنگام از پیامدهای احتمالی این وضعیت هستند.
نویسنده برای نشاندادن شدت اثر، مثالی مطرح میکند که در شرایط زیرسازی بسیار زیاد، عمر یک لاستیک ممکن است از شش ماه به یک ماه کاهش پیدا کند.
البته این مقدار یک عدد ثابت نیست و به نوع ماشین، لاستیک، کاغذ و میزان پوشش مرکب بستگی دارد.
فشار بیش از حد همچنین میتواند بار واردشده به یاتاقانها و چرخدندهها را افزایش دهد و باعث لرزش، صدای بیشتر و ناپایداری مکانیکی ماشین شود.
زیرسازی کمتر از مقدار لازم (Under-Packing)
وقتی ضخامت زیرسازی کمتر از مقدار لازم باشد، فشار تماس برای انتقال کامل مرکب کافی نخواهد بود.
نشانههای اصلی
- دانسیته پایین سطوح تُنپُر
- چاپ لکهدار یا غیریکنواخت
- ضعف انتقال ترامها
- کاهش وضوح و قدرت بصری تصویر
- باقیماندن بخشی از مرکب روی لاستیک
برای انتقال صحیح، لایه مرکب باید هنگام تماس لاستیک و کاغذ بهشکل مناسبی تقسیم شود.
اگر فشار ناکافی باشد، بخشی از مرکب روی لاستیک باقی میماند و مقدار منتقلشده به کاغذ کافی یا یکنواخت نخواهد بود.
اشتباه متداول اپراتورها
یکی از واکنشهای رایج در چنین شرایطی، افزایش میزان مرکب است.
اما اگر مشکل اصلی تماس ناکافی باشد، افزایش مرکب الزاماً دانسیته را اصلاح نمیکند.
در عوض ممکن است سیستم مرکبدهی بیش از حد بارگذاری شود و مشکلات دیگری مانند پاشش ذرات مرکب، پشتزدگی، افزایش زمان خشکشدن و ناپایداری تعادل آب و مرکب ایجاد شود.
راهکار صحیح، بررسی زیرسازی، فشار تماس و وضعیت سطح لاستیک پیش از افزایش مرکب است.
زیرسازی غیریکنواخت لاستیک
زیرسازی غیریکنواخت باعث میشود فشار در عرض سیلندر تغییر کند.
در نتیجه، ممکن است یک قسمت از تصویر پررنگتر از قسمت دیگر چاپ شود یا نوارهای مکانیکی در چاپ ایجاد شوند.
دلایل متداول
- چروکشدن ورق زیرسازی
- پارگی یا تاخوردگی ورقها
- وجود ذرات مرکب خشکشده
- باقیماندن گردوغبار یا ذرات کاغذ
- قرارگیری نامناسب ورقهای زیرسازی
- کشیدهشدن غیریکنواخت لاستیک هنگام نصب
حتی یک ذره کوچک زیر لاستیک میتواند نقطهای با فشار بیشتر ایجاد کند.
این فشار موضعی ممکن است عیبی تکرارشونده ایجاد کند که در نگاه اول شبیه مشکل پلیت یا مرکب باشد.
اگر فاصله تکرار عیب با محیط سیلندر لاستیک مطابقت دارد، زیر لاستیک و مجموعه ورقهای زیرسازی را بررسی کنید.
روش صحیح اندازهگیری ضخامت لاستیک و زیرسازی
اندازهگیری دقیق، پایه تنظیم صحیح زیرسازی است.
بدون دانستن ضخامت واقعی اجزا، نمیتوان فشار چاپ را بهشکل قابلاعتماد تنظیم کرد.
۱. استفاده از میکرومتر دقیق
از میکرومتر سالم و کالیبرهشده استفاده کنید.
مقاله میکرومتر دیجیتال با قابلیت نمایش ۰٫۰۰۱ میلیمتر یا ۰٫۰۰۰۱ اینچ را بهعنوان ابزار عملی مناسب معرفی میکند.
پیش از اندازهگیری، صفر بودن دستگاه را کنترل کنید.
۲. اندازهگیری ضخامت لاستیک
ضخامت لاستیک را در چند نقطه مختلف اندازهگیری کنید.
اندازهگیری تنها یک گوشه کافی نیست.
اندازهگیری باید پیش از نصب و در وضعیت آزاد لاستیک انجام شود، مگر اینکه سازنده دستور دیگری داده باشد.
نتایج اندازهگیری را ثبت کنید.
۳. محاسبه ضخامت کل زیرسازی
ضخامت اندازهگیریشده لاستیک را با مجموع ضخامت ورقهای زیرسازی جمع کنید.
ضخامت کل مجموعه = ضخامت لاستیک + مجموع ضخامت ورقهای زیرسازی
بهتر است ورقهای زیرسازی هم بهصورت جداگانه و هم در حالت قرارگیری روی یکدیگر اندازهگیری شوند؛ زیرا بعضی مواد ممکن است تحت فشار کمی فشرده شوند.
۴. بررسی مشخصات آندرکات سیلندر
هر ماشین چاپ دارای مشخصات طراحی مشخصی برای آندرکات سیلندر لاستیک است.
این اطلاعات باید از دفترچه فنی ماشین یا سازنده دریافت شود.
ارتفاع کل مجموعه لاستیک و زیرسازی باید با آندرکات و میزان فشردگی مجاز تعیینشده توسط سازنده هماهنگ باشد.
۵. رعایت مشخصات سازنده لاستیک
همه لاستیکها به یک میزان زیرسازی نیاز ندارند.
برای بعضی لاستیکهای تراکمپذیر، سازنده ارتفاعی همسطح رینگ مرجع توصیه میکند.
برای برخی دیگر، ارتفاعی حدود ۰٫۰۲۵ تا ۰٫۰۵۱ میلیمتر بالاتر از رینگ مرجع تعیین شده است.
بعضی لاستیکها نیز ممکن است به ارتفاعی پایینتر از رینگ مرجع نیاز داشته باشند.
بنابراین، مشخصات سازنده لاستیک باید مبنای تصمیمگیری باشد.
۶. کنترل ضخامت در عرض سیلندر
حداقل در سه موقعیت اندازهگیری انجام دهید:
- سمت اپراتور
- مرکز سیلندر
- سمت چرخدنده
در ماشینهای عریض، بهتر است پنج نقطه یا بیشتر بررسی شود.
مقدار تقریبی زیرسازی در سیستمهای معمولی
در بسیاری از سیستمهای متداول با لاستیک معمولی، مقدار تقریبی ۰٫۰۵۱ تا ۰٫۰۷۶ میلیمتر بالاتر از آندرکات سیلندر بهعنوان نقطه شروع استفاده میشود.
این مقدار صرفاً یک راهنمای عمومی است و نباید بهعنوان تنظیم قطعی همه ماشینها در نظر گرفته شود.
مشخصات سازنده ماشین و لاستیک همواره بر مقادیر عمومی اولویت دارند.
مراحل صحیح تنظیم زیرسازی لاستیک
تغییرات بسیار کوچک در ضخامت زیرسازی میتوانند اثر قابلتوجهی بر فشار چاپ داشته باشند.
برای مثال، اضافه یا کمکردن یک ورق زیرسازی با ضخامت ۰٫۰۵۱ میلیمتر میتواند فشار ناحیه تماس را بهشکل محسوسی تغییر دهد.
مرحله اول: تغییر تدریجی ضخامت
تغییرات را بهصورت کنترلشده انجام دهید.
مقاله توصیه میکند در هر مرحله حداکثر حدود ۰٫۰۵۱ میلیمتر تغییر ایجاد شود.
برای تنظیمات حساستر، تغییرات حدود ۰٫۰۲۵ میلیمتر مناسبتر هستند.
چند ورق زیرسازی را بهصورت همزمان اضافه یا حذف نکنید.
مرحله دوم: بررسی یکنواختی فشار
پس از تغییر زیرسازی، یکنواختی فشار در عرض سیلندر را بررسی کنید.
در صورت وجود روش اجرایی مناسب در چاپخانه، میتوان از نوارهای کنترل فشار یا کاغذ حساس به فشار استفاده کرد.
مقاومت نوارها و الگوی تماس باید در نقاط مختلف عرض سیلندر مقایسه شود.
مرحله سوم: کنترل کشش لاستیک
هر تغییر زیرسازی میتواند قطر مؤثر مجموعه را تغییر دهد و بر نحوه قرارگیری لاستیک تحت کشش اثر بگذارد.
بنابراین، پس از هر تغییر، کشش لاستیک باید مطابق دستورالعمل سازنده کنترل شود.
مرحله چهارم: چاپ آزمایشی
پس از تنظیم، تعداد کافی ورق چاپ کنید تا تعادل آب و مرکب پایدار شود.
سپس نمونهها را از نظر موارد زیر بررسی کنید:
- ساختار ترامها
- دانسیته سطوح تُنپُر
- کشیدگی ترام
- یکنواختی انتقال مرکب
- کیفیت کلی تصویر
اگر مشکل کمتر شد، تغییر در جهت مناسبی بوده است.
اگر وضعیت بدتر شد، تغییر را برگردانید و دوباره بررسی کنید.
مرحله پنجم: تغییر تنها یک متغیر در هر نوبت
همزمان زیرسازی، کشش لاستیک و میزان مرکب را تغییر ندهید.
اگر چند متغیر با هم تغییر کنند، تشخیص علت بهبود یا بدترشدن چاپ دشوار خواهد شد.
روش صحیح عیبیابی این است:
یک تغییر، یک آزمون، یک ارزیابی و سپس تصمیمگیری برای مرحله بعد.
مشکلات متداول و راهکارهای اصلاح
مشکل اول: کشیدگی ترام
اگر اندازهگیری و شواهد چاپی نشان دهند که زیرسازی بیش از حد است، میتوان ضخامت را به مقدار کمی کاهش داد.
مقاله کاهش حدود ۰٫۰۲۵ تا ۰٫۰۵۱ میلیمتر را بهعنوان یک تغییر تدریجی مطرح میکند.
کاهش فشار اضافی میتواند تغییر شکل جانبی لاستیک را کمتر کند و کشیدگی ترام را کاهش دهد.
البته همه موارد کشیدگی ترام ناشی از زیرسازی نیستند.
کشش لاستیک، تنظیم فشار چاپ، تماس رینگهای مرجع، فشار پلیت به لاستیک، کنترل حرکت ورق و وضعیت سطح لاستیک نیز باید بررسی شوند.
مشکل دوم: انتقال ضعیف مرکب
اگر اندازهگیریها نشان دهند که زیرسازی کمتر از مقدار لازم است، افزایش تدریجی ضخامت ممکن است انتقال را بهبود دهد.
مقدار پیشنهادی مقاله حدود ۰٫۰۲۵ تا ۰٫۰۵۱ میلیمتر است.
اگر افزایش جزئی فشار مشکل را اصلاح نکرد، باید وضعیت سطح لاستیک بررسی شود.
لاستیک صیقلیشده، فرسوده، ضربهخورده یا آسیبدیده بر اثر مواد شیمیایی ممکن است حتی با فشار مناسب نیز انتقال صحیحی نداشته باشد.
همچنین ویژگیهای مرکب، توانایی سطح چاپشونده در نگهداری مرکب، تنظیم فشار و تمیزی لاستیک اهمیت دارند.
مشکل سوم: ایجاد نوارهای ناخواسته
ابتدا یکنواختی زیرسازی را بررسی کنید.
لاستیک را باز کنید و ورقهای زیرسازی را از نظر چروک، پارگی، تاخوردگی، تورم، همپوشانی ناقص یا آلودگی کنترل کنید.
وجود یک ذره مرکب خشکشده یا ضایعات کاغذ زیر زیرسازی میتواند نقطهای با فشار بیشتر ایجاد کند.
ورقهای آسیبدیده باید تعویض شوند و سطح سیلندر پیش از نصب مجدد کاملاً تمیز شود.
مشکل چهارم: سایش و ترکخوردگی لبه لاستیک
در این شرایط باید فشار زیرسازی و کشش لاستیک بررسی شود.
علت ممکن است زیرسازی زیاد، کشش نامناسب، نصب نادرست، جابهجایی لاستیک یا تنش در نزدیکی شکاف سیلندر باشد.
شستوشوی شدید، تماس لبه کاغذ، آسیب شیمیایی و خرابی شکاف سیلندر نیز میتوانند سایش را تشدید کنند.
صرفاً تعویض لاستیک بدون رفع علت اصلی، راهکار پایداری نیست.
بهترین روشهای نگهداری و بهرهبرداری از لاستیک چاپ
از تنظیمات عجولانه خودداری کنید
وقتی کیفیت چاپ تغییر میکند، پیش از دستکاری مرکب یا زیرسازی، الگوی عیب را بررسی کنید.
مشخص کنید که مشکل در کل ورق وجود دارد یا فقط در ناحیهای مشخص دیده میشود.
بررسی کنید که عیب ناگهانی ایجاد شده یا بهتدریج افزایش یافته است.
همچنین تغییرات اخیر ماشین، از جمله تعویض لاستیک، شستوشو یا تنظیم زیرسازی را در نظر بگیرید.
تنظیم فشار را پایدار نگه دارید
پس از رسیدن به زیرسازی صحیح، بدون دلیل فنی مشخص آن را تغییر ندهید.
لاستیکهای تازهنصبشده ممکن است طی چند هزار چاپ اول کمی فشرده شوند و نشست اولیه داشته باشند.
این رفتار بهتنهایی الزاماً نیازمند اصلاح زیرسازی نیست، مگر اینکه کیفیت انتقال از محدوده قابلقبول خارج شود.
لاستیک را در توقفهای برنامهریزیشده بررسی کنید
سطح لاستیک را در نور مناسب از نظر صیقلیشدن، فرورفتگی، تورم، ترک، سایش لبهها و تجمع آلودگی بررسی کنید.
الگوی سایش را کنترل کنید
سایش یکنواخت معمولاً نشانه شرایط کاری مناسبتر است.
در مقابل، نوارهای سایش، آسیب موضعی و ترک لبهها میتوانند نشاندهنده مشکل فشار، آلودگی، کشش یا نصب باشند.
کشش لاستیک را کنترل کنید
در هر تعویض لاستیک، کشش را مطابق روش سازنده ماشین بررسی کنید.
اگر ابزار اندازهگیری کشش در دسترس است، از آن استفاده کنید.
کشش کم باعث جابهجایی لاستیک و کشش زیاد باعث تغییر شکل آن میشود.
سیلندرها و سطوح زیرسازی را تمیز نگه دارید
ذرات مرکب، گردوغبار کاغذ، بقایای پوشش و پودر ضدپشتزدگی ممکن است روی بدنه سیلندر تجمع کنند.
این آلودگیها میتوانند به ورقهای زیرسازی منتقل شوند و فشار موضعی ایجاد کنند.
تغییرات تدریجی را جدی بگیرید
لاستیکها در طول زمان ضخامت از دست میدهند.
ورقهای زیرسازی ممکن است فشرده شوند و اجزای مکانیکی نیز دچار فرسایش شوند.
بنابراین، شرایط فشاری ماشین در طول زمان ممکن است تغییر کند.
این تغییرات باید با اندازهگیری و ارزیابی اصلاح شوند، نه با حدس.
چگونه از مشکلات زیرسازی جلوگیری کنیم؟
استانداردسازی مشخصات زیرسازی
برای هر ماشین و هر نوع لاستیک، مشخصات زیرسازی استاندارد تهیه کنید.
این اطلاعات باید در دسترس اپراتورها قرار گیرد تا تنظیمات به حافظه یا تجربه فردی وابسته نباشد.
استفاده از ورقهای زیرسازی مشخص و اندازهگیریشده
ورقهای زیرسازی باید ضخامت شناختهشده داشته باشند.
استفاده از رنگبندی میتواند به تشخیص سریع ضخامت کمک کند.
برای مثال، مقاله سیستم فرضی زیر را پیشنهاد میکند:
| رنگ ورق | ضخامت |
|---|---|
| قرمز | ۰٫۰۵۱ میلیمتر |
| آبی | ۰٫۰۷۶ میلیمتر |
| زرد | ۰٫۱۰۲ میلیمتر |
این رنگها استاندارد عمومی نیستند؛ هدف، ایجاد یک سیستم مشخص و مستند در چاپخانه است.
آموزش اپراتورها
اپراتورها باید با روش صحیح استفاده از میکرومتر، نصب لاستیک، محاسبه ضخامت کل و ارتباط میان زیرسازی و فشار چاپ آشنا باشند.
درک علت تنظیمات، احتمال خطاهای تکراری را کاهش میدهد.
ثبت تغییرات
برای هر واحد چاپ، فرم ثبت تغییرات زیرسازی تهیه کنید.
اطلاعاتی مانند تاریخ، نوع لاستیک، ضخامت ورقها، تغییر انجامشده و نتیجه چاپ باید ثبت شوند.
این اطلاعات به تشخیص سریعتر مشکلات تکرارشونده کمک میکنند.
بازرسی دورهای
در توقفهای برنامهریزیشده، وضعیت لاستیک و زیرسازی را از نظر سایش، ترک، فشردگی دائمی، تورم، آلودگی و آسیب سطحی بررسی کنید.
رعایت اصول نصب تمیز
سطح سیلندر باید پیش از نصب کاملاً تمیز باشد.
ورقهای زیرسازی باید صاف نگهداری شوند و از گردوغبار و آسیب محافظت شوند.
هنگام نصب نیز بهتر است ورقها از لبهها گرفته شوند تا سطح آنها آلوده نشود.
چکلیست ضروری کنترل زیرسازی لاستیک
پیش از اینکه مشکل چاپ را به مرکب، کاغذ، پلیت یا مواد شیمیایی نسبت دهید، موارد زیر را کنترل کنید:
- مشخصات آندرکات سیلندر معلوم است.
- مشخصات زیرسازی توصیهشده توسط سازنده لاستیک در دسترس است.
- ضخامت واقعی لاستیک اندازهگیری شده است.
- ضخامت ورقهای زیرسازی اندازهگیری شده است.
- ضخامت کل مجموعه محاسبه شده است.
- ارتفاع مجموعه در سمت اپراتور، مرکز و سمت چرخدنده بررسی شده است.
- کشش لاستیک صحیح است.سطح بدنه سیلندر تمیز است.
- ورقهای زیرسازی تمیز، صاف و سالم هستند.
- سطح زیرین لاستیک تمیز است.
- فشار چاپ در حداقل مقدار مؤثر تنظیم شده است.
- فاصله تکرار عیب با محیط سیلندر لاستیک مقایسه شده است.
- سطح لاستیک دچار صیقلیشدن، تورم، ضربهخوردگی، ترک یا آلودگی نیست.
هر اصلاح بهصورت جداگانه انجام و نتیجه آن بررسی شده است.
اشتباهاتی که باید از آنها اجتناب کرد
افزایش زیرسازی برای بالا بردن دانسیته
اگر دانسیته پایین است، نباید بدون بررسی علت، ضخامت زیرسازی را افزایش داد.
فشار بیشتر ممکن است موقتاً دانسیته را افزایش دهد، اما همزمان میتواند باعث اعوجاج ترامها، سایش لاستیک و افزایش بار مکانیکی شود.
جبران فشار ناکافی با مرکب بیشتر
افزایش مرکب نمیتواند مشکل تماس ناکافی لاستیک و کاغذ را بهصورت اصولی حل کند.
ابتدا باید علت انتقال ناقص مشخص شود.
استفاده از ورقهای زیرسازی نامشخص
استفاده از ورقهای متفرقه با ضخامت نامعلوم یا ترکیب مواد مختلف، کنترل ارتفاع مجموعه را دشوار میکند.
فقط از مواد زیرسازی مشخص، اندازهگیریشده و استانداردشده استفاده کنید.
نادیدهگرفتن آندرکات
بدون دانستن مشخصات آندرکات سیلندر، تنظیم زیرسازی بر اساس حدس قابلاعتماد نیست.
تغییرات بزرگ و همزمان
افزایش یا کاهش چند ورق در یک مرحله باعث میشود ارتباط میان تغییر و نتیجه مشخص نباشد.
یکساندانستن همه لاستیکها
لاستیکهای معمولی و تراکمپذیر یا محصولات سازندگان مختلف الزاماً به زیرسازی یکسان نیاز ندارند.
بیتوجهی به کشش لاستیک
زیرسازی صحیح همراه با کشش نامناسب همچنان میتواند باعث مشکلات چاپ شود.
نادیدهگرفتن ترکها و آثار سایش
این نشانهها ممکن است هشدارهایی درباره فشار، کشش، شرایط شیمیایی، نصب یا ویژگیهای کاغذ باشند.
باید علت اصلی آنها شناسایی و اصلاح شود.
هر شاخص را برای کاری که طراحی شده استفاده کنید
Density نشان میدهد لایه مرکب تا چه اندازه پایدار است و برای کنترل لحظهای ماشین چاپ بسیار مناسب است.
Lab نشان میدهد رنگ چاپشده با ظاهر مورد انتظار چقدر مطابقت دارد.
ΔE اندازه اختلاف با Target را بیان میکند.
اما نکته بسیار مهم این است که فقط عدد ΔE را نبینیم.
جهت اختلاف L*، a* و b* نیز باید بررسی شود.
اگر L* عامل اصلی اختلاف باشد، احتمالاً باید Lightness یا ضخامت لایه مرکب بررسی شود.
اگر a* و b* سهم اصلی اختلاف را داشته باشند، احتمال اینکه مسئله به Hue، Substrate، فرمولاسیون مرکب یا Measurement Condition مربوط باشد بیشتر است.
برای اصلاح Lab کورکورانه Density را تغییر ندهید
این یکی از مهمترین نکات عملی مقاله است.
فرض کنید Solid Cyan از نظر Density کاملاً داخل تلرانس است، اما ΔE به دلیل تغییر Hue بالاست.
در چنین شرایطی افزایش یا کاهش Density نمیتواند Hue اشتباه را اصلاح کند. این کار عمدتاً Lightness را تغییر میدهد و حتی ممکن است Overprintها را بیشتر از Target دور کند.
Ink Key میتواند مقدار مرکب را تغییر دهد، اما نمیتواند Hue اشتباه مرکب را به Hue صحیح تبدیل کند.
Density خوب به معنی Lab خوب نیست
ممکن است کار از نظر Density کاملاً Pass باشد اما از نظر تلرانس رنگ مشتری Fail شود.
اگر گزارش چاپخانه فقط Density را نشان دهد و گزارش مشتری فقط ΔE را، حتی ممکن است هر دو طرف درست بگویند اما درباره دو موضوع متفاوت صحبت کنند.
به همین دلیل معیارهای اندازهگیری باید پیش از شروع تولید هماهنگ شوند.
راهحلهایی که میتوانند مشکل را بدتر کنند
برای حل اختلاف رنگ از این کارها اجتناب کنید:
- افزایش Density بدون مشخصکردن اینکه مشکل از Ink Film، Hue، Substrate یا Measurement Condition است.
- تغییر شدید Density برای رسیدن به Lab تا جایی که TVI، Gray Balance و Overprint خراب شوند.
- ردکردن یک بچ مرکب فقط بر اساس Density.
- پذیرش کار فقط بر اساس Density درحالیکه معیار مشتری Lab یا ΔE است.
- Reprofile کردن ماشین به دلیل اختلاف Spot Color درحالیکه مشکل Paper White است.
- تغییر Plate Curve برای اصلاح Hue مرکب Solid؛ Curve روی Tone Reproduction تأثیر دارد، نه Hue مرکب Solid.
- نادیدهگرفتن Overprint فقط به دلیل مناسببودن Density رنگهای تکرنگ.
- مقصر دانستن اپراتور وقتی چاپخانه و مشتری از Target، دستگاه یا Measurement Condition متفاوت استفاده میکنند.
- استفاده از Spectrophotometer اما مشاهده فقط Density.
- تصمیمگیری صرفاً بر اساس ΔE بدون بررسی جهت L*، a* و b*.
جمعبندی: زیرسازی صحیح، پایه پایداری چاپ افست
زیرسازی لاستیک چاپ افست از نظر اصول فنی موضوع پیچیدهای نیست، اما اجرای صحیح آن نیازمند دقت، اندازهگیری و نظم عملیاتی است.
برای تنظیم صحیح باید مشخصات آندرکات سیلندر، ضخامت لاستیک، ضخامت ورقهای زیرسازی و توصیههای سازنده را بدانیم.
تغییرات باید تدریجی انجام شوند و نتیجه هر تغییر با نمونه چاپی ارزیابی شود.
فشار بیش از حد نهتنها کیفیت چاپ را بهبود نمیدهد، بلکه میتواند عمر لاستیک را کاهش دهد و به اجزای مکانیکی ماشین فشار بیشتری وارد کند.
هدف اصلی، دستیابی به حداقل فشار لازم برای انتقال کامل و پایدار مرکب است.
وقتی زیرسازی، کشش لاستیک و فشار چاپ بهشکل استاندارد تنظیم شوند، تکرارپذیری کیفیت افزایش مییابد، توقفهای غیرضروری کاهش پیدا میکند و عملکرد ماشین در طول تیراژ پایدارتر خواهد بود.
انتقال پایدار تصویر اتفاقی نیست؛ نتیجه شناخت صحیح فشار، اندازهگیری دقیق و تنظیم اصولی ماشین چاپ است.
واژهنامه تخصصی مقاله
Blanket Packing: زیرسازی لاستیک؛ مجموعه ورقها یا مواد قرارگرفته زیر لاستیک برای تنظیم ارتفاع مؤثر آن روی سیلندر.
Impression Pressure: فشار چاپ؛ نیروی تماس مؤثر میان سطوح چاپی در ناحیه انتقال تصویر.
Over-Packing: زیرسازی بیش از حد؛ وضعیتی که ارتفاع مجموعه لاستیک و زیرسازی از مقدار توصیهشده بیشتر است.
Under-Packing: زیرسازی ناکافی؛ وضعیتی که ارتفاع مجموعه برای ایجاد فشار انتقال مناسب کافی نیست.
Undercut: اختلاف ابعادی طراحیشده میان سطح بدنه سیلندر و سطح مرجع رینگهای سیلندر که فضای نصب لاستیک و زیرسازی را مشخص میکند.
Compressible Blanket: لاستیک تراکمپذیر؛ لاستیکی دارای لایه داخلی قابلفشردگی برای کنترل رفتار آن تحت فشار چاپ.
Nip: ناحیه تماس؛ محدودهای که دو سیلندر در آن با یکدیگر تماس فشاری دارند.
Squeeze: میزان فشردگی؛ مقدار تغییر شکل فشاری مؤثر در ناحیه تماس.
Slurring: کشیدگی ترام؛ تغییر شکل جهتدار نقاط چاپی که میتواند بر اثر حرکت نسبی یا تغییر شکل لاستیک ایجاد شود.
Dot Gain: افزایش ترام؛ افزایش سطح ظاهری یا مؤثر نقاط ترام در فرایند چاپ نسبت به مقدار مرجع.
Ghosting: تصویر شبحمانند؛ ظاهرشدن اثر کمرنگ و ناخواستهای از تصویر در بخش دیگری از چاپ.
Blanket Tension: کشش لاستیک؛ میزان کشش اعمالشده هنگام نصب و محکمکردن لاستیک روی سیلندر.
Bearer Ring: رینگ مرجع سیلندر؛ سطح حلقوی دقیق در دو انتهای سیلندر که در طراحی و تنظیم هندسه تماس نقش دارد.
Weak Transfer: انتقال ضعیف مرکب؛ وضعیتی که در آن لایه مرکب بهطور کامل یا یکنواخت به سطح چاپشونده منتقل نمیشود.
Streaking: نوارافتادگی؛ ایجاد نوارهای ناخواسته روشن یا تیره در تصویر چاپشده.
Glazing: صیقلیشدن سطح لاستیک؛ تغییر وضعیت سطح لاستیک بر اثر کارکرد یا آلودگی که میتواند ویژگی انتقال مرکب را مختل کند.
منبع و نویسنده
عنوان اصلی: Blanket Packing and Adjustment – Guide
نویسنده: Carmon Madison
حوزه: Offset Printing
ترجمه و تنظیم تخصصی برای انتشار در PrintMAG.ir
درباره حمیدرضا پیوندی
متخصص چاپ افست و فلکسو، طراحی، پیش از چاپ و چاپ
نوشتههای بیشتر از حمیدرضا پیوندی
دیدگاهتان را بنویسید