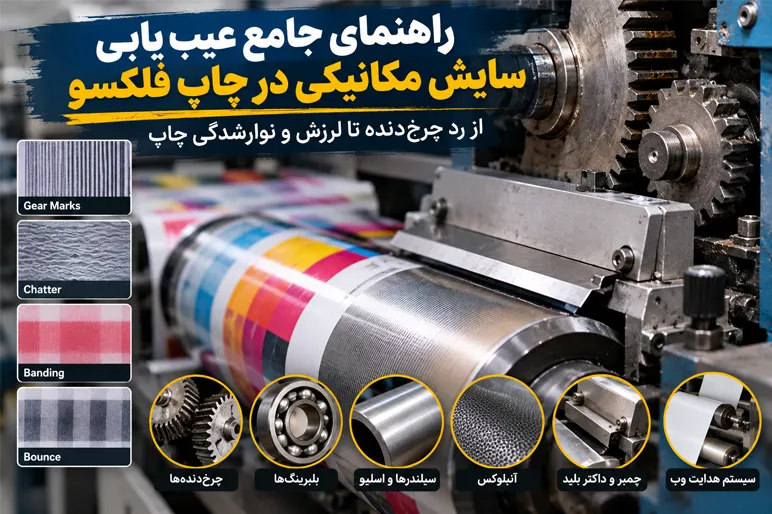
راهنمای جامع عیبیابی سایش مکانیکی در چاپ فلکسو؛ از رد چرخدنده تا لرزش و نوارشدگی چاپ
این نسخه بر اساس مقاله اصلی ۳۶ صفحهای تنظیم شده است. ساختار فنی، روشهای تشخیص، مقادیر اندازهگیری و توصیههای نگهداری حفظ شدهاند و متن با زبان تخصصی و روان فارسی ارائه میشود.
مقدمه
در چاپ فلکسوگرافی، کیفیت چاپ تنها به انتخاب مرکب، تنظیم فشار چاپ، نوع کلیشه یا مشخصات آنیلوکس وابسته نیست. وضعیت مکانیکی ماشین چاپ نیز نقش تعیینکنندهای در ثبات کیفیت، یکنواختی دانسیته و دقت رجیستر رنگها دارد.
سایش چرخدندهها، خرابی بلبرینگها، لنگی سیلندرها، ناپایداری چمبر داکتر بلید و مشکلات سیستم انتقال قدرت میتوانند عیوبی ایجاد کنند که در نگاه اول شبیه مشکلات مرکب یا تنظیمات چاپ به نظر میرسند.
یکی از مهمترین ویژگیهای این عیوب، تکرار منظم آنها در طول چاپ است. با اندازهگیری فاصله میان عیوب مشابه و مقایسه آن با محیط قطعات دوار ماشین، میتوان محل احتمالی خرابی را شناسایی کرد.
این راهنما روشهای تشخیص سایش مکانیکی، بررسی قطعات، اقدامات اصلاحی و برنامههای نگهداری پیشگیرانه را توضیح میدهد.
فهرست مطالب
۱. نشانههای سایش مکانیکی در چاپ فلکسو
سایش مکانیکی معمولاً به شکل عیوبی ظاهر میشود که دارای الگوی تکرارشونده هستند. این الگو ممکن است با هر دور سیلندر، درگیری دندانههای چرخدنده، گردش آنیلوکس یا چرخش رولهای هدایتکننده وب ارتباط داشته باشد.
رد چرخدنده (Gear Marks)
این عیب بهصورت خطوط یا نوارهای ظریف و منظم با تغییرات متناوب دانسیته ظاهر میشود. فاصله این خطوط ممکن است با گام دندانههای چرخدنده مرتبط باشد.
در سطوح تنپلات و ترامدار، این عیب معمولاً به شکل تناوب روشن و تیره دیده میشود.
لرزش ارتعاشی (Chatter)
چتر بهصورت موجهای ظریف و پرتکرار در تصویر چاپی ظاهر میشود. فرکانس این عیب معمولاً از رد چرخدنده بیشتر است و میتواند ناشی از خرابی بلبرینگ، ارتعاش داکتر بلید، ناپایداری چمبر یا تشدید ارتعاشات ماشین باشد.
گاهی صدای ارتعاش پیش از مشاهده عیب روی چاپ شنیده میشود.
نوارشدگی چاپ (Banding)
این عیب بهصورت نوارهای نسبتاً پهن و تکرارشونده با اختلاف دانسیته مشاهده میشود.
اگر فاصله نوارها با محیط سیلندر، گام چرخدنده یا یکی دیگر از قطعات دوار مطابقت داشته باشد، احتمال منشأ مکانیکی افزایش مییابد.
پرش سیلندر (Bounce)
پرش معمولاً موجب تغییر ناگهانی دانسیته میشود که در هر دور سیلندر تکرار میشود.
علل احتمالی عبارتاند از لنگی سیلندر، خارج از مرکز بودن اسلیو، وجود نقطه برجسته روی کلیشه، نصب نامناسب یا آسیبدیدگی قطعات دوار.
تغییرات ریتمیک دانسیته
وقتی دانسیته چاپ در فواصل منظم افزایش و کاهش پیدا میکند، این رفتار میتواند نشاندهنده یک چرخه مکانیکی باشد.
برخلاف تغییرات تدریجی ویسکوزیته، چنین عیبی اغلب دارای فاصله تکرار قابل اندازهگیری است.
جابهجایی رجیستر
سایش قطعات مکانیکی ممکن است باعث جابهجایی متناوب یا مقطعی رنگها نسبت به یکدیگر شود.
اگر مشکل فقط در یک یونیت مشاهده شود، باید قطعات همان یونیت بررسی شوند. اگر چند رنگ همزمان تحت تأثیر قرار بگیرند، سیستم انتقال قدرت مشترک، سیلندر فشار یا سیستم هدایت وب از گزینههای احتمالی هستند.
ناپایداری فشار چاپ
اگر دانسیته در عرض یا طول چاپ تغییر کند و تنظیم فشار نتواند آن را بهطور پایدار اصلاح کند، باید لنگی سیلندر، لقی بلبرینگها، وضعیت اسلیو و ماندرل بررسی شود.
خطوط ناشی از تماس مکانیکی
خطوط ظریف در جهت حرکت وب ممکن است با نقاط تماس داکتر بلید، فشار نامتقارن چمبر یا آسیب سطح آنیلوکس مرتبط باشند.
خراشهای ناشی از داکتر بلید روی آنیلوکس میتوانند خطوط موازی در چاپ ایجاد کنند.
افزایش شدت عیب با سرعت ماشین
بعضی عیوب در سرعت پایین چندان محسوس نیستند، اما با افزایش سرعت تشدید میشوند.
برای مثال، ممکن است عیبی در سرعت ۶۱ متر بر دقیقه خفیف باشد و در سرعت ۱۲۲ متر بر دقیقه بهشدت نمایان شود. این رفتار سرنخ مهمی برای بررسی ارتعاش و ناپایداری مکانیکی است.
صدا، گرما و لرزش غیرعادی
صدای تقتق، ساییدگی، جیغ، ارتعاش غیرمعمول و افزایش دمای موضعی قطعات میتواند نشانه خرابی مکانیکی باشد.
افزایش دمای پوسته بلبرینگ نسبت به بلبرینگهای مشابه یا افزایش لرزش گیربکس باید بررسی شود.
۲. چرا سایش مکانیکی باعث ایجاد عیب چاپ میشود؟
چاپ فلکسو به تماس مکانیکی کنترلشده میان کلیشه، آنیلوکس، بستر چاپ و سیلندر فشار وابسته است.
برخلاف چاپ افست که لاستیک چاپ تا حدودی تغییرات کوچک مکانیکی را جذب میکند، در فلکسو مسیر انتقال تصویر مستقیمتر است و ناپایداری مکانیکی میتواند سریعتر به تغییر در انتقال مرکب تبدیل شود.
سایش یا شکستگی دندانههای چرخدنده
چرخدندهها وظیفه انتقال حرکت و حفظ هماهنگی زمانی قطعات دوار را بر عهده دارند.
فرسودگی پروفیل دندانه، لبپریدگی یا شکستگی آن باعث تغییر لحظهای سرعت زاویهای و ایجاد عیوب تکرارشونده میشود.
لقی بیش از حد چرخدنده (Backlash)
لقی بین دندانههای درگیر برای عملکرد طبیعی ضروری است، اما افزایش آن فراتر از محدوده مجاز میتواند باعث عقبافتادگی و سپس جبران ناگهانی حرکت قطعه متحرک شود.
نتیجه ممکن است تغییر رجیستر، رد چرخدنده یا نوسان دانسیته باشد.
روانکاری نامناسب
نبود روانکار کافی، استفاده از روانکار نامناسب یا آلودگی آن باعث تماس مستقیم فلز با فلز و تسریع سایش میشود.
پیامد این وضعیت ممکن است چند روز یا چند هفته بعد در کیفیت چاپ ظاهر شود.
خرابی بلبرینگها
بلبرینگها محور دوران قطعات را در موقعیت مشخص نگه میدارند.
با افزایش لقی، حرکت شعاعی و محوری ناخواسته ایجاد میشود. حتی لقی حدود ۰٫۰۵ میلیمتر میتواند در شرایط حساس چاپ فلکسو باعث تغییر فشار تماس و ایجاد نوارشدگی شود.
لنگی سیلندر (Runout)
لنگی زمانی اتفاق میافتد که سطح سیلندر هنگام دوران، فاصله ثابتی نسبت به محور چرخش نداشته باشد.
در نقطهای که سطح سیلندر به بستر چاپ نزدیکتر میشود، فشار تماس افزایش مییابد و ممکن است نوار تیرهتری ایجاد شود. در سمت مقابل، کاهش فشار میتواند نوار روشنتری به وجود آورد.
نصب نامناسب اسلیو و ماندرل
آلودگی سطح ماندرل، آسیب داخلی اسلیو، نشتی سیستم هوای فشرده یا نصب ناقص ممکن است باعث خارج از مرکز قرار گرفتن اسلیو شود.
این وضعیت عیبی مشابه لنگی سیلندر ایجاد میکند.
مشکلات آنیلوکس
لنگی آنیلوکس، خرابی بلبرینگ، آسیب ژورنال یا خراش سطح میتواند تماس داکتر بلید و انتقال مرکب به کلیشه را مختل کند.
مشکلات سیلندر فشار
فرسودگی یا عدم همراستایی سیلندر فشار ممکن است بر تمام رنگهایی که از آن استفاده میکنند تأثیر بگذارد.
ناپایداری چمبر داکتر بلید
شل بودن چمبر، آسیب آببندها، نصب نامناسب یا خرابی نگهدارنده تیغه میتواند تماس داکتر بلید با آنیلوکس را ناپایدار کند.
نتیجه ممکن است انتقال غیریکنواخت مرکب، ایجاد خطوط، نشت مرکب و افزایش سایش آنیلوکس باشد.
فرسودگی سیستم انتقال قدرت
خرابی کوپلینگ، تسمه، شفت، گیربکس یا سیستم سروو میتواند حرکت یکنواخت و هماهنگ قطعات را مختل کند.
ناپایداری کشش وب
فرسودگی رولهای هرزگرد، رولهای نیپ، مکانیزم رول رقصان و محورهای بازکن و جمعکن میتواند نوسان کشش ایجاد کند.
این نوسانات به شکل تغییر رجیستر، کشیدگی تصویر و تغییرات دانسیته دیده میشوند.
تشدید ارتعاش (Resonance)
هر سیستم مکانیکی دارای فرکانسهای طبیعی است.
اگر فرکانس تحریک ناشی از دوران قطعات یا درگیری چرخدندهها با یکی از فرکانسهای طبیعی ماشین همزمان شود، ارتعاش ممکن است بهشدت افزایش یابد.
در چنین شرایطی عیب ممکن است فقط در یک محدوده مشخص از سرعت ظاهر شود.
۳. تشخیص سایش مکانیکی و تفاوت آن با سایر عیوب چاپ
بسیاری از عیوب چاپ فلکسو در ظاهر شبیه یکدیگر هستند. برای تشخیص منشأ واقعی باید الگوی عیب، فاصله تکرار، رفتار آن در سرعتهای مختلف و وضعیت مکانیکی یونیت بررسی شود.
تفاوت سایش مکانیکی با تغییر ویسکوزیته مرکب
تغییر ویسکوزیته معمولاً باعث تغییر تدریجی و نسبتاً یکنواخت قدرت رنگ در تصویر میشود.
در مقابل، عیوب مکانیکی اغلب موضعی، ریتمیک یا تکرارشونده هستند.
ابتدا ویسکوزیته را اندازهگیری و در صورت نیاز اصلاح کنید. اگر الگوی تکراری عیب همچنان باقی ماند، باید منشأ دیگری را بررسی کرد.
تفاوت سایش مکانیکی با تغییر pH مرکب
در مرکبهای پایه آب، تغییر pH میتواند بر پایداری مرکب، انتقال، خشکشدن و قابلیت حلشدن مجدد آن اثر بگذارد.
اما تغییر pH معمولاً باعث ایجاد رد چرخدنده یا نوارشدگی ریتمیک نمیشود.
تفاوت سایش مکانیکی با گرفتگی سلولهای آنیلوکس
گرفتگی سلولهای آنیلوکس باعث کاهش انتقال مرکب میشود. این کاهش ممکن است یکنواخت یا موضعی باشد.
بااینحال، گرفتگی معمولاً یک عیب نسبتاً پایدار ایجاد میکند، درحالیکه عیوب مکانیکی ممکن است با سرعت ماشین تغییر کنند.
پس از تمیزکاری تأییدشده آنیلوکس، اگر عیب باقی ماند، بررسی مکانیکی ضروری است.
تفاوت سایش مکانیکی با فرسودگی داکتر بلید
فرسودگی داکتر بلید میتواند باعث ایجاد خطوط، کثیفی چاپ و انتقال نامناسب مرکب شود.
اگر تعویض تیغه مشکل را برای یک تیراژ کامل برطرف کند، احتمالاً منشأ اصلی خود تیغه بوده است.
اما اگر عیب بهسرعت بازگردد، ممکن است لنگی آنیلوکس، خرابی بلبرینگ یا ناپایداری چمبر باعث آسیب مجدد به تیغه شده باشد.
تفاوت سایش مکانیکی با تغییرات بستر چاپ
تغییر ضخامت، زبری سطح، پوشش یا عملیات سطحی بستر چاپ میتواند کیفیت چاپ را تغییر دهد.
عیوب بستر معمولاً با مشخصات رول، محل اتصال وب، الگوی پوشش یا بچ مواد ارتباط دارند.
در صورت امکان، چاپ را با بچ دیگری از بستر تکرار کنید. اگر عیب همچنان در همان یونیت باقی ماند، وضعیت مکانیکی آن یونیت را بررسی کنید.
تفاوت سایش مکانیکی با مشکلات خشکشدن
مشکلات خشکشدن میتوانند باعث چسبندگی لایهها، پشتزدگی مرکب، کاهش چسبندگی، باقیماندن حلال یا مالیدگی تصویر شوند.
اگر عیب پیش از ورود وب به خشککن قابل مشاهده باشد، خشککن منشأ ایجاد آن عیب نیست.
تفاوت رد چرخدنده با پرش سیلندر
رد چرخدنده معمولاً چندین بار در هر دور سیلندر تکرار میشود، زیرا با فرکانس درگیری دندانهها ارتباط دارد.
پرش سیلندر معمولاً یکبار در هر دور سیلندر اتفاق میافتد.
بنابراین اندازهگیری فاصله تکرار، یکی از مهمترین راههای تشخیص این دو عیب است.
تفاوت چتر با نوارشدگی
چتر معمولاً دارای فرکانس بیشتر و دامنه کمتر است و به شکل موجهای ظریف دیده میشود.
نوارشدگی معمولاً پهنتر است و اختلاف دانسیته واضحتری ایجاد میکند.
تفاوت لنگی سیلندر با تغییر تدریجی رجیستر
لنگی سیلندر عیبی چرخهای و وابسته به دوران قطعه است.
اما تغییر تدریجی رجیستر ممکن است بر اثر تغییر کشش وب، گرمشدن سازه ماشین یا ناپایداری سیستم انتقال قدرت ایجاد شود.
تفاوت خرابی بلبرینگ با ناپایداری کشش وب
خرابی بلبرینگ اغلب با صدا، افزایش دما، ارتعاش یا لقی همراه است.
مشکلات کشش وب ممکن است با تغییر قطر رول بازکن یا جمعکن، حرکت رول رقصان یا محل اتصال بستر تغییر کنند.
تفاوت ناپایداری چمبر با مشکلات انتقال مرکب
چمبر ناپایدار ممکن است فشار و زاویه تماس تیغه را در عرض آنیلوکس تغییر دهد.
نشانههای آن شامل نشت مرکب، سایش نامتقارن تیغه، ارتعاش و تغییر قدرت رنگ در عرض چاپ است.
قاعده کاربردی: الگوی تکرارشونده و قابل اندازهگیری یک سرنخ مهم مکانیکی است؛ اما تشخیص قطعی باید با بررسی قطعه و سایر شواهد انجام شود.
۴. روش عیبیابی مرحلهبهمرحله سایش مکانیکی
هنگامی که عیب مشکوک به سایش مکانیکی مشاهده میشود، هدف باید شناسایی قطعه ایجادکننده اختلال باشد، نه پنهانکردن عیب با تغییر تنظیمات چاپ.
مرحله اول: شناسایی یونیت و رنگ معیوب
مشخص کنید عیب فقط در یک رنگ دیده میشود یا چند رنگ را تحت تأثیر قرار داده است.
اگر مشکل محدود به یک یونیت باشد، چرخدندهها، بلبرینگها، سیلندر، اسلیو، آنیلوکس، چمبر و سیستم محرک همان یونیت را بررسی کنید.
اگر چند رنگ همزمان تحت تأثیر باشند، قطعات مشترک مانند سیلندر فشار، سیستم انتقال قدرت یا هدایت وب اهمیت بیشتری پیدا میکنند.
مرحله دوم: بررسی شکل و جهت عیب
مشخص کنید عیب:
در جهت حرکت وب قرار دارد یا در عرض آن؟
دارای فاصله تکرار ثابت است؟
در تمام طول چاپ مشاهده میشود؟
با افزایش سرعت تشدید میشود؟
به یک قسمت مشخص از تصویر محدود است؟
مرحله سوم: اندازهگیری فاصله تکرار
نمونه چاپی را روی سطح صاف قرار دهید.
فاصله مرکز یک عیب تا مرکز عیب مشابه بعدی را اندازه بگیرید.
برای افزایش دقت، فاصله چند تکرار متوالی را اندازهگیری کرده و بر تعداد تکرارها تقسیم کنید.
مرحله چهارم: مقایسه فاصله تکرار با قطعات دوار
محیط قطعات دوار را با رابطه زیر محاسبه کنید:
در این رابطه:
\(C\): محیط قطعه
\(D\): قطر قطعه
\(\pi\): تقریباً ۳٫۱۴۱۶
فاصله تکرار عیب را با محیط سیلندر کلیشه، آنیلوکس، سیلندر فشار، رولهای هرزگرد و رولهای نیپ مقایسه کنید.
اگر فاصله با گام دندانههای چرخدنده مرتبط باشد، مجموعه چرخدندهها باید بررسی شود.
مرحله پنجم: گوشدادن به صداهای غیرعادی
در شرایط ایمن، صدای یونیت مشکوک را با یونیت سالم مقایسه کنید.
صدای تقتق، ساییدگی، جیغ یا ارتعاش غیرعادی میتواند اطلاعات ارزشمندی درباره خرابی قطعات ارائه دهد.
مرحله ششم: بررسی چرخدندهها
پس از توقف کامل ماشین و اجرای روشهای ایمن قطع و قفلکردن انرژی، وضعیت دندانهها را بررسی کنید.
به فرسودگی، لبپریدگی، شکستگی، خوردگی، روانکاری و لقی بین دندانهها توجه کنید.
مرحله هفتم: بررسی بلبرینگها
لقی شعاعی و محوری را با ساعت اندیکاتور اندازهگیری کنید.
چرخش دستی قطعه در شرایط ایمن باید نرم و بدون گیرکردن باشد.
دمای پوسته بلبرینگها را نیز با دماسنج مادون قرمز مقایسه کنید.
در مقاله، اختلاف دمای حدود ۱۱ تا ۱۷ درجه سانتیگراد نسبت به بلبرینگهای مشابه بهعنوان نشانهای نیازمند توجه مطرح شده است.
مرحله هشتم: بررسی چمبر داکتر بلید
اتصال چمبر، پیچها، محل نشستن، آببندها و نگهدارنده تیغه را بررسی کنید.
چمبر نباید هنگام کار حرکت یا ارتعاش غیرعادی داشته باشد.
مرحله نهم: بررسی سیستم انتقال قدرت
کوپلینگها، تسمهها، شفتها، گیربکسها و نقاط روانکاری را کنترل کنید.
وجود ترک، شلشدگی، فرسودگی یا تغییر شکل در قطعات انتقال قدرت میتواند باعث ناپایداری حرکت شود.
مرحله دهم: اندازهگیری لنگی سیلندرها
لنگی سیلندر کلیشه، اسلیو، ماندرل و سیلندر فشار را با ساعت اندیکاتور اندازهگیری کنید.
در برخی کاربردهای دقیق فلکسو، مقاله محدوده حدود ۰٫۰۱۳ تا ۰٫۰۲۵ میلیمتر را برای لنگی کل مطرح میکند؛ اما معیار نهایی، مشخصات سازنده ماشین است.
مرحله یازدهم: بررسی آنیلوکس
لنگی بدنه و ژورنالهای آنیلوکس، وضعیت بلبرینگها، خراشهای سطحی و شرایط سلولها را بررسی کنید.
مرحله دوازدهم: بررسی سیستم کشش وب
رولهای هرزگرد، رولهای نیپ، رول رقصان و سیستمهای بازکن و جمعکن را کنترل کنید.
حرکت رول رقصان باید نرم و بدون گیرکردن یا نوسان غیرعادی باشد.
مرحله سیزدهم: بررسی تأثیر سرعت
در محدوده ایمن و مجاز، رفتار عیب را در سرعتهای مختلف مقایسه کنید.
کاهش عیب در سرعت پایین میتواند نشانه حساسیت به ارتعاش یا سرعت باشد، اما بهتنهایی علت قطعی را مشخص نمیکند.
مرحله چهاردهم: ارجاع به واحد تعمیرات
اگر شواهد به خرابی مکانیکی اشاره دارند، موضوع را به واحد نگهداری و تعمیرات ارجاع دهید.
نمونه چاپ، فاصله تکرار، اندازهگیری لقی یا لنگی و اطلاعات صدا و دما را همراه گزارش ارائه کنید.
مرحله پانزدهم: مستندسازی
قبل از تغییر ویسکوزیته، فشار یا سایر پارامترها، تمام شواهد را ثبت کنید.
تغییر همزمان چند عامل میتواند مسیر تشخیص علت اصلی را مخدوش کند.
۵. دلایل متداول سایش مکانیکی
سایش چرخدندهها
عوامل اصلی عبارتاند از کارکرد طولانی، روانکاری نامناسب، آلودگی، بارگذاری بیش از حد و عدم همراستایی.
با تغییر پروفیل دندانهها، حرکت یکنواخت به حرکت همراه با ضربه و ارتعاش تبدیل میشود.
لقی نامناسب چرخدندهها
لقی بیش از حد میتواند باعث ضربه و خطای حرکت شود.
لقی بسیار کم نیز ممکن است فشار اضافی به دندانهها وارد کند، فیلم روانکار را کاهش دهد و سایش را تسریع کند.
روانکاری ناکافی
کمبود روغن، گریس نامناسب، آلودگی روانکار و رعایتنکردن فواصل سرویس از عوامل مهم خرابی هستند.
خرابی بلبرینگ
خستگی مکانیکی، آلودگی، بار اضافی، نصب نامناسب و روانکاری ناکافی میتوانند باعث خرابی بلبرینگ شوند.
روند خرابی معمولاً با افزایش زبری حرکت، ارتعاش، لقی، صدا و دما همراه است.
لنگی سیلندر کلیشه
خمیدگی شفت، خرابی ژورنال، خارج از گردی بدنه، آلودگی سطوح نصب و مشکلات اسلیو میتوانند باعث لنگی شوند.
مشکلات اسلیو و ماندرل
آسیب سطح ماندرل، فرسودگی سطح داخلی اسلیو، نشتی هوا و نصب ناقص میتوانند هممحوری مجموعه را مختل کنند.
لنگی و خرابی آنیلوکس
لنگی آنیلوکس میتواند تماس داکتر بلید و انتقال مرکب به کلیشه را تغییر دهد.
فرسودگی سیلندر فشار
خرابی این قطعه ممکن است چندین یونیت چاپ را همزمان تحت تأثیر قرار دهد.
ناپایداری چمبر
شلبودن چمبر یا آسیب سطوح نصب آن باعث تغییر فشار و زاویه تماس تیغه میشود.
مشکلات نصب داکتر بلید
قرارگیری ناقص تیغه، خرابی نگهدارنده یا نصب نامناسب باعث انتقال غیریکنواخت مرکب و سایش سریع تیغه میشود.
خرابی سیستم انتقال قدرت
فرسودگی کوپلینگ، لغزش تسمه، آسیب شیار خار شفت، خرابی گیربکس و ناپایداری سروو میتوانند باعث خطای موقعیت و سرعت شوند.
فرسودگی سیستم هدایت وب
خرابی رولهای هرزگرد، نیپها، رول رقصان و محورهای بازکن و جمعکن موجب تغییرات کشش و رجیستر میشود.
تشدید ارتعاش در سرعتهای مشخص
اگر فرکانس تحریک با فرکانس طبیعی ماشین همزمان شود، شدت ارتعاش افزایش مییابد.
راهحل اصلی، رفع منشأ ارتعاش است؛ نه صرفاً اجتناب دائمی از آن سرعت.
تأخیر در نگهداری
وقتی تعمیرات تنها پس از مشاهده عیب چاپ آغاز شود، ممکن است خرابی به قطعات مجاور نیز منتقل شده باشد.
۶. اقدامات اصلاحی
اقدامات اصلاحی باید بر اساس علت تأییدشده انجام شوند.
چرخدندههای دارای سایش، لبپریدگی یا شکستگی را تعویض کنید. در صورت سایش قابلتوجه، وضعیت چرخدنده مقابل را نیز بررسی کرده و در صورت لزوم مجموعه را تعویض کنید.
درگیری دندانهها و لقی چرخدنده را مطابق دستورالعمل سازنده تنظیم کنید.
روانکاری را با نوع، گرید و مقدار مشخصشده توسط سازنده انجام دهید.
بلبرینگهای دارای لقی، زبری، صدای غیرعادی، گرمای بیش از حد یا ارتعاش را تعویض کنید.
هنگام تعویض بلبرینگ، ژورنال شفت و محل نصب آن در پوسته را نیز بررسی کنید.
لنگی سیلندر را اندازهگیری و در صورت امکان با اصلاح سطوح نصب، ماشینکاری یا تعمیر مناسب برطرف کنید.
وضعیت نشستن اسلیو روی ماندرل، تمیزی سطوح و فشار سیستم هوا را کنترل کنید.
آنیلوکسهای دارای آسیب یا ناپایداری مکانیکی را تعمیر یا از تولید حساس خارج کنید.
چمبر، آببندها، نگهدارنده تیغه و مکانیزم قفل آن را اصلاح کنید.
کوپلینگها، تسمهها، شفتها، گیربکسها و سیستم سروو را بررسی و تعمیر کنید.
قطعات معیوب سیستم کشش وب را اصلاح یا تعویض کنید.
در صورت تأیید ایمنی و امکان ادامه تولید، کاهش موقت سرعت فقط یک اقدام کنترلی است، نه راهحل دائمی.
پس از هر اصلاح مکانیکی، کیفیت چاپ را دوباره بررسی کنید و پیش از تغییر عامل بعدی، نتیجه را ثبت کنید.
۷. نقش اپراتور در تشخیص سایش مکانیکی
نقش اصلی اپراتور، شناسایی نشانهها، اندازهگیری، جمعآوری شواهد و انتقال اطلاعات دقیق به واحد تعمیرات است.
اپراتور نباید با افزایش فشار چاپ یا تغییر مرکب، خرابی مکانیکی را پنهان کند.
برای تشخیص بهتر، سطوح تنپلات، ترامها، گرادیانها، رنگهای برند، نوشتههای ریز و علائم رجیستر را بررسی کنید.
ممکن است رد چرخدنده در یک تنپلات کاملاً مشخص باشد، اما در نوشتههای ریز بهسختی دیده شود. همچنین پرش سیلندر ممکن است در یک گرادیان آشکارتر باشد.
رفتار عیب را در سرعتهای پایین، عادی و بالاترین سرعت ایمن ثبت کنید.
۸. بررسی تخصصی سایش چرخدندهها
چرخدندهها وظیفه انتقال دوران و حفظ هماهنگی میان سیلندر کلیشه و آنیلوکس را دارند.
وقتی دندانهای فرسوده میشود، ممکن است سرعت لحظهای سیلندر هنگام درگیری تغییر کند و سپس به وضعیت قبلی بازگردد.
این تغییر حرکت میتواند بهصورت رد تکرارشونده روی چاپ ظاهر شود.
انواع عیوب مرتبط با چرخدنده
فرسودگی پروفیل دندانه معمولاً تغییرات ظریف و منظم دانسیته ایجاد میکند.
لبپریدگی دندانه ممکن است باعث ایجاد خط روشن یا تیره مشخص شود.
شکستگی دندانه میتواند باعث ضربه شدید و عیب واضح در هر دور چرخدنده شود.
لقی بیش از حد نیز ممکن است با صدا، تصویر دوتایی، شبح تصویر یا جابهجایی جزئی رجیستر همراه باشد.
روش بازرسی
پس از ایمنسازی ماشین، دندانهها را تمیز و موارد زیر را بررسی کنید:
سطوح بیش از حد صیقلی در سمت تحت بار دندانه
فرسودگی پلهای یا گودشدگی پروفیل
حفرهدارشدن یا جداشدگی سطحی فلز
لبپریدگی یا شکستگی نوک دندانه
زنگزدگی و تغییر رنگ ناشی از روانکاری نامناسب
سایش نامتقارن در عرض دندانه
لقی را در چند موقعیت دورانی اندازهگیری کنید.
تغییر لقی با موقعیت چرخدنده ممکن است نشانه لنگی، نصب خارج از مرکز یا سایش غیریکنواخت باشد.
اقدام اصلاحی
چرخدنده آسیبدیده را تعویض کنید، درگیری و لقی را طبق مشخصات تنظیم کنید و از روانکار مناسب استفاده کنید.
۹. بررسی تخصصی خرابی بلبرینگها
بلبرینگها قطعات دوار را در محور تعیینشده نگه میدارند.
فرسودگی آنها باعث افزایش آزادی حرکت ناخواسته و کاهش دقت مکانیکی ماشین میشود.
نشانههای خرابی
لقی: حرکت شعاعی یا محوری بیش از مقدار مجاز.
زبری حرکت: احساس گیرکردن، ساییدگی یا چرخش نامنظم هنگام گردش دستی.
افزایش دما: اصطکاک داخلی بیشتر بر اثر روانکاری نامناسب، پیشبار بیش از حد، آلودگی یا سایش.
صدای غیرعادی: تقتق، خشخش، صدای ساییدگی یا ضربههای ریتمیک.
ارتعاش: افزایش لرزش ناشی از خرابی اجزای داخلی بلبرینگ.
نشتی یا تغییر رنگ روانکار: نشانه احتمالی خرابی آببند یا آلودگی.
روش بازرسی
پس از توقف و قفلکردن ماشین، لقی را با ساعت اندیکاتور بررسی کنید.
دمای پوسته بلبرینگها را هنگام کار، با روش ایمن و بدون تماس با قطعات متحرک اندازهگیری و مقایسه کنید.
مقاله اختلاف دمای حدود ۸ تا ۱۱ درجه سانتیگراد را نگرانکننده و اختلاف حدود ۱۷ درجه سانتیگراد یا بیشتر را نیازمند توجه فوری معرفی میکند.
این مقادیر باید در کنار شرایط بار، سرعت و مشخصات سازنده تفسیر شوند.
اقدام اصلاحی
بلبرینگ دارای خرابی تأییدشده را تعویض کنید.
پیش از نصب بلبرینگ جدید، ژورنال شفت و محل قرارگیری بلبرینگ در پوسته را بررسی و در صورت نیاز تعمیر کنید.
۱۰. بررسی سیلندر کلیشه، اسلیو و ماندرل
لنگی سیلندر
لنگی کل اندازهگیریشده با ساعت اندیکاتور (TIR) با قرار دادن نوک ساعت روی سطح سیلندر و چرخاندن آهسته آن اندازهگیری میشود.
در برخی کاربردهای دقیق فلکسو، بهویژه چاپ ترام و رنگهای فرایندی، مقاله مقدار حدود ۰٫۰۱۳ میلیمتر یا کمتر را مطرح میکند؛ البته مقدار مجاز به مشخصات ماشین بستگی دارد.
عوامل ایجاد لنگی عبارتاند از خمیدگی شفت، خرابی ژورنال، خارج از گردی سیلندر، آلودگی سطوح نصب و مشکلات اسلیو.
آسیب سطح سیلندر
فرورفتگی، خراش، خوردگی یا برجستگی موضعی میتواند در هر دور سیلندر عیب تکرارشونده ایجاد کند.
آسیب سطح سیلندر ممکن است به کلیشه نصبشده روی آن نیز منتقل شود.
مشکلات اسلیو و ماندرل
عملکرد صحیح مجموعه به هممحوری، تمیزی سطوح، سلامت قطر داخلی اسلیو و عملکرد مناسب سیستم هوای فشرده وابسته است.
آببندهای آسیبدیده، مرکب خشکشده روی ماندرل، آسیب داخلی اسلیو و فشار هوای ناکافی از مشکلات متداول هستند.
کنترل پیشگیرانه
مقدار لنگی سیلندرها، ماندرلها و آنیلوکسها را در فواصل مشخص اندازهگیری و ثبت کنید.
افزایش تدریجی مقدار لنگی میتواند نشانه فرسودگی در حال پیشرفت باشد.
۱۱. بررسی آنیلوکس و سیستم فشار چاپ
لنگی آنیلوکس
لنگی آنیلوکس میتواند فشار تماس داکتر بلید و انتقال مرکب به کلیشه را تغییر دهد.
در مقاله اشاره شده که لنگی حدود ۰٫۰۲۵ میلیمتر در برخی شرایط میتواند تغییرات چرخهای قابل مشاهده در لایه مرکب ایجاد کند.
اگر فاصله تکرار عیب با محیط آنیلوکس مطابقت داشته باشد، این قطعه باید بررسی شود.
خرابی ژورنال و بلبرینگ آنیلوکس
سایش ژورنال ممکن است باعث قرارگیری نامناسب بلبرینگ و حرکت ناخواسته آنیلوکس شود.
تعمیر ژورنال آنیلوکس میتواند پرهزینه باشد؛ بنابراین تعویض بهموقع بلبرینگ و روانکاری مناسب اهمیت دارد.
آسیب سطح آنیلوکس
خراش ناشی از داکتر بلید، گرفتگی سلولها، سایش ناشی از پیگمنتهای ساینده و آسیب هنگام جابهجایی از مشکلات متداول هستند.
نکته مهم این است که آسیب آنیلوکس ممکن است نتیجه خرابی مکانیکی قطعه دیگری باشد.
برای مثال، لرزش چمبر میتواند باعث خراش سطح آنیلوکس شود.
فرسودگی سیلندر فشار
خرابی سیلندر فشار ممکن است باعث تغییر دانسیته در عرض چاپ، مشکلات رجیستر چندرنگ، چروکشدن بستر یا ناپایداری فشار چاپ شود.
در ماشینهایی که چند یونیت از یک سیلندر فشار مشترک استفاده میکنند، این قطعه باید هنگام مشاهده عیوب مشترک بررسی شود.
۱۲. بررسی چمبر و سیستم داکتر بلید
نحوه قرارگیری چمبر
چمبر باید در تمام عرض آنیلوکس تماس یکنواخت و پایدار داشته باشد.
کجشدن یا نصب ناقص آن میتواند باعث تغییر قدرت رنگ در عرض چاپ، سایش نامتقارن تیغه و انتقال نامناسب مرکب شود.
وضعیت آببندها
آببندهای انتهایی چمبر وظیفه جلوگیری از نشت مرکب را دارند.
پارگی، ترک، تورم، سختشدن یا فشردگی نامتقارن آببندها باید بررسی شود.
در مقاله توصیه شده وضعیت آببندها هنگام هر تعویض داکتر بلید کنترل شود.
نگهدارنده داکتر بلید
نگهدارندههای خمیده، خوردهشده یا فرسوده نمیتوانند تیغه را بهصورت یکنواخت نگه دارند.
این وضعیت ممکن است زاویه، میزان بیرونزدگی و فشار تماس تیغه را تغییر دهد.
پایداری چمبر هنگام کار
حرکت چمبر میتواند باعث لرزش تیغه روی آنیلوکس و ایجاد الگوی ظریف و پرتکرار روی چاپ شود.
در موارد شدید، نوک تیغه ممکن است به سطح آنیلوکس آسیب بزند.
اگر سفتکردن اتصالات مشکل را برطرف نکند، سطوح نشیمن، مکانیزم قفل و بدنه چمبر باید بررسی شوند.
۱۳. سیستم انتقال قدرت و روانکاری
سیستم انتقال قدرت وظیفه هماهنگکردن حرکت قطعات دوار ماشین را بر عهده دارد.
کوپلینگها
کوپلینگ فرسوده یا ناهمراستا میتواند ارتعاش، لقی زاویهای یا حرکت نامنظم ایجاد کند.
تسمهها
تسمه تایم شل، فرسوده یا دارای دندانه آسیبدیده میتواند باعث خطای موقعیت شود.
شفتها
خمیدگی شفت، خرابی ژورنال و آسیب شیار خار میتوانند حرکت چرخهای نامنظم ایجاد کنند.
گیربکسها
سایش چرخدندهها، خرابی بلبرینگ یا تخریب روغن گیربکس میتواند باعث ارتعاش و خطای حرکت شود.
وجود ذرات فلزی در روغن میتواند نشانه سایش داخلی باشد.
سیستم سروو
حتی ماشینهای مجهز به انتقال قدرت الکترونیکی نیز دارای اجزای مکانیکی هستند.
خرابی بلبرینگ موتور، کوپلینگ، سیستم بازخورد یا تنظیم نامناسب سروو میتواند باعث نوسان و خطای موقعیت شود.
اصول روانکاری صحیح
برنامه روانکاری سازنده ماشین را رعایت کنید.
فقط از نوع، گرید و مقدار روانکار مشخصشده استفاده کنید.
روغنها و گریسهای ناسازگار را مخلوط نکنید.
وضعیت روانکار را در هر سرویس بررسی کنید.
نقاط روانکاری را پیش از سرویس تمیز کنید.
تمام عملیات روانکاری را ثبت کنید.
۱۴. سایش قطعات سیستم هدایت وب
رولهای هرزگرد (Idler Rolls)
خرابی بلبرینگ یا آلودگی سطح رول هرزگرد میتواند باعث مقاومت متناوب در حرکت وب و نوسان کشش شود.
رولهای نیپ (Nip Rollers)
فرسودگی سطح یا بلبرینگ رول نیپ میتواند باعث لغزش و تغییر فشار تماس شود.
رولهای رقصان (Dancer Rollers)
فرسودگی محورهای حرکت، خرابی آببندها، فشار هوای نامناسب یا اختلال حسگرها ممکن است باعث حرکت پلهای یا نوسانی رول رقصان شود.
محورهای بازکن و جمعکن
خارج از مرکز بودن محور، سهنظام یا بوبین میتواند باعث تغییرات دورهای کشش شود.
با تغییر قطر رول، فرکانس این تغییرات نیز ممکن است تغییر کند.
نشانههای مشکلات هدایت وب
تغییر رجیستر در چند یونیت، کشیدگی یا دوتاییشدن تصویر، تغییر دانسیته و چروک یا انحراف مسیر وب از نشانههای احتمالی هستند.
۱۵. تحلیل فاصله تکرار عیب چاپ
اندازهگیری فاصله تکرار یکی از مؤثرترین ابزارهای عیبیابی مکانیکی است.
برای اندازهگیری دقیقتر، چند فاصله متوالی را اندازه بگیرید و میانگین آنها را محاسبه کنید.
فاصله تکرار با چه چیزی مطابقت دارد؟ | قطعات پیشنهادی برای بررسی |
|---|---|
محیط سیلندر کلیشه | سیلندر، اسلیو، نصب و لنگی |
محیط آنیلوکس | آنیلوکس، ژورنال، بلبرینگ و سطح |
محیط سیلندر فشار | سیلندر فشار، بلبرینگ و همراستایی |
گام دندانه چرخدنده | سایش، لقی و درگیری دندانهها |
محیط رول هرزگرد یا نیپ | سیستم هدایت و کشش وب |
رفتار عیب در سرعتهای مختلف
اگر عیب در تمام سرعتها وجود داشته باشد اما در سرعت بالا شدیدتر شود، خرابی بلبرینگ، چرخدنده، لنگی یا عدم تعادل از گزینههای احتمالی هستند.
اگر عیب فقط در محدوده باریکی از سرعت ظاهر شود، احتمال تشدید ارتعاش مطرح است.
اگر هنگام شتابگیری یا کاهش سرعت شدیدتر شود، لقی، کوپلینگ، تسمه یا تنظیم سروو باید بررسی شود.
اگر چرخه عیب با تغییر قطر رول بازکن یا جمعکن تغییر کند، سیستم هدایت وب باید بررسی شود.
برای تغییر این متن بر روی دکمه ویرایش کلیک کنید. لورم ایپسوم متن ساختگی با تولید سادگی نامفهوم از صنعت چاپ و با اس
۱۶. خطرات و هزینههای تأخیر در تعمیرات
عیب چاپ ممکن است فقط نشانه قابل مشاهده یک خرابی بزرگتر باشد.
اثر زنجیرهای خرابی
بلبرینگ فرسوده میتواند ژورنال شفت را تخریب کند.
چرخدنده آسیبدیده میتواند دندانههای چرخدنده مقابل را نیز فرسوده کند.
چمبر ناپایدار میتواند باعث آسیب داکتر بلید و خراش آنیلوکس شود.
ذرات فلزی ناشی از خرابی بلبرینگ نیز ممکن است روانکار را آلوده کرده و به سایر قطعات آسیب برسانند.
مقایسه روشهای نگهداری
تشخیص زودهنگام و تعویض برنامهریزیشده: معمولاً کمترین هزینه و توقف کنترلشده را دارد.
تعمیر پس از مشاهده عیب چاپ: با ضایعات تولید، توقف پیشبینینشده و احتمال آسیب قطعات مجاور همراه است.
ادامه کار تا خرابی کامل: بیشترین خطر هزینه تعمیر، توقف طولانی، ضایعات و مشکلات ایمنی را ایجاد میکند.
۱۷. پیشگیری از سایش مکانیکی
هدف نگهداری پیشگیرانه حذف کامل سایش نیست؛ بلکه کنترل سرعت فرسودگی و تشخیص خرابی پیش از آسیب به چاپ و سایر قطعات است.
اقدامات اصلی عبارتاند از:
بازرسی دورهای چرخدندهها و اندازهگیری لقی
پایش دما، صدا، ارتعاش و لقی بلبرینگها
کنترل وضعیت چمبر و داکتر بلید
اجرای دقیق برنامه روانکاری
اندازهگیری دورهای لنگی سیلندرها و آنیلوکس
بررسی ژورنالها و بلبرینگهای آنیلوکس
پایش رولهای هدایت و کشش وب
استفاده از تحلیل ارتعاش برای قطعات حساس
ثبت تنظیمات مکانیکی و سابقه تعمیرات
آموزش اپراتورها برای گزارش زودهنگام نشانههای خرابی
۱۸. چکلیست جامع عیبیابی سایش مکانیکی
پیش از پایان بررسی، موارد زیر باید کنترل و در صورت ارتباط با عیب ثبت شوند.
بخش | موارد کنترل |
|---|---|
عیب چاپ | فاصله تکرار، یونیت، رنگ و موقعیت |
سرعت | رفتار عیب در سرعتهای مختلف |
صدا و ارتعاش | محل، شدت و نوع صدا |
بلبرینگ | دما، لقی، زبری، صدا و روانکاری |
چرخدنده | پروفیل دندانه، شکستگی، لقی و درگیری |
سیلندر کلیشه | لنگی، سطح و نصب |
اسلیو و ماندرل | تمیزی، نشستن صحیح، آببند و فشار هوا |
آنیلوکس | لنگی، ژورنال، بلبرینگ و سطح |
سیلندر فشار | لنگی، سطح، بلبرینگ و همراستایی |
چمبر | اتصال، آببند، موقعیت و پایداری |
داکتر بلید | نگهدارنده، فشار تماس و همراستایی |
انتقال قدرت | کوپلینگ، تسمه، شفت و گیربکس |
سروو | تنظیمات، بازخورد و پایداری |
هدایت وب | هرزگرد، نیپ، رول رقصان، بازکن و جمعکن |
سوابق نگهداری | سرویسهای انجامشده و عقبافتاده |
۱۹. هنگام عیبیابی سایش مکانیکی چه کارهایی نباید انجام داد؟
تغییر بیهدف ویسکوزیته
تغییر ویسکوزیته نمیتواند خرابی چرخدنده یا بلبرینگ را برطرف کند.
اصلاح pH برای رفع عیب مکانیکی
اصلاح pH در مرکبهای پایه آب، عیوب ناشی از حرکت نامنظم قطعات را رفع نمیکند.
افزایش قدرت رنگ برای پنهانکردن تغییرات دانسیته
افزودن مرکب یا مواد تنظیمکننده ممکن است مقدار کلی رنگ را تغییر دهد، اما نوسان مکانیکی باقی میماند.
افزایش فشار چاپ
افزایش فشار ممکن است عیب را موقتاً کمتر نشان دهد، اما میتواند بار اضافی به بلبرینگ، کلیشه، آنیلوکس و بستر چاپ وارد کند.
تغییر تنظیمات خشککن
اگر عیب پیش از خشککن وجود دارد، تغییر دمای خشککن علت آن را رفع نمیکند.
مقصر دانستن بستر بدون تحلیل فاصله تکرار
پیش از نتیجهگیری، فاصله تکرار و ارتباط آن با قطعات دوار را بررسی کنید.
تعویض آنیلوکس بدون بررسی وضعیت مکانیکی
اگر مشکل از لنگی یا بلبرینگ محل نصب آنیلوکس باشد، تعویض آنیلوکس لزوماً مشکل را برطرف نمیکند.
ادامه تولید با قطعات دارای خرابی تأییدشده
این کار ممکن است خرابی را به سایر قطعات منتقل کند و هزینه تعمیر را افزایش دهد.
تغییر چند عامل بهصورت همزمان
اگر چرخدنده، تنظیم بلبرینگ و ویسکوزیته را همزمان تغییر دهید، تشخیص تأثیر هر اقدام دشوار خواهد شد.
ابتدا یک مشکل تأییدشده را اصلاح کنید، نتیجه را بررسی و سپس مرحله بعدی را انجام دهید.
۲۰. جمعبندی
در چاپ فلکسوگرافی، سایش مکانیکی معمولاً پیش از خرابی کامل ماشین، آثار خود را روی چاپ نشان میدهد.
رد چرخدنده، چتر، نوارشدگی، پرش سیلندر، تغییرات دورهای دانسیته و ناپایداری رجیستر میتوانند نشانه مشکلات مکانیکی باشند.
مهمترین اقدام، اندازهگیری فاصله تکرار عیب و مقایسه آن با مشخصات قطعات دوار ماشین است.
صدا، دما، ارتعاش، لقی و سوابق تعمیرات نیز شواهد مهمی برای شناسایی علت اصلی هستند.
اصل اساسی این است که علت سایش باید برطرف شود، نه فقط نشانه ظاهری آن.
تنظیم مرکب، افزایش فشار یا کاهش سرعت ممکن است ظاهر عیب را تغییر دهد، اما قطعه فرسوده را تعمیر نمیکند.
تشخیص زودهنگام، نگهداری منظم و همکاری اپراتور با واحد تعمیرات میتواند از ضایعات چاپ، خرابی زنجیرهای قطعات و توقفهای پرهزینه جلوگیری کند.
واژهنامه تخصصی مقاله
اصطلاح | توضیح |
|---|---|
Mechanical Wear | فرسودگی سطحی یا ساختاری قطعات بر اثر تماس، حرکت و بارگذاری مکانیکی. |
Gear Marks | آثار منظم چاپی که میتوانند ناشی از اختلال در حرکت چرخدندهها باشند. |
Chatter | ارتعاش سریع و پرتکرار قطعات که ممکن است الگوی موجی ظریفی در چاپ ایجاد کند. |
Banding | نوارهای تکرارشونده با اختلاف دانسیته یا ظاهر چاپ. |
Bounce | تغییر دورهای تماس یا فشار چاپ که معمولاً با هر دور سیلندر تکرار میشود. |
Runout | انحراف سطح قطعه دوار از مسیر دوران ایدهآل نسبت به محور مرجع. |
Backlash | فاصله آزاد میان دندانههای دو چرخدنده درگیر. |
Bearing Play | میزان حرکت آزاد شعاعی یا محوری در مجموعه بلبرینگ و قطعه نگهداریشده. |
Doctor Blade | تیغهای که مقدار مرکب باقیمانده روی سطح آنیلوکس را کنترل میکند. |
Doctor Blade Chamber | محفظه بسته انتقال و کنترل مرکب روی آنیلوکس با استفاده از تیغهها و آببندها. |
Anilox Roll | سیلندر حکاکیشدهای که مقدار مشخصی مرکب را به کلیشه فلکسو منتقل میکند. |
Impression Cylinder | سیلندری که بستر چاپ را هنگام انتقال تصویر در برابر کلیشه نگه میدارد. |
Sleeve | استوانه قابل نصب روی ماندرل که در بسیاری از ماشینهای فلکسو حامل کلیشه است. |
Mandrel | محور نگهدارنده اسلیو که امکان نصب و دوران آن را فراهم میکند. |
Journal | بخش انتهایی و ماشینکاریشده شفت یا سیلندر که معمولاً محل قرارگیری بلبرینگ است. |
TIR | اختلاف بیشترین و کمترین مقدار نشاندادهشده توسط ساعت اندیکاتور در یک دور اندازهگیری. |
Web Tension | نیروی کششی وارد بر بستر پیوسته چاپ در مسیر حرکت ماشین. |
Idler Roll | رول هدایتکنندهای که معمولاً بدون محرک مستقل و بر اثر حرکت وب میچرخد. |
Nip Roller | رولی که با ایجاد تماس فشاری در انتقال یا کنترل حرکت وب نقش دارد. |
Dancer Roller | رول متحرکی که برای جذب و کنترل نوسانات کشش وب استفاده میشود. |
Resonance | افزایش دامنه ارتعاش در اثر نزدیکشدن فرکانس تحریک به فرکانس طبیعی سیستم. |
Repeat Length | فاصله میان دو نمونه متوالی از یک الگوی تکرارشونده. |
Servo | سیستم کنترل حرکت که با استفاده از بازخورد، موقعیت یا سرعت قطعه را تنظیم میکند. |
pH | شاخص اسیدی یا قلیایی بودن محیط که در رفتار مرکبهای پایه آب اهمیت دارد. |
منبع و نویسنده
عنوان اصلی: Mechanical Wear – Guide
نویسنده: Carmon Madison
تاریخ انتشار: ۱۴ اکتبر ۲۰۲۶
ترجمه و تنظیم فارسی: PrintMAG.ir
درباره حمیدرضا پیوندی
متخصص چاپ افست و فلکسو، طراحی، پیش از چاپ و چاپ
نوشتههای بیشتر از حمیدرضا پیوندی
دیدگاهتان را بنویسید