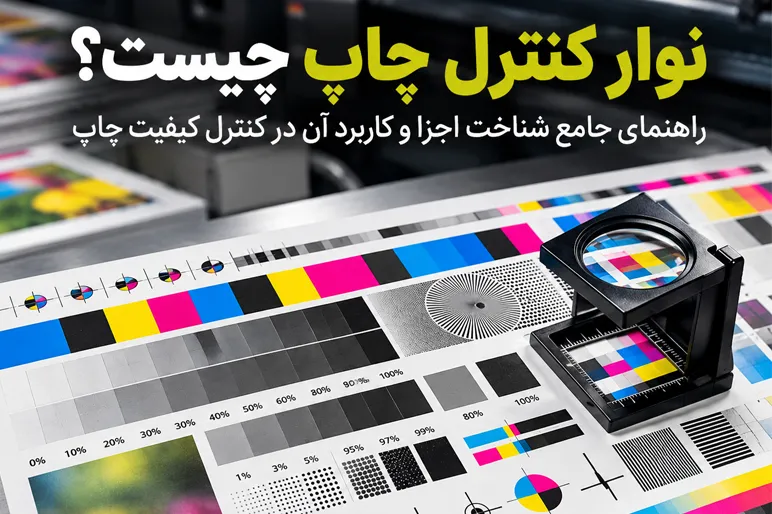
نوار کنترل چاپ چیست؟ راهنمای شناخت اجزا، کاربردها و کنترل کیفیت چاپ
پیش از آن، بسیاری از چاپخانهها حتی از مجموعه استاندارد و مشخصی از سه رنگ اصلی چاپ برخوردار نبودند. فرایندهای تفکیک رنگ و ترکیب مرکب عمدتاً بهصورت دستی انجام میشد و طبیعی بود که این روشها بر گستره رنگی قابل بازتولید و کیفیت بازتولید رنگ تأثیر منفی بگذارند.
روش کار چاپخانهها در آن دوران، موضوعی گسترده و جالب است که میتوان بهصورت مستقل به آن پرداخت. جالب اینکه برخی متخصصان باتجربه صنعت چاپ میتوانستند تنها با مشاهده یک نمونه چاپی، تشخیص دهند که آن کار با کدام ماشین چاپ تولید شده است.
فهرست مطالب
باید تأکید کرد که هنگام بررسی عملکرد یک ماشین چاپ، وظیفه اصلی کارشناس کنترل کیفیت، شناسایی ماهیت و علت عیوب مشاهدهشده است. بسیاری از این عیوب ممکن است ناشی از مشکلات فرایندی باشند و لزوماً ارتباطی با نقص فنی خود ماشین چاپ نداشته باشند؛ بلکه عواملی مانند انتخاب نامناسب مواد مصرفی، شرایط محیطی و اقلیمی، یا تنظیمات نادرست فرایند چاپ میتوانند در بروز آنها نقش داشته باشند.
چاپ آزمایشی (Test Printing) زمانی انجام میشود که مشتری بسته بازرسی جامع و پیشرفته را انتخاب کرده باشد، یا در جریان بازرسی معمول، احتمال وجود عیوب مکانیکی در تجهیزات چاپ مطرح شود.
امروزه بسیاری از پارامترهای فرایند چاپ، از ویژگیهای رنگی مرکبها گرفته تا میزان افزایش ترام (Dot Gain)، استانداردسازی شدهاند. با معرفی استاندارد CIP3، امکان آمادهسازی و تغییر تنظیمات ماشین چاپ در زمان کوتاهتر فراهم شده و حتی میتوان پس از گذشت مدتی، یک سفارش چاپی را با شرایطی مشابه و نتایجی تکرارپذیر دوباره تولید کرد.
البته دستیابی به چنین سطحی از کنترل و تکرارپذیری، حاصل سالها تلاش برای استانداردسازی فرایندهای چاپ بوده است. این پیشرفتها زمینه را برای ارزیابی عینی و قابلاندازهگیری نتایج چاپ فراهم کردهاند.
نوارهای کنترل چاپ (Control Strips) نیز دقیقاً با همین هدف طراحی شدهاند تا ارزیابی کیفیت چاپ، شناسایی انحرافات و کنترل پارامترهای فرایند چاپ را سادهتر و قابلاعتمادتر کنند.
نوار کنترل چاپ چیست و چه کاربردی دارد؟
برای آشنایی دقیقتر با مبانی نظری این موضوع، بهتر است ابتدا به تعریف نوار کنترل چاپ در منابع تخصصی مراجعه کنیم.
نوار کنترل چاپ (Control Strip) مجموعهای از عناصر کنترلی شامل خانههای اندازهگیری و الگوهای آزمون است که روی سطح چاپ قرار میگیرند و امکان ارزیابی کیفیت چاپ را فراهم میکنند. این عناصر به شناسایی عیوب مختلف ناشی از فرایند چاپ کمک کرده و امکان بررسی تأثیر جداگانه و مجموع آنها بر کیفیت نهایی محصول چاپی را فراهم میسازند.
از آنجا که نوار کنترل چاپ بهعنوان یک شاخص عینی برای ارزیابی کیفیت چاپ عمل میکند، نتایج حاصل از آن را میتوان با روشهای دقیق و قابلاندازهگیری بررسی کرد.
این ارزیابی معمولاً با استفاده از ابزارهایی مانند دانسیتومتر (Densitometer) و اسپکتروفوتومتر (Spectrophotometer) انجام میشود. علاوه بر اندازهگیریهای ابزاری، برخی از عناصر کنترلی را میتوان بهصورت بصری و با کمک ابزارهایی مانند ذرهبین چاپ نیز بررسی کرد.
دستهبندی عناصر کنترل چاپ
عناصر کنترل چاپ را میتوان بر اساس هدف استفاده، نوع حامل و روش کنترل به سه گروه اصلی تقسیم کرد.
۱. دستهبندی بر اساس هدف استفاده
عناصر کنترلی با توجه به مرحلهای از فرایند تولید که برای آن طراحی شدهاند، به سه دسته تقسیم میشوند:
-
کنترل فرایند ساخت پلیت (Platemaking): برای بررسی کیفیت و صحت فرایند تولید پلیت چاپ.
-
کنترل فرایند چاپ (Printing): برای ارزیابی شرایط چاپ، شناسایی انحرافات و کنترل کیفیت محصول چاپی.
-
کنترل فرایندهای پس از چاپ (Post-press): برای بررسی کیفیت عملیات تکمیلی پس از چاپ.
۲. دستهبندی بر اساس نوع حامل
عناصر کنترل چاپ از نظر نحوه آمادهسازی و انتقال به پلیت، به دو گروه تقسیم میشوند:
الف) عناصر کنترل آنالوگ (Analog)
در روش آنالوگ، حامل اطلاعات فیلم عکاسی است. نوار کنترل به همراه فیلم مربوط به تصویر اصلی، در مرحله تهیه پلیت روی سطح پلیت چاپ منتقل میشود.
ب) عناصر کنترل دیجیتال (Digital)
در روش دیجیتال، عناصر کنترل مستقیماً در مرحله آمادهسازی فایل و صفحهآرایی به طرح چاپی اضافه میشوند. به این ترتیب، نوار کنترل بهعنوان بخشی از اطلاعات دیجیتال فایل، وارد فرایند تولید پلیت میشود.
۳. دستهبندی بر اساس روش کنترل
عناصر کنترل چاپ از نظر نوع کاربرد نیز به دو دسته تقسیم میشوند:
-
کنترل عملیاتی (Operational Control): برای بررسی و پایش شرایط فرایند چاپ در جریان تولید.
-
عیبیابی و تنظیم تجهیزات (Equipment Debugging): برای شناسایی مشکلات فنی، بررسی عملکرد تجهیزات و کمک به تنظیم صحیح ماشین چاپ.
نقش عناصر کنترلی در عیبیابی ماشین چاپ
هنگام بررسی وضعیت فنی ماشین چاپ، از عناصر و الگوهای کنترلی ویژهای برای شناسایی عیوب موجود در بخشهای مختلف ماشین استفاده میشود.
این آزمونها میتوانند در شناسایی مشکلات سیستم انتقال ورق، مکانیزمهای گیره ورق (Grippers) و سایر اجزای مکانیکی ماشین چاپ کاربرد داشته باشند.
بخش قابلتوجهی از این آزمونهای تخصصی بهصورت عمومی در دسترس نیستند. همچنین تفسیر صحیح نتایج آنها به دانش فنی و تجربه عملی نیاز دارد؛ به همین دلیل، معمولاً کارشناسان و متخصصان عیبیابی ماشینآلات چاپ از آنها استفاده میکنند.
عناصر کنترل عملیاتی فرایند چاپ
آشناترین و رایجترین نوع عناصر کنترلی، نوارهای کنترل عملیاتی فرایند چاپ (Print Process Control Strips) هستند. حتی افرادی که آشنایی چندانی با صنعت چاپ ندارند نیز احتمالاً این نوارها را دیدهاند؛ زیرا گاهی در مرحله برش و عملیات تکمیلی حذف نمیشوند و روی محصول چاپی نهایی باقی میمانند.
در فرایند چاپ، پارامترهای متعددی وجود دارند که میتوان و باید آنها را کنترل کرد. به همین دلیل، عناصر کنترلی متنوعی برای اندازهگیری و ارزیابی این پارامترها طراحی شدهاند.
بااینحال، استفاده از تمام این عناصر برای کنترل روزمره فرایند چاپ ضروری نیست. انتخاب عناصر مناسب به نوع فرایند چاپ، شرایط تولید و پارامترهایی بستگی دارد که باید تحت کنترل قرار گیرند.
در بیشتر موارد، یک نوار کنترل چاپ کامل شامل عناصر زیر است:
۱. خانههای رنگ ۱۰۰ درصد یا تنپلات (Solid Ink Patches)
تعداد این خانههای کنترلی متناسب با تعداد رنگهای چاپ و تعداد زونهای مرکبدهی (Ink Zones) ماشین چاپ تعیین میشود. این خانهها در سراسر عرض ورق چاپی توزیع میشوند تا امکان بررسی و کنترل میزان مرکبدهی در بخشهای مختلف عرض ورق فراهم شود.
هدف اصلی استفاده از این خانهها، کنترل میزان انتقال مرکب و یکنواختی مرکبدهی در سراسر عرض ورق چاپی است.
برای ارزیابی این خانهها از دانسیتومتر (Densitometer) استفاده میشود. دانسیته نوری (Optical Density) هر خانه اندازهگیری شده و مقدار بهدستآمده با مقادیر مرجع تعیینشده برای مرکب و شرایط چاپ موردنظر مقایسه میشود.
نتایج این اندازهگیریها به اپراتور ماشین چاپ کمک میکند تا تشخیص دهد آیا مرکبدهی در تمام زونهای ماشین بهصورت یکنواخت انجام میشود یا خیر.
در صورت مشاهده اختلاف میان مقادیر اندازهگیریشده و مقادیر مرجع، اپراتور میتواند تنظیمات مرکبدهی زونهای مربوطه را بهموقع اصلاح کند و از بروز نوسانات بیشتر در کیفیت چاپ جلوگیری کند.
۲. خانههای کنترل ترپینگ یا رویهمنشینی مرکبها (Trapping Fields)
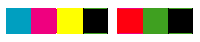
این عناصر کنترلی که به آنها خانههای همپوشانی دو رنگ (Binary Overprints) نیز گفته میشود، برای ارزیابی کیفیت انتقال و رویهمنشینی دو مرکب روی یکدیگر استفاده میشوند.
کنترل ترپینگ بهویژه در چاپ تر روی تر (Wet-on-Wet Printing) اهمیت دارد؛ یعنی شرایطی که مرکب دوم بلافاصله پس از مرکب اول و پیش از خشکشدن کامل آن روی سطح چاپ منتقل میشود.
این وضعیت معمولاً در ماشینهای چاپ چندرنگ و چندیونیتی، بهخصوص ماشینهای چاپ افست، مشاهده میشود.
خانههای کنترل ترپینگ از رویهمچاپشدن دو رنگ تشکیل میشوند. در چاپ چهاررنگ فرایندی، سه ترکیب اصلی برای ارزیابی ترپینگ عبارتاند از:
آبی (C+M): حاصل رویهمچاپشدن سایان و مجنتا
سبز (C+Y): حاصل رویهمچاپشدن سایان و زرد
قرمز (M+Y): حاصل رویهمچاپشدن مجنتا و زرد
این خانهها ممکن است در نوار کنترل چاپ با عنوان Trapping مشخص شده باشند.
مشکلات رایج در ترپینگ مرکبها
یکی از مشکلات متداول در فرایند چاپ زمانی اتفاق میافتد که خانههای تنپلات رنگهای سایان، مجنتا و زرد (CMY) بهدرستی چاپ شدهاند و مقادیر آنها با مرجع مطابقت دارند، اما رنگهای حاصل از رویهمچاپشدن این مرکبها با نمونه پروف رنگی (Color Proof) اختلاف قابلتوجهی نشان میدهند.
این وضعیت نشان میدهد که با وجود مناسببودن شرایط چاپ هر مرکب بهصورت جداگانه، عملکرد مرکبها هنگام رویهمنشینی مطلوب نیست.
در چنین شرایطی، معمولاً راهکارهای زیر پیشنهاد میشوند:
تغییر ترتیب چاپ رنگها (Printing Sequence): بررسی و اصلاح ترتیب انتقال مرکبها روی سطح چاپ.
تغییر یا اصلاح مجموعه مرکبها (Ink Set): بررسی سازگاری مرکبها و احتمال آلودگی آنها؛ زیرا حتی آلودگی جزئی یک مرکب میتواند تأثیر قابلتوجهی بر رنگ حاصل از رویهمچاپشدن داشته باشد.
تغییر سطح چاپشونده (Substrate): بررسی تأثیر جنس و ویژگیهای سطح چاپشونده بر نحوه انتقال و رویهمنشینی مرکبها.
در نتیجه، کنترل ترپینگ کمک میکند مشکلات مربوط به انتقال مرکب دوم روی مرکب اول شناسایی شوند؛ مشکلاتی که ممکن است تنها با اندازهگیری دانسیته خانههای تنپلات قابلتشخیص نباشند.
۳. خانههای کنترل تعادل خاکستری (Grey Balance)
خانههای کنترل تعادل خاکستری برای بررسی توازن میان سه مرکب سایان، مجنتا و زرد (CMY) و شناسایی تهرنگهای ناخواسته در فرایند چاپ استفاده میشوند.
این خانهها از ترکیب درصدهای مشخصی از ترام سه رنگ اصلی تشکیل میشوند. در متن مقاله، ترکیب معمول برای ایجاد خاکستری بهصورت زیر معرفی شده است:
سایان (C): ۷۵ درصد
مجنتا (M): ۶۲ درصد
زرد (Y): ۶۰ درصد
در شرایط چاپ صحیح و با حفظ تعادل میان سه رنگ، این ترکیب باید یک خاکستری خنثی ایجاد کند.
برای سادهتر شدن ارزیابی بصری، معمولاً خانه خاکستری حاصل از ترکیب سه رنگ در کنار یک خانه خاکستری با ترام ۸۰ درصد مرکب مشکی (K) قرار میگیرد.
در حالت ایدهآل، ظاهر رنگی این دو خانه باید یکسان یا بسیار نزدیک به یکدیگر باشد. در چنین شرایطی میتوان نتیجه گرفت که تعادل خاکستری برقرار است و تصویر دچار تهرنگ ناخواسته نشده است.
عوامل ایجاد اختلال در تعادل خاکستری
اگر خانه خاکستری حاصل از ترکیب سه رنگ، در مقایسه با خانه خاکستری مرکب مشکی، دارای تهرنگ مشخصی باشد، این موضوع میتواند نشانهای از عدم تعادل در فرایند چاپ باشد.
مهمترین عوامل ایجاد این مشکل عبارتاند از:
نسبت نامناسب مرکبدهی: اختلاف در میزان انتقال مرکبهای سایان، مجنتا و زرد نسبت به شرایط مرجع.
افزایش ترام نامتعادل (Unequal Dot Gain): تفاوت در میزان افزایش ترام رنگهای مختلف که باعث برهمخوردن نسبت مؤثر رنگها و ایجاد تهرنگ در خاکستری میشود.
این عدم تعادل ممکن است علاوه بر خانه کنترل خاکستری، در سایر بخشهای تصویر چاپی نیز به شکل تغییر تهرنگ مشاهده شود.
خانههای کنترل تعادل خاکستری معمولاً در نوار کنترل چاپ با علامت Bal که مخفف Balance است، مشخص میشوند.
نکته تخصصی: درصدهای ۷۵٪ سایان، ۶۲٪ مجنتا و ۶۰٪ زرد که در مقاله ذکر شدهاند، مقادیر عمومی و ثابت برای تمام شرایط چاپ نیستند. ترکیب لازم برای دستیابی به خاکستری خنثی به شرایط چاپ، مشخصات مرکب، سطح چاپشونده و شرایط مرجع بستگی دارد. بنابراین، این مقادیر باید در چارچوب شرایط چاپ موردنظر ارزیابی شوند.
۴. عناصر کنترل لغزش و دوبلشدگی چاپ (Slur and Doubling Control Elements)
این عناصر کنترلی که با عنوان خانههای کنترل کشیدگی و دوبلشدگی تصویر نیز شناخته میشوند، برای شناسایی تغییر شکل نقاط و خطوط چاپی بر اثر لغزش یا جابهجایی ناخواسته تصویر در فرایند چاپ استفاده میشوند.
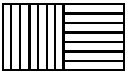
این عناصر معمولاً از دو خانه مجزا تشکیل شدهاند که هرکدام شامل مجموعهای از خطوط نازک و موازی هستند:
خانه اول: شامل خطوط افقی و موازی
خانه دوم: شامل خطوط عمودی و موازی
در بسیاری از نوارهای کنترل چاپ، این عناصر با عبارت Slur مشخص میشوند.
کنترل لغزش و کشیدگی تصویر بهویژه در ماشینهای چاپ رول اهمیت دارد؛ زیرا حرکت نسبی ناخواسته میان سطح چاپکننده و سطح چاپشونده میتواند باعث تغییر شکل خطوط و نقاط ترام شود.
نحوه عملکرد خانههای کنترل لغزش
اساس عملکرد این عناصر بر تغییر ضخامت ظاهری خطوط در اثر لغزش استوار است.
برای مثال، اگر لغزش در جهت عمودی اتفاق بیفتد:
خطوط افقی ضخیمتر میشوند؛ زیرا کشیدگی تصویر در جهت عمود بر امتداد این خطوط رخ میدهد.
خطوط عمودی تغییر محسوسی در ضخامت نخواهند داشت و تنها ممکن است کمی در امتداد طول خود کشیده شوند؛ تغییری که معمولاً با چشم بهسختی قابلتشخیص است.
حتی افزایش جزئی ضخامت خطوط افقی باعث میشود خانه تشکیلشده از این خطوط، در مقایسه با خانه دارای خطوط عمودی، تیرهتر دیده شود.
این اختلاف تیرگی میان دو خانه، امکان تشخیص سریع لغزش یا تغییر شکل تصویر چاپی را فراهم میکند.
به این ترتیب، اپراتور میتواند با مقایسه بصری دو خانه کنترلی، وجود مشکل و جهت احتمالی لغزش را تشخیص دهد.
استفاده از دایرههای متحدالمرکز
علاوه بر عناصر کنترلی متشکل از خطوط افقی و عمودی، گاهی از الگوهایی شامل دایرههای متحدالمرکز (Concentric Circles) نیز برای شناسایی لغزش و تغییر شکل تصویر استفاده میشود.
اساس عملکرد این الگوها مشابه خانههای دارای خطوط عمود بر یکدیگر است. در صورت بروز لغزش، بخشهایی از خطوط دایرهای که نسبت به جهت لغزش عمود هستند، دچار افزایش ضخامت ظاهری میشوند.
این تغییرات میتوانند بهصورت افزایش تیرگی یا تغییر شکل الگوی دایرهای مشاهده شوند و به شناسایی مشکلات چاپ کمک کنند.
نکته تخصصی: لغزش تصویر (Slur) و دوبلشدگی (Doubling) دو عیب متفاوت در چاپ هستند. لغزش معمولاً به کشیدگی یا تغییر شکل تصویر در یک جهت مربوط میشود، درحالیکه دوبلشدگی به ایجاد تصویر ثانویه با جابهجایی جزئی نسبت به تصویر اصلی گفته میشود. هرچند برخی عناصر کنترلی میتوانند نشانههای هر دو عیب را آشکار کنند، تشخیص دقیق علت آنها به بررسی تخصصیتر نیاز دارد.
۵. عناصر کنترل افزایش ترام (Dot Gain Control Elements)
این عناصر کنترلی برای بررسی میزان افزایش اندازه ظاهری نقاط ترام و ارزیابی تغییرات مقادیر تنالیته در فرایند چاپ استفاده میشوند.
عناصر کنترل افزایش ترام میتوانند به شکلهای مختلفی طراحی شوند؛ از جمله الگوهای شعاعی (Radial Targets)، ترکیبی از خطوط و نقاط ترام با فرکانسهای مختلف و خانههایی با درصدهای مشخص ترام.
بااینحال، رایجترین عناصر مورد استفاده برای این منظور، خانههای ترام ۴۰ درصد و ۸۰ درصد هستند.
روش اندازهگیری افزایش ترام
برای ارزیابی این خانهها، از دانسیتومتر (Densitometer) با فیلتر نوری متناسب با رنگ مرکب مورد اندازهگیری استفاده میشود.
پس از اندازهگیری، مقادیر تنالیته محاسبهشده با مقادیر اسمی ترام، یعنی ۴۰ و ۸۰ درصد، مقایسه میشوند.
اختلاف میان مقدار تنالیته اندازهگیریشده و مقدار اسمی ترام، میزان افزایش ارزش تنالیته (Tone Value Increase – TVI) را مشخص میکند.
بهعنوان مثال، اگر مقدار تنالیته اندازهگیریشده برای یک خانه ترام ۴۰ درصد، برابر با ۵۶ درصد باشد، میزان افزایش ارزش تنالیته برابر با ۱۶ واحد درصد خواهد بود.
عوامل مؤثر بر افزایش اندازه نقاط ترام
نکته مهم این است که افزایش اندازه ظاهری نقاط ترام همیشه ناشی از افزایش ترام معمول در فرایند چاپ نیست.
برخی مشکلات عملکردی ماشین چاپ، مانند لغزش تصویر (Slur) یا دوبلشدگی و تغییر شکل نقاط، نیز میتوانند باعث افزایش سطح ظاهری عناصر ترام شوند و بر نتایج اندازهگیری تأثیر بگذارند.
بنابراین، پیش از اندازهگیری و ارزیابی افزایش ارزش تنالیته، باید ماهیت عیوب احتمالی مشخص شود.
این مشکلات را میتوان به دو گروه اصلی تقسیم کرد:
الف) مشکلات فرایندی (Process-related Problems)
این مشکلات معمولاً ناشی از شرایط نامناسب فرایند چاپ هستند؛ از جمله:
انتخاب نامناسب مواد مصرفی
تنظیم نادرست فشار چاپ
شرایط محیطی و اقلیمی نامناسب
ب) مشکلات مکانیکی (Mechanical Problems)
این مشکلات به وضعیت فنی و مکانیکی ماشین چاپ مربوط میشوند؛ از جمله:
فرسودگی قطعات و اجزای ماشین چاپ
نصب یا مونتاژ نادرست قطعات و تجهیزات
توصیه میشود پیش از انجام اندازهگیریهای مربوط به افزایش ترام، این عیوب شناسایی و در صورت وجود برطرف شوند تا نتایج اندازهگیری، بازتاب دقیقتری از شرایط واقعی بازتولید تنالیته در فرایند چاپ باشند.
۶. خانههای کنترل کنتراست نسبی چاپ (Relative Print Contrast)
این عناصر کنترلی برای ارزیابی توانایی فرایند چاپ در حفظ جزئیات نواحی تیره تصویر و شناسایی مشکلات مربوط به بازتولید تنالیته در سایهها استفاده میشوند.
برای هر رنگ معمولاً دو خانه کنترلی در نظر گرفته میشود:
خانه تنپلات ۱۰۰ درصد: سطحی با پوشش کامل مرکب
خانه ترام ۸۰ درصد: سطحی با مقدار اسمی ترام ۸۰ درصد
برای ارزیابی کنتراست نسبی چاپ، دانسیته نوری هر دو خانه با استفاده از دانسیتومتر اندازهگیری و مقادیر بهدستآمده با یکدیگر مقایسه میشوند.
نحوه تشخیص کاهش کنتراست چاپ
در شرایط طبیعی، دانسیته خانه تنپلات ۱۰۰ درصد باید از دانسیته خانه ترام ۸۰ درصد بیشتر باشد.
اگر اختلاف دانسیته میان این دو خانه بسیار کم شود یا از بین برود، نشاندهنده آن است که فضاهای خالی میان نقاط ترام در خانه ۸۰ درصد تا حد زیادی با مرکب پر شدهاند.
در چنین شرایطی، ناحیه ترام ۸۰ درصد از نظر ظاهری به یک سطح تقریباً یکپارچه و تنپلات تبدیل میشود و توانایی بازتولید جزئیات در نواحی تیره تصویر کاهش مییابد.
این پدیده با عنوان گرفتگی سایهها (Shadow Blockage) شناخته میشود و یکی از مشکلات رایج در بازتولید صحیح درجات تنالیته در فرایند چاپ است.
خانههای کنترل کنتراست نسبی چاپ کمک میکنند این مشکل بهموقع شناسایی شود و اپراتور بتواند پیش از افت شدید کیفیت تصویر، شرایط چاپ را بررسی و اصلاح کند.
محاسبه کنتراست نسبی چاپ
توضیح تکمیلی تخصصی برای خوانندگان PrintMAG — فرمول زیر در متن اصلی این بخش ارائه نشده است.
کنتراست نسبی چاپ را میتوان با استفاده از رابطه زیر محاسبه کرد:
در این رابطه:
K: کنتراست نسبی چاپ برحسب درصد
Ds: دانسیته نوری خانه تنپلات ۱۰۰ درصد
Dt: دانسیته نوری خانه ترام ۸۰ درصد
هرچه اختلاف دانسیته میان این دو خانه کمتر شود، مقدار کنتراست نسبی نیز کاهش مییابد. این موضوع میتواند نشاندهنده کاهش تفکیک جزئیات در نواحی تیره تصویر باشد.
البته مقدار مطلوب کنتراست نسبی به شرایط چاپ، نوع مرکب، سطح چاپشونده و مشخصات فرایند بستگی دارد و نباید یک مقدار ثابت را برای تمام شرایط چاپ معیار قرار داد.
۷. عناصر کنترل بازتولید نقاط ترام در نواحی روشن و تیره (Fine Dot Reproduction Control Elements)
این عناصر کنترلی برای بررسی توانایی فرایند چاپ در بازتولید نقاط ترام بسیار کوچک در نواحی روشن تصویر و حفظ فضاهای خالی میان نقاط ترام در نواحی بسیار تیره استفاده میشوند.
این خانههای کنترلی معمولاً شامل درصدهای ترام زیر هستند:
ترام ۱، ۳ و ۵ درصد: برای بررسی بازتولید نقاط بسیار کوچک در نواحی روشن تصویر (Highlights)
ترام ۹۵، ۹۷ و ۹۹ درصد: برای بررسی حفظ جزئیات و فضاهای خالی بسیار کوچک در نواحی تیره تصویر (Shadows)
کیفیت بازتولید این نقاط معمولاً با استفاده از ذرهبین مخصوص چاپ (Magnifier) بررسی میشود.
مشکلات رایج در بازتولید نقاط ترام بسیار کوچک
بازتولید صحیح نقاط ترام در این محدودهها همیشه امکانپذیر نیست و به شرایط فرایند چاپ بستگی دارد.
برای مثال، عواملی مانند زبری و ناهمواری سطح کاغذ، کیفیت نامناسب ساخت پلیت چاپ و سایر محدودیتهای فرایند میتوانند باعث شوند نقاط ترام بسیار کوچک بهدرستی روی سطح چاپشونده منتقل نشوند.
در نواحی روشن، این مشکل ممکن است به شکل حذف یا ناقصچاپشدن نقاط ترام ظاهر شود. در مقابل، در نواحی بسیار تیره، پرشدن فضاهای خالی میان نقاط ترام میتواند باعث از بین رفتن جزئیات تصویر شود.
کنترل این خانهها به اپراتور کمک میکند تا توانایی واقعی فرایند چاپ در بازتولید جزئیات بسیار روشن و بسیار تیره را ارزیابی کند.
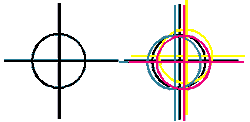
۸. عناصر کنترل رجیستر و انطباق رنگها (Registration Control Elements)
این عناصر کنترلی برای بررسی دقت انطباق رنگهای مختلف روی یکدیگر در فرایند چاپ استفاده میشوند و معمولاً به شکل علامتهای صلیبی (Registration Crosses) یا خطوط کنترلی طراحی میشوند.
برخی از این علامتها ممکن است همزمان بهعنوان نشانههای برش (Trim Marks) نیز مورد استفاده قرار گیرند.
یکی از رایجترین عناصر کنترل رجیستر، علامت صلیبی است که از رویهمچاپشدن چهار علامت صلیبی مربوط به چهار رنگ اصلی چاپ، یعنی سایان، مجنتا، زرد و مشکی (CMYK)، تشکیل میشود.
در شرایط ایدهآل، زمانی که رجیستر رنگها کاملاً صحیح باشد، چهار علامت دقیقاً روی یکدیگر قرار میگیرند و بهصورت یک علامت واحد دیده میشوند.
اما اگر میان رنگها اختلاف رجیستر وجود داشته باشد، خطوط مربوط به هر رنگ از یکدیگر فاصله میگیرند و جابهجایی آنها قابلمشاهده خواهد بود.
به این ترتیب، اپراتور میتواند با بررسی این علامتها، میزان و جهت عدم انطباق رنگها را شناسایی کرده و تنظیمات رجیستر ماشین چاپ را اصلاح کند.
این عناصر معمولاً برای هر رنگ بهصورت جداگانه در فایل چاپ تعریف میشوند تا پس از چاپ، امکان بررسی دقیق انطباق آنها فراهم باشد.
نکات مهم دیگر در استفاده از نوارهای کنترل چاپ
همانطور که پیشتر اشاره شد، یکی از مهمترین عناصری که اپراتور ماشین چاپ باید در اولویت کنترل قرار دهد، خانههای تنپلات ۱۰۰ درصد (Solid Ink Patches) هستند.
این خانهها نقش مهمی در کنترل میزان مرکبدهی و حفظ یکنواختی چاپ دارند.
در فرایند چاپ، سیستم مرکبدهی ماشین در هر دور گردش، مقدار مشخصی مرکب را از مخزن مرکب به مجموعه نوردها و در نهایت به پلیت منتقل میکند.
مقدار مرکب انتقالیافته باید بهاندازهای باشد که دانسیته نوری یکنواختی در سراسر سطح ورق چاپی ایجاد شود.
به بیان دیگر، شرایط مرکبدهی باید بهگونهای تنظیم شود که با حداقل مقدار مرکب موردنیاز، امکان بازتولید صحیح رنگها فراهم شود و درعینحال، مرکب بتواند در مدتزمان مناسبی روی سطح چاپشونده تثبیت و خشک شود.
تأثیر مرکبدهی بیشازحد بر کیفیت چاپ
اگر ضخامت لایه مرکب بیشازحد افزایش یابد، ممکن است فرایند خشکشدن مرکب با مشکل مواجه شود.
در چنین شرایطی، مرکب بهدرستی روی سطح چاپشونده تثبیت نمیشود و احتمال بروز مشکلاتی مانند مالیدهشدن یا پخششدن مرکب (Smearing) افزایش مییابد.
تأثیر مرکبدهی ناکافی بر کیفیت چاپ
در مقابل، اگر مقدار مرکب انتقالیافته به نوردهای ماشین کمتر از میزان موردنیاز باشد، ممکن است مرکب کافی برای ایجاد پوشش یکنواخت در سراسر سطح چاپ وجود نداشته باشد.
در نتیجه، دانسیته چاپ در بخشهای مختلف ورق کاهش مییابد و ممکن است اختلاف تیرگی یا کمرنگشدن تدریجی تصویر از یک سمت ورق به سمت دیگر مشاهده شود.
بنابراین، کنترل صحیح مرکبدهی باید بهگونهای انجام شود که علاوه بر دستیابی به دانسیته مناسب، یکنواختی چاپ و شرایط مطلوب خشکشدن مرکب نیز حفظ شود.
نقش استاندارد ISO 12647-2 در کنترل کیفیت چاپ افست
در متن اصلی مقاله اشاره شده است که مقادیر دانسیته نوری، افزایش ترام و سایر پارامترهای کنترلی چاپ افست در استاندارد بینالمللی ISO 12647-2 توصیه شدهاند.
این استاندارد یکی از مراجع مهم برای کنترل فرایند چاپ افست محسوب میشود و به تعریف شرایط و مشخصات موردنیاز برای دستیابی به نتایج قابلپیشبینی و تکرارپذیر کمک میکند.
توضیح تکمیلی تخصصی: استاندارد ISO 12647-2 عمدتاً شرایط فرایندی و اهداف رنگسنجی و تنالیته را مشخص میکند و نباید آن را منبعی برای یک مجموعه ثابت و جهانی از مقادیر دانسیته نوری دانست. دانسیته مناسب به مرکب، کاغذ و شرایط چاپ بستگی دارد.
استفاده از نوارهای کنترل در روشهای مختلف چاپ
نوارهای کنترل چاپ تنها به چاپ افست محدود نمیشوند.
برای سایر روشهای چاپ نیز نوارها و عناصر کنترلی متنوعی طراحی شدهاند که متناسب با ویژگیها و محدودیتهای هر فرایند مورد استفاده قرار میگیرند.
از جمله این روشها میتوان به چاپ دیجیتال (Digital Printing)، چاپ سیلکاسکرین (Screen Printing) و چاپ گود (Intaglio Printing) اشاره کرد.
هرکدام از این فرایندها ممکن است به عناصر کنترلی خاصی نیاز داشته باشند.
برای مثال، در چاپ تکرنگ مشکی، استفاده از خانههای کنترل تعادل خاکستری سهرنگ یا ترپینگ مرکبها ضرورتی ندارد؛ زیرا ترکیب و رویهمچاپشدن چند مرکب در این فرایند مطرح نیست.
بااینحال، کنترل بازتولید درجات تنالیته (Tone Reproduction) همچنان اهمیت دارد و باید از عناصر مناسبی برای بررسی آن استفاده شود.
بسیاری از عناصر کنترلی مورد استفاده در روشهای مختلف چاپ، مشابه عناصر موجود در نوارهای کنترل استاندارد چاپ افست هستند و اصول کلی ارزیابی آنها تفاوت چندانی با روشهای توضیحدادهشده در این مقاله ندارد.
وضعیت استانداردسازی در چاپ افست و فلکسوگرافی
در متن اصلی مقاله اشاره شده است که نظام استانداردسازی عمدتاً برای چاپ افست توسعه یافته و در روشهایی مانند فلکسوگرافی، نبود استانداردسازی بینالمللی یکپارچه باعث شده است اپراتورها بیشتر به تجربه عملی خود متکی باشند.
توضیح تکمیلی تخصصی و بهروزرسانی برای PrintMAG:
این بخش از مقاله نیازمند اصلاح و بهروزرسانی است؛ زیرا امروزه استانداردهای بینالمللی برای چاپ فلکسوگرافی نیز وجود دارند.
برای مثال، استاندارد ISO 12647-6 به کنترل فرایند چاپ فلکسوگرافی اختصاص دارد. همچنین مجموعه راهنماهای FIRST (Flexographic Image Reproduction Specifications & Tolerances) از منابع تخصصی مهم برای استانداردسازی و کنترل فرایند چاپ فلکسوگرافی محسوب میشوند.
بنابراین، نمیتوان گفت که استانداردسازی بینالمللی صرفاً به چاپ افست محدود است.
بااینحال، تفاوت در نوع ماشینآلات، کلیشهها، آنیلوکسها، مرکبها و سطوح چاپشونده باعث میشود تعیین شرایط کنترلی مناسب در چاپ فلکسوگرافی نیازمند شناخت دقیق ویژگیهای هر فرایند تولید باشد.
کنترل فرایند ساخت پلیت چاپ (Platemaking Process Control)
برای آشنایی با نوارهای کنترل مورد استفاده در فرایند ساخت پلیت چاپ، بهتر است ابتدا به دورانی برگردیم که برای تهیه پلیت از یک واسطه میانی، یعنی فیلم عکاسی (Photographic Film)، استفاده میشد.
در آن زمان، تغییر در پارامترهای ظهور فیلم میتوانست باعث افزایش یا کاهش میزان مهگرفتگی زمینه فیلم (Film Fog) شود. این تغییرات بهنوبه خود بر اندازه نقاط ترام تأثیر میگذاشتند و ممکن بود باعث بزرگتر یا کوچکتر شدن آنها شوند.
برای کنترل این تغییرات و بررسی شرایط نوردهی و ظهور، از ابزار کنترلی ویژهای به نام گوه نوری (Optical Wedge) استفاده میشد.
هدف از کنترل فرایند پیشازچاپ و ساخت پلیت
نوارهای کنترل مورد استفاده در فرایند پیشازچاپ برای شناسایی مشکلاتی طراحی شدهاند که ممکن است هنگام خروجیگرفتن فیلم عکاسی یا ساخت پلیت چاپ ایجاد شوند.
از جمله این مشکلات میتوان به موارد زیر اشاره کرد:
بازتولید نادرست درجات تنالیته تصویر
از بین رفتن جزئیات ظریف در نواحی روشن و تیره
تغییر اندازه نقاط ترام
نوردهی نامناسب فیلم یا پلیت
تنظیم نادرست شرایط ظهور
این مشکلات معمولاً در اثر انتخاب نامناسب زمان نوردهی (Exposure Time) یا شرایط ظهور (Development Conditions) ایجاد میشوند.
استفاده از گوه نوری برای تعیین زمان مناسب نوردهی
برای تعیین زمان بهینه نوردهی، معمولاً از یک گوه نوری پلهای (Step Wedge) استفاده میشد.
این گوه از مجموعهای از خانهها تشکیل شده است که دانسیته نوری هر خانه نسبت به خانه قبلی افزایش مییابد.
در نمونه توصیفشده در مقاله، نسبت عبور نور میان پلههای متوالی بر اساس ضریب ریشه دوم عدد ۲ تنظیم شده است:
\sqrt{2}\approx1.414
\]
به این ترتیب، میزان نور عبوری از خانه اول تقریباً ۱٫۴ برابر خانه دوم و ۲ برابر خانه سوم خواهد بود.
این توزیع منظم دانسیتهها باعث میشود بتوان تأثیر زمان نوردهی را بهصورت مرحلهای بررسی کرد و شرایط مناسب نوردهی را تعیین کرد.
تغییر روش کنترل نوردهی با ظهور فناوری CTP
با توسعه فناوری ساخت مستقیم پلیت از فایل دیجیتال (Computer to Plate – CTP)، شرایط نوردهی و کنترل کیفیت پلیت تغییرات قابلتوجهی پیدا کرد.
در متن اصلی مقاله اشاره شده است که پلیتهای مدرن CTP دارای نقاطی با لبههای مشخص و تقریباً مربعیشکل (Square Dot) هستند و برخلاف روشهای قدیمی مبتنی بر فیلم، ناحیه مهگرفتگی زمینه در آنها وجود ندارد.
به همین دلیل، نویسنده بیان میکند که دیگر نیازی به استفاده از گوه نوری به روش سنتی نیست.
در این نوع پلیتها از لایه حساس به نور با کنتراست بالا (High-Contrast Coating) استفاده میشود که در توصیف نویسنده، رفتار آن تقریباً به دو حالت محدود است:
ناحیهای که نوردهی کافی دریافت کرده است.
ناحیهای که نوردهی کافی دریافت نکرده است.
بنابراین، برخلاف سیستمهای قدیمی، تغییرات نوردهی در این مدل بهصورت یک مرز مشخص میان دو وضعیت ظاهر میشود.
تعیین آستانه نوردهی در پلیتهای CTP
هنگامی که الگوی آزمون مخصوص نوردهی روی پلیت ثبت میشود، مرزی میان نواحی نورخورده و نورنخورده ایجاد خواهد شد.
موقعیت این مرز، آستانه نوردهی (Exposure Threshold) را مشخص میکند.
با انجام چند آزمون نوردهی در شرایط مختلف، میتوان زمان یا انرژی نوردهی مناسب را انتخاب کرد.
بر اساس توضیح مقاله، هدف این است که مرز انتقال تا حد امکان به موقعیت ایدهآل خود، یعنی محدوده ۰٫۶ تا ۰٫۸ نزدیک شود.
نکته تخصصی برای بررسی: در متن اصلی مشخص نشده است که اعداد ۰٫۶ تا ۰٫۸ دقیقاً به کدام مقیاس یا الگوی آزمون تعلق دارند. بنابراین، این مقادیر نباید بدون مشخصشدن نوع پلیت، الگوی کنترل و دستورالعمل سازنده بهعنوان معیار عمومی نوردهی CTP در نظر گرفته شوند.
کنترل کیفیت ظهور پلیت چاپ
یکی دیگر از مراحل مهم کنترل کیفیت پلیت، بررسی توانایی آن در بازتولید عناصر بسیار کوچک در نواحی روشن و تیره است.
برای این منظور، معمولاً از الگوهای کنترلی شامل خطوط مثبت و منفی (Positive and Negative Line Elements) با ضخامتهای مختلف استفاده میشود.
همچنین خانههایی با درصدهای مشخص ترام در الگوی کنترل قرار میگیرند.
این خانهها معمولاً شامل درصدهای زیر هستند:
نواحی روشن: ترامهای ۱، ۲، ۳، ۴ و ۵ درصد
نواحی تیره: ترامهای ۹۵، ۹۶، ۹۷، ۹۸ و ۹۹ درصد
هدف از این آزمون، بررسی این موضوع است که آیا پلیت میتواند نقاط ترام بسیار کوچک و فضاهای خالی ظریف میان نقاط ترام را بهدرستی بازتولید کند یا خیر.
تأثیر نوردهی نامناسب بر بازتولید ترام
نوردهی کمتر یا بیشتر از مقدار مناسب میتواند باعث تغییر شکل یا از بین رفتن جزئیات ترام روی پلیت شود.
طبق توضیح مقاله، در صورت نوردهی ناکافی، خانههایی که دارای نقاط ترام بزرگ هستند ممکن است بهصورت سطوح یکپارچه یا تنپلات دیده شوند.
همچنین نوردهی بیشازحد میتواند باعث ایجاد مشکل در بازتولید خانههای دارای نقاط ترام کوچک شود.
در هر دو حالت، نتیجه میتواند کاهش دقت بازتولید تنالیته و از بین رفتن بخشی از جزئیات تصویر باشد.
به همین دلیل، بررسی همزمان خانههای ترام روشن و تیره برای ارزیابی کیفیت ساخت پلیت اهمیت دارد.
سایر عناصر کنترل در فرایند ساخت پلیت
علاوه بر عناصر مربوط به نوردهی و ظهور، نوارهای کنترل ساخت پلیت ممکن است شامل الگوهای دیگری نیز باشند.
از جمله این عناصر میتوان به الگوهای کنترل بازتولید درجات تنالیته (Tone Reproduction) و کنترل لغزش یا تغییر شکل تصویر (Slur Control) اشاره کرد.
این عناصر کمک میکنند مشکلات احتمالی پیش از انتقال پلیت به ماشین چاپ شناسایی شوند و از ورود خطاهای مرحله پیشازچاپ به فرایند چاپ جلوگیری شود.
کنترل فرایندهای پس از چاپ (Postpress Process Control)
در مراحل پس از چاپ نیز از عناصر کنترلی مختلفی برای بررسی دقت و صحت عملیات تکمیلی استفاده میشود. این عناصر معمولاً بهصورت علامتها و نشانههای مشخصی روی ورق چاپی قرار میگیرند و به کنترل فرایندهایی مانند برش، تا، ترتیب قرارگیری فرمها و عملیات فویلکوبی کمک میکنند.
علامتهای برش (Trim Marks)
یکی از مهمترین و رایجترین عناصر کنترل در مراحل پس از چاپ، علامتهای برش هستند.
این علامتها معمولاً به شکل خطوط یا نشانههای صلیبی طراحی میشوند و برای مشخصکردن محل دقیق برش و تنظیم موقعیت ورق در دستگاههای برش مورد استفاده قرار میگیرند.
اپراتور با استفاده از این نشانهها میتواند تجهیزات برش را تنظیم کند تا عملیات برش در موقعیت صحیح انجام شود.
علامتهای کنترل تا و ترتیب فرمها (Folding and Collation Marks)
برای کنترل صحت عملیات تا و ترتیب قرارگیری فرمهای چاپی، از علامتهای کنترلی ویژهای استفاده میشود.
این علامتها معمولاً بهصورت عناصر شمارهگذاریشده طراحی میشوند و محل قرارگیری آنها روی هر فرم چاپی نسبت به فرم قبلی کمی به سمت پایین جابهجا میشود.
به این ترتیب، زمانی که فرمهای چاپی به ترتیب صحیح جمعآوری و مرتب شده باشند، مجموعه علامتها در قسمت عطف فرمها یک الگوی پلکانی منظم ایجاد میکنند.
این الگوی پلکانی به اپراتور کمک میکند تا بدون نیاز به بازکردن تمام فرمها، صحت ترتیب آنها را بررسی کند.
اگر فرمها بهاشتباه مرتب شده باشند یا یکی از فرمها در جای نادرستی قرار گرفته باشد، پیوستگی الگوی پلکانی به هم میخورد و یک شکست یا پرش مشخص در ترتیب علامتها ایجاد میشود.
این تغییر در الگو، امکان شناسایی سریع خطاهای مربوط به ترتیب فرمها را فراهم میکند.
کنترل فرایند فویلکوبی (Foil Stamping)
در عملیات فویلکوبی نیز از عناصر کنترلی مخصوص برای بررسی کیفیت اجرای فرایند استفاده میشود.
طبق توضیح مقاله، کنترل این عملیات معمولاً با استفاده از یک قالب فویلکوبی (Foil Die) انجام میشود.
این قالب برای انتقال فویل به سطح چاپشونده مورد استفاده قرار میگیرد و بررسی نتیجه حاصل از آن میتواند به ارزیابی عملکرد فرایند کمک کند.
دیدگاهتان را بنویسید