آیا اختلاف رنگ ΔE کمتر از ۱ واقعاً به معنای چاپ بینقص است؟
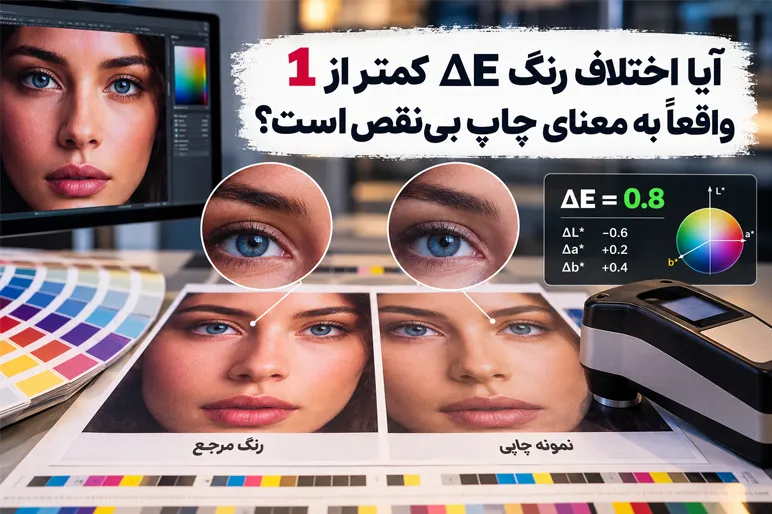
اختلاف رنگ کمتر از یک واحد ΔE نیز ممکن است از نظر بصری مشکلساز باشد. این موضوع به عواملی مانند جنس بستر چاپ، نوع پوشش سطح، تعادل خاکستری، شرایط نورپردازی و اینکه اختلاف رنگ ناشی از تغییر روشنی، کروما یا فام باشد، بستگی دارد.
عدد اختلاف رنگ اهمیت دارد، اما بهتنهایی تمام واقعیت مربوط به ظاهر رنگ را بیان نمیکند.
ممکن است نتیجه اندازهگیری اختلاف رنگ، عدد ۰٫۸ را نشان دهد.
ممکن است گزارش کنترل کیفیت کاملاً مطلوب به نظر برسد.
حتی ممکن است سفارش چاپی از نظر فنی تمام معیارهای پذیرش را پشت سر گذاشته باشد.
اما وقتی به نمونه چاپی نگاه میکنید، همچنان احساس کنید چیزی درست نیست.
اینجاست که مدیریت رنگ اهمیت بیشتری پیدا میکند. اعداد مهم هستند، اما همیشه تمام واقعیت را نشان نمیدهند. حتی اختلاف رنگ بسیار کم نیز ممکن است از نظر بصری مشکلساز باشد؛ بهخصوص در رنگهای خاکستری، رنگهای کماشباع، سطوح مات، بسترهای بافتدار یا رنگهای حساس برند.
ممکن است یک رنگ از نظر محاسباتی در محدوده قابل قبول قرار داشته باشد، اما از نظر بصری همچنان رضایتبخش نباشد.
این موضوع به معنای اشتباه بودن اندازهگیری نیست.
بلکه نشان میدهد نتیجه اندازهگیری باید در شرایط و زمینه مناسب تفسیر شود.
فهرست مطالب
اختلاف رنگ ΔE یک شاخص است، نه حکم قطعی پذیرش رنگ
شاخص اختلاف رنگ (Delta E) ابزار مفیدی است، زیرا امکان توصیف عددی تفاوت میان دو رنگ را فراهم میکند.
این شاخص به کاهش اختلافنظرها کمک میکند، زبان مشترکی در اختیار تیمهای تولید و کنترل کیفیت قرار میدهد و مشخص میکند یک نمونه تا چه اندازه به رنگ هدف نزدیک است.
اما ΔE بهتنهایی نمیتواند درباره قابل قبول بودن یک رنگ حکم قطعی صادر کند.
این شاخص مقدار اختلاف رنگ را تحت شرایط اندازهگیری مشخص بیان میکند، اما لزوماً نشان نمیدهد که این اختلاف در شرایط واقعی قابل مشاهده، آزاردهنده، قابل قبول یا برای هویت بصری برند مناسب است.
چنین تصمیمهایی به شرایط بستگی دارند.
اختلاف رنگ ΔE=1 ممکن است در یک رنگ تقریباً غیرقابل تشخیص باشد، اما در رنگی دیگر بهوضوح دیده شود.
بنابراین سؤال اصلی نباید این باشد که «آیا ΔE برابر با ۱ بینقص است؟»
سؤال مناسبتر این است:
این میزان اختلاف برای کدام رنگ، روی چه بستری، تحت چه شرایط نوری و با چه انتظاری از سوی مشتری قابل قبول است؟
همه رنگها حساسیت یکسانی به اختلاف رنگ ندارند
برخی رنگها نسبت به تغییرات جزئی انعطافپذیرتر هستند، اما بعضی دیگر حساسیت بیشتری دارند.
ممکن است اختلاف رنگ کوچکی در یک تصویر شلوغ و پرجزئیات اصلاً به چشم نیاید، درحالیکه همان میزان اختلاف در یک سطح خاکستری خنثی فوراً قابل مشاهده باشد.
همچنین تغییر جزئی فام (Hue) در یک رنگ سازمانی ممکن است باعث نگرانی مشتری شود، حتی اگر مقدار کلی ΔE در محدوده تلورانس تعیینشده قرار داشته باشد.
رنگهای خنثی بهویژه حساس هستند.
وقتی یک خاکستری کمی به سمت رنگهای گرم، سرد، سبز یا قرمز متمایل میشود، بیننده ممکن است بهسرعت متوجه این تغییر شود.
در چنین شرایطی، با وجود پایین بودن مقدار کلی ΔE، واکنش بصری میتواند قابل توجه باشد؛ زیرا چشم انسان نسبت به برهمخوردن تعادل رنگ در نواحی خنثی حساس است.
به همین دلیل، تعیین یک عدد ثابت بهعنوان تلورانس اختلاف رنگ نمیتواند تمام شرایط را پوشش دهد.
یک مقدار یکسان ΔE ممکن است بسته به محل و نوع رنگی که اختلاف در آن ایجاد شده، تأثیر بصری متفاوتی داشته باشد.
کاغذهای خاکستری، کمبراق و مات ارزیابی رنگ را دشوارتر میکنند
حتی اختلاف رنگ کمتر از یک واحد ΔE نیز ممکن است روی بعضی بسترهای چاپی از نظر بصری نامطلوب باشد.
بسترهای مات نور را به شکل متفاوتی پراکنده میکنند. پوششهای کمبراق ممکن است اشباع ظاهری رنگ را کاهش دهند. کاغذهای بدون پوشش مرکب را جذب میکنند و بر وضوح مرزهای چاپ تأثیر میگذارند.
کاغذهای بازیافتی ممکن است باعث تغییر در روشنایی یا گرمی ظاهری رنگ شوند. پوششهای سطحی نیز میتوانند براقیت و عمق ادراکشده رنگ را تغییر دهند.
بستر چاپ یک عامل خنثی و بدون تأثیر نیست.
بلکه مستقیماً بر نحوه مشاهده رنگ تأثیر میگذارد.
ممکن است رنگی که روی یک نوع کاغذ از نظر اندازهگیری به رنگ هدف نزدیک است، روی بستری دیگر کمی سردتر، گرمتر، کدرتر، ضعیفتر یا سنگینتر به نظر برسد.
دستگاه اندازهگیری ممکن است اختلاف رنگ کوچکی گزارش کند، اما بیننده مجموعه شرایط ظاهری محصول چاپشده را مشاهده و ارزیابی میکند.
این شرایط شامل بافت سطح، براقیت، پراکندگی نور در سطح، میزان پوشانندگی، میزان باقیماندن مرکب روی سطح بستر (Ink Holdout) و رنگهای اطراف نمونه است.
عدد کلی ΔE مؤلفههای اختلاف رنگ را پنهان میکند
یک مقدار عددی ΔE بهتنهایی مشخص نمیکند که چرا دو رنگ متفاوت به نظر میرسند.
اختلاف ممکن است ناشی از تغییر روشنی (Lightness) باشد.
ممکن است به دلیل تغییر کروما (Chroma) ایجاد شده باشد.
یا ممکن است از تغییر فام (Hue) ناشی شود.
این سه نوع اختلاف در تمام شرایط تأثیر بصری یکسانی ندارند.
تغییر جزئی روشنی ممکن است باعث شود یک رنگ کدرتر یا سنگینتر به نظر برسد.
تغییر کروما ممکن است باعث شود رنگ ضعیفتر یا بیش از حد قوی دیده شود.
تغییر فام نیز ممکن است باعث شود رنگ به خانواده رنگی متفاوتی متمایل به نظر برسد.
به همین دلیل، بررسی صرف مقدار نهایی ΔE میتواند گمراهکننده باشد.
برای تحلیل صحیح اختلاف رنگ باید مؤلفههای تشکیلدهنده آن را نیز بررسی کرد:
-
آیا نمونه از رنگ هدف روشنتر یا تیرهتر است؟
-
آیا اشباع رنگ بیشتر یا کمتر شده است؟
-
آیا فام رنگ تغییر کرده است؟
-
آیا این نوع اختلاف برای رنگ موردنظر از نظر بصری اهمیت دارد؟
-
آیا تغییر ایجادشده بر برداشت مخاطب از رنگ برند تأثیر میگذارد؟
برای مثال، اختلاف رنگ ΔE=0.8 که عمدتاً ناشی از تغییر جزئی روشنی باشد، ممکن است کاملاً قابل قبول تلقی شود.
اما همین مقدار اختلاف، اگر ناشی از تغییر فام در یک رنگ خنثی حساس باشد، ممکن است از نظر بصری قابل قبول نباشد.
تفاوت نمایش رنگ روی مانیتور و نمونه چاپی بخشی از مسئله است
رنگی که روی مانیتور قابل قبول به نظر میرسد، لزوماً روی محصول چاپی همان ظاهر را نخواهد داشت.
مانیتور نور منتشر میکند، درحالیکه نمونه چاپی نور محیط را بازتاب میدهد.
این دو روش مشاهده رنگ اساساً متفاوت هستند.
ممکن است رنگ روی نمایشگر تمیز، دقیق و کنترلشده به نظر برسد، اما نمونه چاپی تحت تأثیر گرمی رنگ بستر، کدری، بافت، براقیت یا سایر ویژگیهای سطح چاپ قرار گیرد.
به همین دلیل، سافتپروف (Soft Proofing) محدودیتهایی دارد.
سافتپروف ابزار مفیدی است، اما نمیتواند بهطور کامل جایگزین ارزیابی نمونه چاپی کنترلشده (Hard Proof) یا بررسی ورق چاپی ماشین شود؛ بهخصوص زمانی که با مواد و بسترهای مختلف بستهبندی سروکار داریم.
مسئله اصلی این نیست که رنگ روی مانیتور چقدر خوب دیده میشود.
مسئله این است که نتیجه نهایی چاپ در شرایطی که قرار است مورد ارزیابی قرار گیرد، چه عملکردی دارد.
شرایط اندازهگیری اهمیت دارند
مقدار ΔE تنها زمانی معنای قابل اتکا دارد که شرایط اندازهگیری مشخص شده باشند.
حالت اندازهگیری دستگاه، منبع نور مرجع، ناظر استاندارد، زمینه پشت نمونه، اندازه دهانه اندازهگیری، وضعیت نمونه و نور مورد استفاده برای ارزیابی بصری، همگی اهمیت دارند.
اگر یک نفر نمونه را با شرایط اندازهگیری M0 و فرد دیگری همان نمونه را با M1 اندازهگیری کند، ممکن است نتایج یکسان نباشند.
اگر نمونه روی زمینههای متفاوتی قرار گیرد، نتیجه اندازهگیری ممکن است تغییر کند.
اگر یکی از نمونهها در حالت مرطوب و دیگری پس از خشکشدن اندازهگیری شود، ممکن است هنوز زمان مناسبی برای مقایسه نهایی آنها نباشد.
همچنین اگر ورق چاپی بهجای نور استاندارد D50 زیر نور معمولی محیط اداری مشاهده شود، ممکن است قضاوت بصری با دادههای اندازهگیری هماهنگ نباشد.
مقدار پایین ΔE در شرایطی که روش اندازهگیری بهدرستی شناخته یا کنترل نشده است، میتواند اطمینان کاذب ایجاد کند.
اعتبار عدد اختلاف رنگ به اعتبار روش اندازهگیری آن وابسته است.
نتیجه قابل قبول نیز میتواند یک هشدار باشد
گاهی پایین بودن مقدار ΔE نباید پایان بررسی باشد، بلکه باید زمینهای برای بررسی دقیقتر فراهم کند.
اگر نتیجه اندازهگیری در محدوده تلورانس قرار دارد، اما ظاهر نمونه چاپی نامطلوب به نظر میرسد، باید علت آن مشخص شود.
آیا مشکل ناشی از براقیت است؟
آیا بافت بستر چاپ باعث این تفاوت شده است؟
آیا تعادل خاکستری بههم خورده است؟
آیا نور محیط مشاهده مناسب نیست؟
آیا پدیده متامریسم (Metamerism) وجود دارد؟
یا مشتری نسبت به تغییر فامی واکنش نشان میدهد که مقدار کلی ΔE بهتنهایی ماهیت آن را آشکار نمیکند؟
البته این موضوع به معنای درست بودن همیشگی قضاوت مشتری نیست.
بلکه تیم فنی باید بررسی کند که نارضایتی مطرحشده واقعاً به چه مسئلهای اشاره دارد.
قبول شدن یک نمونه از نظر عددی باید به تصمیمگیری فنی کمک کند، نه اینکه مانع بررسی بیشتر شود.
تلورانس اختلاف رنگ باید متناسب با میزان حساسیت و ریسک تعیین شود
تلورانس ΔE را نمیتوان برای تمام سفارشهای چاپی به یک شکل تعیین کرد.
ممکن است یک سفارش چاپی معمولی تغییرات بیشتری را نسبت به رنگ اختصاصی یک برند شناختهشده تحمل کند.
ممکن است اختلاف رنگ در یک تصویر پسزمینه کمتر از همان اختلاف در یک رنگ اسپات (Spot Color) یکنواخت اهمیت داشته باشد.
یک طرح گرافیکی شلوغ ممکن است تغییرات رنگ را بهتر پنهان کند، درحالیکه همان تغییرات در یک سطح بزرگ و یکدست کاملاً قابل مشاهده باشند.
همچنین بستهبندیای با زمینه خاکستری ممکن است نسبت به یک سطح قرمز اشباع به کنترل بصری دقیقتری نیاز داشته باشد.
تلورانس باید با توجه به نحوه استفاده از رنگ، میزان دیدهشدن آن، اهمیت رنگ برای برند و شرایط ارزیابی محصول تعیین شود.
تعیین تلورانس بسیار سختگیرانه برای تمام رنگها میتواند ضایعات غیرضروری ایجاد کند.
در مقابل، تعیین تلورانس بیش از حد آزاد برای همه رنگها ممکن است باعث نارضایتی مشتری شود.
بنابراین، انتخاب تلورانس مناسب، هم یک تصمیم فنی مرتبط با فرایند تولید است و هم یک تصمیم تجاری.
چشم انسان همچنان در ارزیابی رنگ نقش دارد
اندازهگیری رنگ باید اختلافنظرها را کاهش دهد، اما نباید قضاوت بصری را بهطور کامل حذف کند.
مشتریان محصول چاپی را خریداری میکنند، نه گزارش اندازهگیری آن را.
دستگاه اندازهگیری کمک میکند اختلاف رنگ بهصورت عددی مشخص و مستند شود.
در مقابل، چشم انسان ظاهر کلی محصول چاپی را ارزیابی میکند.
هر دو روش ضروری هستند.
اشتباه زمانی رخ میدهد که یکی از این دو روش انتخاب و دیگری نادیده گرفته شود.
اگر مقدار ΔE در محدوده قابل قبول است، اما نمونه از نظر بصری تأیید نمیشود، نباید شتابزده تصمیم گرفت.
باید موضوع بررسی شود.
مؤلفههای اختلاف رنگ را تحلیل کنید. شرایط اندازهگیری را تأیید کنید. نور محیط مشاهده را کنترل کنید. بسترهای چاپ را مقایسه کنید و نمونه تأییدشده قبلی را دوباره بررسی کنید.
همچنین باید مشخص شود که اختلاف بصری واقعاً اهمیت دارد یا صرفاً قابل مشاهده است.
در چنین شرایطی، تجربه فنی نقش مهمی ایفا میکند.
روش صحیحتر برای صحبت درباره اختلاف رنگ ΔE
بهجای اینکه گفته شود:
«اختلاف رنگ کمتر از ۱ است، پس نتیجه چاپ بینقص است.»
بهتر است گفته شود:
«اختلاف رنگ تحت این شرایط مشخص اندازهگیری، کمتر از یک واحد ΔE است.»
سپس باید توضیح داده شود که این نتیجه دقیقاً چه معنایی دارد.
رنگ هدف را مشخص کنید.
تلورانس قابل قبول را تعیین کنید.
بستر چاپ را تعریف کنید.
شرایط نورپردازی را مشخص کنید.
شرایط تأیید نمونه را تعیین کنید.
سپس بررسی کنید که آیا نتیجه بصری با هدف موردنظر مطابقت دارد یا خیر.
چنین رویکردی به حفظ اعتبار و قابلیت اطمینان فرایند کاری کمک میکند.
در این حالت، عدد اختلاف رنگ همچنان ابزار مفیدی باقی میماند، بدون آنکه به وعدهای غیرواقعی درباره بینقص بودن نتیجه چاپ تبدیل شود.
«بینقص» واژه مناسبی نیست
استفاده از واژه «بینقص» میتواند مشکلساز باشد.
چاپ یک فرایند تولید صنعتی کنترلشده است، نه صرفاً یک تمرین نظری در علم رنگ.
مواد اولیه دارای تغییرات هستند.
رفتار مرکب در شرایط مختلف یکسان نیست.
تغییر نور بر ادراک رنگ تأثیر میگذارد.
بینایی انسان نیز محدودیتها و سوگیریهای ادراکی خاص خود را دارد.
اختلاف رنگ کمتر از یک واحد ΔE ممکن است نتیجهای بسیار عالی باشد.
ممکن است از نظر تجاری قابل قبول باشد.
ممکن است کاملاً در محدوده تلورانس تعیینشده قرار گیرد.
اما همچنان لزوماً به معنای «بینقص بودن» نیست.
و این موضوع کاملاً طبیعی است.
هدف، رسیدن به کمال مطلق نیست.
هدف دستیابی به رنگی قابل پیشبینی، مورد توافق و تکرارپذیر است که با خواسته و انتظار مشتری هماهنگ باشد.
واژهنامه تخصصی مقاله
Delta E (ΔE): شاخص عددی بیان اختلاف میان دو رنگ که مقدار آن به فرمول محاسبه اختلاف رنگ و شرایط اندازهگیری وابسته است.
Lightness: مؤلفه روشنی رنگ که میزان روشن یا تیره بودن آن را توصیف میکند.
Chroma: کروما یا میزان رنگینبودن یک رنگ نسبت به رنگ خنثی با روشنی مشابه.
Hue: فام رنگ که ویژگی تمایز میان رنگهایی مانند قرمز، سبز، زرد و آبی را بیان میکند.
Gray Balance: تعادل خاکستری؛ وضعیت تعادل رنگهای فرایندی برای دستیابی به خاکستری خنثی.
Substrate: بستر چاپ؛ مادهای مانند کاغذ، مقوا، فیلم یا سایر سطوح که مرکب روی آن منتقل میشود.
Ink Holdout: ویژگی بستر چاپ در نگهداشتن مرکب روی سطح و محدودکردن نفوذ آن به داخل ماده.
Soft Proofing: فرایند شبیهسازی و ارزیابی ظاهر رنگ چاپ روی نمایشگر با استفاده از مدیریت رنگ.
Hard Proof: نمونه چاپی فیزیکی که برای بررسی و تأیید ظاهر رنگ و سایر ویژگیهای چاپ تهیه میشود.
Backing: زمینهای که هنگام اندازهگیری رنگ پشت نمونه قرار میگیرد و میتواند بر نتیجه اندازهگیری تأثیر بگذارد.
M0: یکی از شرایط اندازهگیری تعریفشده در استاندارد ISO 13655 که از الزامات طیفی مربوط به شرایط M1 پیروی نمیکند.
M1: شرایط اندازهگیری تعریفشده در استاندارد ISO 13655 برای کنترل بهتر تأثیر مؤلفه فرابنفش نور، بهویژه هنگام اندازهگیری مواد دارای سفیدکننده نوری.
D50: نور روز استاندارد با دمای رنگ همبسته حدود ۵۰۰۰ کلوین که در ارزیابی رنگ صنایع گرافیک و چاپ کاربرد دارد.
Metamerism: متامریسم؛ پدیدهای که در آن دو نمونه تحت یک شرایط نوری همرنگ به نظر میرسند، اما با تغییر شرایط نور ممکن است متفاوت دیده شوند.
Spot Color: رنگ اسپات یا رنگ اختصاصی که معمولاً با مرکب ازپیشترکیبشده و مستقل از ترکیب معمول رنگهای فرایندی چاپ میشود.
Color Tolerance: تلورانس رنگ؛ محدوده اختلاف مجاز میان رنگ نمونه و رنگ مرجع بر اساس معیارهای توافقشده.
ISO 13655: استاندارد بینالمللی مربوط به اندازهگیری طیفی و محاسبات رنگسنجی در فناوری گرافیک.
منبع و نویسنده
عنوان اصلی: ?Is a Delta E of 1 Really Perfect in Printing
نویسنده: Carmon Madison
تاریخ انتشار: 18 June 2026
دستهبندی: Color Management
منبع ترجمه: مقاله اصلی ارائهشده در فایل PDF، شامل ۷ صفحه.
ترجمه و تنظیم فارسی: PrintMAG.ir
درباره حمیدرضا پیوندی
متخصص چاپ افست و فلکسو، طراحی، پیش از چاپ و چاپ
نوشتههای بیشتر از حمیدرضا پیوندی
دیدگاهتان را بنویسید