تشخیص و عیبیابی سایش پلیت در تیراژهای بالای چاپ افست
در چاپ افست با تیراژ بالا، سایش تدریجی پلیت میتواند باعث کاهش کیفیت چاپ، از بین رفتن ترامهای ظریف، افت دانسیته و افزایش ضایعات شود. بسیاری از این مشکلات در ابتدا با تنظیم آب و مرکب جبران میشوند، اما اگر علت اصلی فرسایش سطح پلیت باشد، این تنظیمات راهحل مناسبی نخواهند بود.
در این مقاله، با دلایل سایش پلیت در چاپ افست، روشهای تشخیص الگوهای فرسایش و راهکارهای افزایش دوام پلیت آشنا میشویم و بررسی میکنیم که چگونه کنترل شرایط ماشین و فرایند چاپ میتواند از افت کیفیت در تیراژهای طولانی جلوگیری کند.
فهرست مطالب
چرا ترامهای روشن و خطوط ظریف در طول چاپ از بین میروند و چگونه میتوان از فرسایش زودهنگام پلیت جلوگیری کرد؟
وقتی خطوط ظریف ضعیف میشوند، نواحی تنپلات کیفیت خود را از دست میدهند و زمینه چاپ شروع به مرکبگیری میکند، وقت آن رسیده است که بهجای تغییر مداوم تنظیمات کلیدهای مرکب، وضعیت فیزیکی پلیت را بررسی کنیم.
در تیراژهای بالا، پلیتها بهتدریج فرسوده میشوند. زمانی که جزئیات ظریف تصویر از بین میروند و نواحی غیرچاپشونده شروع به مرکبگیری میکنند، حتی دقیقترین محاسبات مربوط به منحنیهای جبرانسازی پلیت نیز دیگر نمیتوانند مشکل را برطرف کنند.
بهجای افزایش مداوم میزان مرکب، باید الگوی سایش روی سطح آلومینیومی پلیت بررسی شود.
در این مقاله میآموزیم چگونه نشانههای سایش پلیت را شناسایی کنیم، تغییرات آن را در طول تیراژ زیر نظر بگیریم و پیش از آنکه حجم زیادی از محصولات چاپی به ضایعات تبدیل شوند، اقدامات اصلاحی مناسب را انجام دهیم.
چرا ترامهای روشن زودتر آسیب میبینند؟
یکی از نخستین نشانههای فرسایش پلیت، کاهش کیفیت ترامهای نواحی روشن یا هایلایت است.
لایه پلیمری تشکیلدهنده نواحی چاپشونده پلیت، در طول چاپ تحت تأثیر فشار مکانیکی، عوامل شیمیایی و نیروهای برشی ناشی از انتقال مرکب قرار میگیرد و بهتدریج فرسوده میشود.
ترامهای کوچک به دلیل سطح تماس محدودتر، در برابر این فرسایش آسیبپذیرتر هستند.
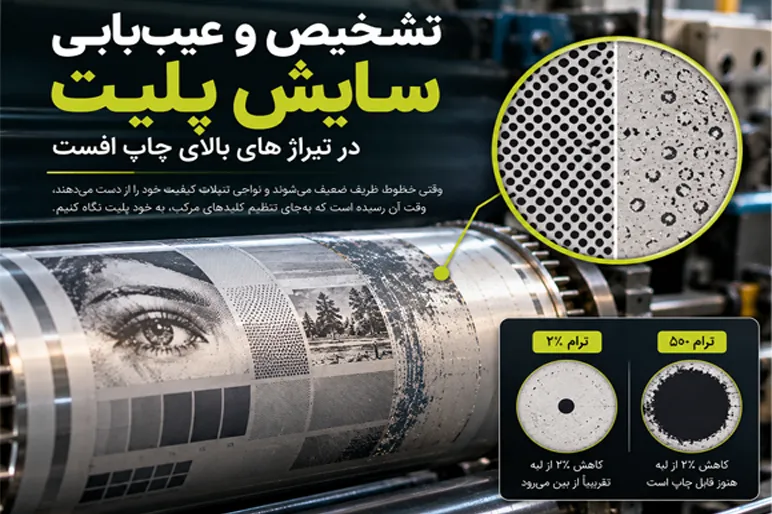
برای مثال، اگر یک ترام ۲ درصدی بخشی از سطح خود را از دست بدهد، ممکن است تقریباً بهطور کامل از بین برود. در مقابل، یک ترام ۵۰ درصدی حتی با از دست دادن بخشی از سطح خود همچنان میتواند مرکب را منتقل کند.
به همین دلیل، ترامهای هایلایت را میتوان یکی از نخستین شاخصهای هشداردهنده سایش پلیت در نظر گرفت.
محل قرارگیری تصویر ۱: مقایسه تأثیر سایش بر ترامهای ۲٪ و ۵۰٪، مطابق نمودار صفحه اول مقاله اصلی.
در طول تیراژهای بالا چه اتفاقی برای پلیت میافتد؟
سایش پلیت معمولاً بهصورت ناگهانی اتفاق نمیافتد و نشانههای آن بهتدریج ظاهر میشوند.
در ابتدا، جزئیات تصویر در نواحی دارای ترامهای ظریف، نوشتههای کوچک، خطوط نازک و ترامهای هایلایت شروع به ضعیفشدن میکنند. سپس مشکل به نواحی تنپلات ضعیف نیز میرسد، پیش از آنکه افت کیفیت در کل تصویر کاملاً آشکار شود.
یکی از واکنشهای رایج اپراتورها در چنین شرایطی، افزایش میزان مرکب است.
اپراتور ممکن است کلیدهای مرکب را بیشتر باز کند یا سرعت نورد انتقالدهنده مرکب را افزایش دهد، اما دانسیته چاپ به مقدار موردنظر بازنمیگردد.
دلیل این اتفاق آن است که بخش کافی از لایه حامل تصویر روی پلیت باقی نمانده تا بتواند مرکب را به لاستیک افست منتقل کند.
اگر اپراتورها از کاهش تدریجی دانسیته، محوشدن بخشهایی از تصویر، ایجاد خطوط ناخواسته یا کثیفشدن چاپ گزارش میدهند، این نشانهها میتوانند بیانگر سایش پلیت باشند.
وقتی سطح پلیت واقعاً فرسوده شده باشد، تغییر تنظیمات آب و مرکب نمیتواند لایه تصویری ازدسترفته را بازسازی کند.
چرا لایه تصویری پلیت فرسوده میشود؟
در پلیت افست، نواحی چاپشونده از یک لایه پلیمری تشکیل شدهاند که روی سطح آلومینیوم زبرشده قرار دارد.
این لایه پلیمری وظیفه نگهداری فیلم نازکی از مرکب و انتقال آن به لاستیک افست را بر عهده دارد.
در طول صدها هزار دور چاپ، این لایه تحت تأثیر سه عامل اصلی قرار میگیرد:
-
فشار مکانیکی ناشی از تماس لاستیک افست با پلیت
-
اثرات شیمیایی محلول رطوبتدهی
-
نیروهای برشی ناشی از مجموعه نوردهای مرکبرسانی
مجموع این عوامل باعث فرسایش تدریجی لایه پلیمری میشود.
ترامهای روشن به دلیل سطح کوچکتر، زودتر از ترامهای بزرگ آسیب میبینند.
بهعنوان مثال، ترام ۲ درصدی که ۲۰ درصد از سطح خود را از دست بدهد، ممکن است در شرایط چاپ عملاً از بین برود. اما ترام ۵۰ درصدی با همین میزان کاهش سطح، همچنان قابلیت چاپ دارد.
همین تفاوت باعث میشود نواحی روشن زودتر از سایر قسمتهای تصویر دچار افت کیفیت شوند و اپراتور بهاشتباه تصور کند که مشکل صرفاً ناشی از کمبود مرکب است.
چگونه الگوهای سایش روی پلیت را تشخیص دهیم؟
الگوی فیزیکی سایش پلیت میتواند اطلاعات ارزشمندی درباره منشأ مشکل در ماشین چاپ ارائه دهد.
به همین دلیل، بهتر است پیش از آنکه کیفیت چاپ به حد غیرقابلقبول برسد، ماشین متوقف و سطح پلیت بررسی شود.
سایش بیشتر در لبه ابتدایی پلیت
اگر لبه ابتدایی پلیت سریعتر از سایر نواحی فرسوده میشود، یکی از نخستین مواردی که باید بررسی شود، فشار بیشازحد بین سیلندر پلیت و لاستیک است.
در این شرایط باید زیرسازی لاستیک و فشار بین سیلندرها کنترل شود.
برای اطمینان از ارتفاع صحیح زیرسازی، میتوان از ابزار اندازهگیری مخصوص زیرسازی استفاده کرد.
اگر ارتفاع لاستیک بیشازحد باشد، فشار تماس آن با پلیت افزایش پیدا میکند و این موضوع میتواند باعث تشدید سایش در لبه ابتدایی شود.
سایش خطی یا تکرارشونده در جهت حرکت ماشین
اگر روی پلیت خطوط سایش تکرارشونده یا آثار فرسایش در جهت چرخش ماشین مشاهده میشود، باید وضعیت سیلندرها و تنظیمات نوردها بررسی شود.
یکی از کنترلهای مهم، اندازهگیری عرض نوار تماس نوردها است.
در بسیاری از ماشینهای افست ورقی، عرض نوار تماس نورد فرم حدود ۴ میلیمتر در نظر گرفته میشود؛ بااینحال مقدار صحیح باید مطابق مشخصات سازنده ماشین تعیین شود.
اگر فشار نورد فرم بیشازحد باشد، تماس مکانیکی شدیدتر میتواند باعث فرسایش لایه تصویری پلیت شود.
سایش سریعتر پلیت در یک یونیت چاپ
اگر پلیتهای یک یونیت زودتر از یونیتهای دیگر فرسوده میشوند، باید شرایط همان یونیت بهصورت مستقل بررسی شود.
دو عامل مهم عبارتاند از:
-
تاک مرکب مصرفی
-
وضعیت محلول رطوبتدهی
همچنین نوردهای فرسوده یا نوردهایی که سطح آنها براق و لعابی شده است، میتوانند ضخامت فیلم مرکب را تغییر دهند و تنش مکانیکی واردشده به پلیت را افزایش دهند.
سایش بیشتر در یک سمت پلیت
اگر سایش در یک سمت پلیت بیشتر از سمت دیگر است، احتمال دارد زیرسازی نامتقارن باشد یا هندسه سیلندر در عرض ماشین دچار مشکل شده باشد.
در این شرایط باید وضعیت تماس سیلندرها و موازیبودن آنها بررسی شود.
با استفاده از فیلر گیج میتوان وضعیت تماس در امتداد رینگهای تکیهگاه سیلندر را کنترل کرد.
فرسودگی رینگهای تکیهگاه نیز باید بررسی شود.
اگر قطر این رینگها به دلیل سایش کاهش پیدا کرده باشد، رابطه فشار بین سیلندر پلیت و لاستیک تغییر میکند و این تغییر میتواند باعث افزایش فرسایش پلیت شود.
تأثیر تاک مرکب و محلول رطوبتدهی بر دوام پلیت
تنشهای مکانیکی و شیمیایی میتوانند سرعت سایش پلیت را افزایش دهند.
در میان این عوامل، تاک مرکب نقش مهمی دارد.
تاک بالای مرکب چگونه باعث سایش پلیت میشود؟
تاک مرکب نشاندهنده ویژگی چسبندگی و مقاومت آن در برابر جداشدن در جریان انتقال مرکب است.
اگر تاک مرکب بیشازحد بالا باشد، نیروی کششی واردشده به سطح پلیت افزایش پیدا میکند.
این نیرو میتواند ترامهای کوچک نواحی هایلایت را از سطح پلیت جدا کند.
زمانی که تاک مرکب از محدوده قابلتحمل برای کاغذ، سرعت ماشین یا شرایط چاپ فراتر رود، احتمال جداشدن لایه تصویری پلیت افزایش پیدا میکند.
بااینحال، کاهش تاک مرکب نیز محدودیت دارد.
اگر تاک از حد موردنیاز کمتر شود، مشکلات دیگری ایجاد خواهد شد؛ از جمله:
-
انتقال نامناسب مرکب
-
افزایش زمان خشکشدن
-
کاهش مقاومت چاپ در برابر سایش
-
اختلال در پذیرش مرکب روی مرکب یا ترپینگ
بنابراین هدف، کاهش بیرویه تاک نیست؛ بلکه باید تاک فقط بهاندازهای کاهش پیدا کند که سایش پلیت کنترل شود.
طبق توضیح نویسنده، کاهش حدود ۱ تا ۲ واحد در مقدار اندازهگیریشده با تاکمتر، در سرعت کاری ماشین، معمولاً میتواند باعث بهبود پایداری ترامهای هایلایت شود؛ بدون آنکه عملکرد ترپینگ بهشدت تحت تأثیر قرار گیرد.
نقش pH و هدایت الکتریکی محلول رطوبتدهی
عامل مهم بعدی، وضعیت محلول رطوبتدهی است.
اگر pH محلول خارج از محدوده قابلقبول قرار گیرد، دوام پلیت کاهش پیدا میکند و حساسیت سطح آن افزایش مییابد.
به همین دلیل، در طول تیراژ باید هم pH و هم هدایت الکتریکی محلول کنترل شود.
در چاپهای طولانی، آلودگیهای مختلف بهتدریج وارد مدار رطوبتدهی میشوند؛ از جمله:
-
مواد پوششدهنده سطح کاغذ
-
پرز و الیاف کاغذ
-
باقیماندههای مرکب
تجمع این مواد میتواند شرایط شیمیایی محلول را تغییر دهد.
با تغییر هدایت الکتریکی یا pH، احتمال مرکبگیری ناخواسته زمینه افزایش پیدا میکند.
در چنین شرایطی ممکن است اپراتور برای تمیز نگهداشتن زمینه، مقدار آب را افزایش دهد.
افزایش آب باعث کاهش شدت مرکب روی چاپ میشود و اپراتور برای جبران آن، مقدار مرکب را افزایش میدهد.
این چرخه معیوب میتواند هم فشار واردشده به پلیت را تشدید کند و هم تخریب شیمیایی سطح آن را سرعت دهد.
محدوده پیشنهادی pH و هدایت الکتریکی
نویسنده برای بسیاری از سیستمهای رطوبتدهی بدون الکل، محدوده pH بین ۳٫۸ تا ۴٫۵ را مطرح میکند.
همچنین توصیه میکند هدایت الکتریکی محلول نسبت به مقدار اولیه آن در شروع چاپ کنترل شود.
اگر هدایت الکتریکی بیش از حدود ۵۰۰ تا ۸۰۰ میکروزیمنس نسبت به مقدار اولیه افزایش پیدا کند، نویسنده تخلیه و جایگزینی محلول داخل تشتک رطوبتدهی را پیشنهاد میکند.
این مقادیر باید با شرایط واقعی سیستم رطوبتدهی و توصیه سازندگان مواد مصرفی تطبیق داده شوند.
تأثیر دمای محلول رطوبتدهی
دمای محلول نیز اهمیت زیادی دارد.
اگر محلول رطوبتدهی بیشازحد گرم شود، توانایی آن برای حفظ یک فیلم پایدار روی سطح پلیت کاهش پیدا میکند.
این وضعیت میتواند باعث افزایش مرکبگیری زمینه و سایش پلیت شود.
بنابراین باید عملکرد واحد خنککننده محلول بررسی شود و دمای تنظیمشده با توصیه سازنده مرکب و محلول رطوبتدهی مطابقت داشته باشد.
تعیین فواصل مشخص برای بازرسی پلیت
در چاپهای تیراژ بالا نباید منتظر ماند تا حجم زیادی از محصولات چاپی به ضایعات تبدیل شود و سپس به دنبال علت خرابی پلیت رفت.
بهتر است بازرسی پلیت در فواصل مشخص و از پیش تعیینشده انجام شود.
نویسنده پیشنهاد میکند پلیت در مراحل زیر بررسی شود:
-
هنگام شروع چاپ
-
پس از پایان آمادهسازی اولیه ماشین
-
در شمارشهای مشخص مانند ۵۰٬۰۰۰ یا ۱۰۰٬۰۰۰ چاپ
-
پس از هر توقف مهم ماشین
در زمان بازرسی چه مواردی باید بررسی شوند؟
هنگام بررسی پلیت باید به وضعیت ترامهای هایلایت، نوشتههای ظریف، تمیزی نواحی غیرچاپشونده و میزان سایش در لبه ابتدایی و انتهایی توجه شود.
همچنین میزان آب موردنیاز ماشین و وضوح جزئیات تصویر باید ارزیابی شود.
بهتر است نتایج این بررسیها در یک فرم ساده ثبت شوند.
این فرم میتواند شامل موارد زیر باشد:
-
تعداد چاپ انجامشده
-
وضعیت ظاهری پلیت
-
مقادیر دانسیته اندازهگیریشده از نوار کنترل چاپ
-
تنظیمات و اصلاحات انجامشده روی ماشین
ثبت این اطلاعات کمک میکند تغییرات وضعیت پلیت در طول تیراژ قابلپیگیری باشد.
تفسیر الگوهای سایش در زمان بازرسی
الگوهای سایش پلیت، شواهدی برای تشخیص علت مشکلات ماشین چاپ هستند.
اگر جزئیات ظریف تصویر زودتر از نواحی تنپلات از بین میروند، احتمال دارد تنشهای مکانیکی یا شیمیایی به سطح پلیت آسیب رسانده باشند.
اگر سایش لبه انتهایی پلیت بیشتر از لبه ابتدایی باشد، باید احتمال ضربهخوردگی لاستیک یا وجود ذرات و آلودگی بین لاستیک و سیلندر بررسی شود.
چنین شرایطی میتواند توزیع فشار در ناحیه تماس سیلندرها را تغییر دهد.
تشخیص زودهنگام این الگوها به چاپخانه کمک میکند پیش از غیرقابلاستفادهشدن پلیت، برای تعویض آن یا انجام تنظیمات اصلاحی برنامهریزی کند.
نادیدهگرفتن این نشانهها میتواند یک مشکل قابلکنترل در نگهداری ماشین را به اتلاف قابلتوجه مواد و محصولات چاپی تبدیل کند.
اعتبارسنجی منحنیهای جبرانسازی پلیت در شرایط واقعی تولید
یکی از نکات مهم مقاله، ارتباط میان فرسایش پلیت و عملکرد منحنیهای جبرانسازی ترام است.
منحنیهایی که روی پلیت تازه اعتبارسنجی میشوند، الزاماً در تمام طول یک تیراژ بالا پاسخ یکسانی ایجاد نمیکنند.
وقتی منحنی روی پلیت تازه بررسی میشود، نتیجه به وضعیت پاسخ تونال همان پلیت در همان زمان مربوط است.
اما اگر یک سفارش در تیراژ ۲۰۰٬۰۰۰ چاپ تولید شود، وضعیت فیزیکی پلیت در طول فرایند تغییر میکند.
این تغییر میتواند بر نحوه بازتولید مقادیر ترام تأثیر بگذارد.
معمولاً ترامهای هایلایت زودتر از سایر نواحی دچار تغییر میشوند.
اگر مقادیر ترام روی نوار کنترل چاپ در ابتدای تیراژ و انتهای آن اندازهگیری شوند، احتمال دارد مشخص شود که پاسخ تونال چاپ نسبت به نمونه تأییدشده تغییر کرده است.
بنابراین در تولیدات تیراژ بالا، اعتبارسنجی منحنیها باید شرایط واقعی کارکرد پلیت، لاستیک افست، سیستم مرکبرسانی و زیرلایه چاپی را نیز در نظر بگیرد.
تغییر پاسخ تونال در طول تیراژ
فرض کنید منحنی جبرانسازی در بخش پیشازچاپ بر اساس عملکرد یک پلیت تازه تنظیم شده است.
در این شرایط، مقدار ترام ۵۰ درصدی بر اساس پاسخ تونال همان وضعیت اولیه پیشبینی میشود.
اما پس از ۱۰۰٬۰۰۰ چاپ، ممکن است ترامهای هایلایت بر اثر سایش ضعیف شده باشند.
در نتیجه، ظاهر تفکیک رنگ میتواند کدرتر شود.
رنگ پوست ممکن است شادابی خود را از دست بدهد، رنگهای پاستلی کمرنگ شوند و جزئیات نواحی سایه به دلیل تغییر منحنی افزایش ترام دچار گرفتگی شوند.
این تغییرات نشان میدهند که شرایط واقعی چاپ در طول تیراژ ممکن است با شرایط اولیه اعتبارسنجی منحنی متفاوت شود.
جبرانسازی منحنی برای تیراژهای طولانی
برای تولیدات تیراژ بالا باید تغییرات پاسخ تونال در طول عمر کاری پلیت بررسی شود.
نویسنده پیشنهاد میکند پلیتها در شمارشهای مختلف چاپ بررسی شوند تا مشخص شود مقادیر تونال از چه مرحلهای شروع به افت میکنند.
همچنین دانسیته و افزایش ترام روی نوار کنترل چاپ باید در سه مرحله اندازهگیری شوند:
-
ابتدای تیراژ
-
میانه تیراژ
-
انتهای تیراژ
اگر مقدار افزایش ترام در نواحی میانی تصویر از شروع چاپ تا میانه تیراژ بیش از ۳ درصد تغییر کند، نویسنده پیشنهاد میکند هدف منحنی جبرانسازی با بازه واقعی تولید هماهنگ شود؛ یعنی بازهای که پلیت بخش عمده عمر کاری خود را در آن سپری میکند.
در بعضی چاپخانهها برای این منظور از دو منحنی متفاوت استفاده میشود.
برای مثال، یک منحنی برای ۵۰٬۰۰۰ چاپ اول و منحنی دیگری برای ادامه تیراژ در نظر گرفته میشود.
این رویکرد میتواند برای سفارشهایی مفید باشد که حفظ ثبات رنگ در تمام طول تیراژ اهمیت زیادی دارد.
توضیح تکمیلی PrintMAG: استفاده از منحنیهای متفاوت در طول تیراژ، بهمعنای امکان اصلاح فیزیکی پلیت فرسوده نیست. منحنی جبرانسازی باید بر اساس اندازهگیری و اعتبارسنجی واقعی تعیین شود و در صورت از بین رفتن لایه تصویری، تعویض پلیت همچنان ضروری است.
جمعبندی: بهجای افزایش مرکب، وضعیت پلیت را بررسی کنید
وقتی در تیراژهای طولانی جزئیات تصویر بهتدریج از بین میروند، اولین اقدام نباید افزایش میزان مرکب باشد.
بهتر است پلیت بررسی شود و الگوی سایش آن مورد ارزیابی قرار گیرد.
کنترل تاک مرکب، شرایط شیمیایی محلول رطوبتدهی، زیرسازی لاستیک و فشار بین سیلندرها از اقدامات مهم برای شناسایی و کنترل این مشکل هستند.
همچنین تعیین فواصل مشخص بازرسی و ثبت وضعیت پلیت در طول تیراژ میتواند به تشخیص زودهنگام مشکلات کمک کند.
در نهایت، منحنیهای جبرانسازی باید با شرایط واقعی تولید و تغییرات عملکرد پلیت در طول تیراژ هماهنگ باشند.
کنترل کیفیت چاپ نباید فقط به بررسی ورقهای چاپشده محدود شود. بررسی وضعیت خود پلیت نیز بخش مهمی از کنترل فرایند چاپ افست است.
با شناسایی بهموقع نشانههای فرسایش پلیت میتوان پیش از افزایش ضایعات، اقدامات اصلاحی مناسب را انجام داد.
واژهنامه تخصصی مقاله
Plate Wear — سایش پلیت: فرسایش تدریجی لایه تصویری پلیت بر اثر عوامل مکانیکی یا شیمیایی در طول چاپ.
Highlight Dots — ترامهای هایلایت: ترامهای کوچک نواحی روشن تصویر که معمولاً نسبت به فرسایش سطح پلیت حساستر هستند.
Solid — تنپلات: ناحیهای از تصویر که با پوشش کامل مرکب چاپ میشود.
Scumming — مرکبگیری زمینه: انتقال ناخواسته مرکب به نواحی غیرچاپشونده پلیت که باید مرکب را دفع کنند.
Ink Tack — تاک مرکب: ویژگی چسبندگی و مقاومت مرکب در برابر جداشدن هنگام انتقال میان سطوح.
Tackmeter — تاکمتر: دستگاه اندازهگیری تاک مرکب تحت شرایط مشخص آزمون.
Fountain Solution — محلول رطوبتدهی: محلولی که در چاپ افست برای مرطوب نگهداشتن نواحی غیرچاپشونده پلیت استفاده میشود.
pH — شاخص اسیدیته: کمیتی لگاریتمی برای بیان میزان اسیدی یا قلیاییبودن یک محلول.
Conductivity — هدایت الکتریکی: توانایی محلول برای عبور جریان الکتریکی که میتواند برای پایش تغییرات ترکیب محلول رطوبتدهی استفاده شود.
Blanket — لاستیک افست: پوشش لاستیکی سیلندر واسط که تصویر مرکبی را از پلیت دریافت کرده و به سطح چاپشونده منتقل میکند.
Blanket Packing — زیرسازی لاستیک افست: لایهها یا مواد زیر لاستیک که برای دستیابی به ارتفاع و فشار تماس مناسب استفاده میشوند.
Packing Gauge — ابزار اندازهگیری زیرسازی: ابزار کنترل ارتفاع یا ضخامت مجموعه زیرسازی و پوشش سیلندر.
Roller Stripe — نوار تماس نورد: پهنای اثر تماس میان نوردها یا میان نورد و سطح مرتبط که برای ارزیابی تنظیم فشار استفاده میشود.
Form Roller — نورد فرم: نوردی که در سیستم مرکبرسانی یا رطوبتدهی مستقیماً با سطح پلیت تماس دارد.
Cylinder Bearer — رینگ تکیهگاه سیلندر: سطح یا حلقه مرجع در انتهای سیلندر که به حفظ رابطه هندسی و تماس صحیح سیلندرها کمک میکند.
Feeler Gauge — فیلر گیج: ابزار اندازهگیری فاصلههای کوچک میان سطوح مکانیکی.
Trapping — ترپینگ مرکب: توانایی یک لایه مرکب چاپشده برای پذیرش لایه مرکب بعدی در چاپ چندرنگ.
Dot Gain — افزایش ترام: افزایش مقدار سطحی مؤثر ترام در فرایند چاپ نسبت به مقدار اسمی یا مرجع.
Plate Curve — منحنی جبرانسازی پلیت: منحنی اصلاح مقادیر تونال در مرحله پیشازچاپ برای دستیابی به پاسخ تونال موردنظر در چاپ.
Tonal Response — پاسخ تونال: رابطه میان مقادیر تونال ورودی و مقادیر بازتولیدشده در فرایند چاپ.
Control Bar — نوار کنترل چاپ: مجموعهای از خانهها و عناصر کنترلی چاپشده برای اندازهگیری و ارزیابی ویژگیهای فرایند چاپ.
Make-ready — آمادهسازی اولیه ماشین: مجموعه عملیات تنظیم ماشین و رسیدن به شرایط چاپ قابلقبول پیش از شروع تولید اصلی.
Impression Count — شمارش چاپ: تعداد دفعات انجام عمل چاپ که برای پایش تیراژ و عمر مصرفی اجزای ماشین استفاده میشود.
Lead Edge — لبه ابتدایی: لبهای از پلیت یا ورق که در جهت حرکت و ورود به ناحیه تماس، جلوتر قرار دارد.
Tail Edge — لبه انتهایی: لبه مقابل لبه ابتدایی در جهت حرکت یا عبور از ناحیه چاپ.
Microsiemens — میکروزیمنس: یکمیلیونیم زیمنس، واحد هدایت الکتریکی که در اندازهگیریهای محلول رطوبتدهی به کار میرود.
منبع و نویسنده
عنوان مقاله اصلی: Diagnosing Plate Wear Patterns in Long Offset Runs
نویسنده: Carmon Madison
تاریخ انتشار: October 9, 2026
ترجمه و ویرایش تخصصی فارسی: PrintMAG.ir
دیدگاهتان را بنویسید