استانداردسازی آمادهسازی ماشین چاپ؛ راهکاری برای کاهش اختلاف عملکرد اپراتورها
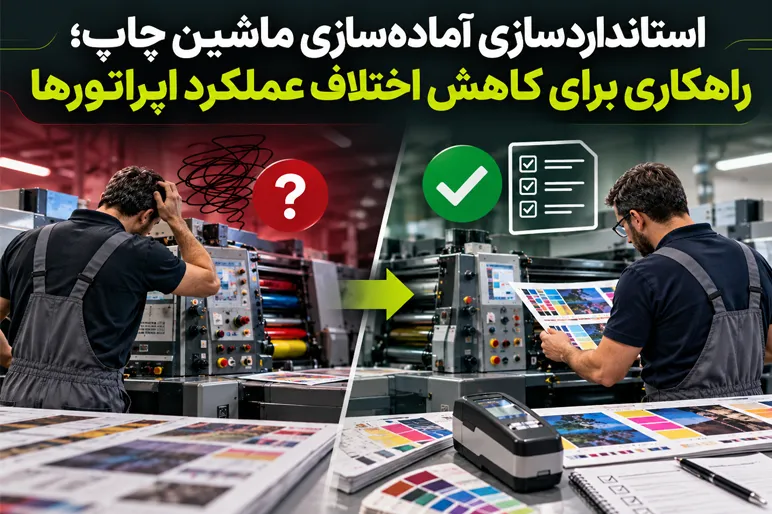
چرا دو اپراتور با یک ماشین چاپ و برای یک سفارش یکسان، به نتایج متفاوتی میرسند؟ استانداردسازی روش آمادهسازی ماشین چاپ میتواند با ایجاد یک فرایند مشخص و تکرارپذیر، اختلاف عملکرد میان اپراتورها و شیفتهای کاری را کاهش دهد. دستیابی به نتایج یکنواخت در چاپ، بیش از آنکه به مهارت فردی وابسته باشد، به وجود یک روش اجرایی استاندارد نیاز دارد.
وقتی دو اپراتور یک سفارش یکسان را روی یک ماشین چاپ راهاندازی میکنند، اما به نتایج متفاوتی میرسند، معمولاً اولین واکنش این است که مهارت یا عملکرد اپراتورها زیر سؤال برود.
اما در بسیاری از چاپخانهها، مشکل اصلی افراد نیستند؛ بلکه نبود یک روش مشخص و مستند برای آمادهسازی و راهاندازی ماشین چاپ است.
استانداردسازی روش آمادهسازی ماشین چاپ (Standardized Makeready) نخستین گام برای دستیابی به نتایج قابل اندازهگیری و تکرارپذیر است. این استانداردسازی نهتنها اهمیت مهارت اپراتور را کاهش نمیدهد، بلکه باعث میشود مهارت و تجربه او ارزش بیشتری پیدا کند.
فهرست مطالب
اختلاف عملکرد اپراتورها چگونه خود را نشان میدهد؟
یکی از مشکلات رایج در چاپخانهها، تفاوت نتایج تولید میان شیفتهای کاری است؛ مشکلی که در نگاه اول ممکن است ناشی از تفاوت مهارت اپراتورها به نظر برسد.
برای مثال، یک گروه از اپراتورها میتوانند در مدت کوتاهی به رنگ موردنظر برسند و با حداقل ضایعات، تولید را آغاز کنند.
اما گروه دیگری که با همان ماشین و همان سفارش کار میکنند، ممکن است زمان بیشتری برای تنظیمات نیاز داشته باشند، ورقهای بیشتری مصرف کنند و در نهایت به نتیجهای برسند که از نظر رنگ کمی متفاوت است.
در چنین شرایطی، مدیریت چاپخانه نمیتواند بهدرستی تشخیص دهد که علت اختلاف نتایج چیست:
-
تفاوت مهارت اپراتورها
-
وضعیت و عملکرد تجهیزات
-
یا اشکال در فرایند آمادهسازی ماشین چاپ
اطلاعات تولید نشان میدهد که نتایج یکنواخت نیستند، اما علت اصلی این اختلاف مشخص نمیشود.
دلیل این ابهام آن است که هر اپراتور از روش و توالی متفاوتی برای راهاندازی ماشین استفاده میکند.
در نتیجه، امکان مقایسه دقیق عملکرد اپراتورها و تشخیص عوامل مؤثر بر اختلاف نتایج وجود ندارد.
چرا روشهای متفاوت آمادهسازی باعث اختلاف نتایج میشوند؟
وقتی یک استاندارد مکتوب برای آمادهسازی ماشین چاپ وجود نداشته باشد، هر اپراتور بهمرور زمان روش شخصی خود را برای راهاندازی ماشین ایجاد میکند.
برای مثال:
یک اپراتور در ابتدای راهاندازی، مقدار آب بیشتری در سیستم رطوبتدهی در نظر میگیرد؛ درحالیکه اپراتور دیگر با مقدار آب کمتری شروع میکند.
یک اپراتور بلافاصله پس از راهاندازی، سرعت ماشین را افزایش میدهد؛ اما اپراتور دیگر ترجیح میدهد سرعت را بهتدریج بالا ببرد.
یک اپراتور پس از ۵۰ دور چاپ، اولین ورق را برای بررسی رنگ برمیدارد؛ درحالیکه اپراتور دیگر تا ۲۰۰ دور چاپ صبر میکند.
این تفاوتها ممکن است در ظاهر جزئی باشند، اما میتوانند بر شرایط اولیه چاپ و نتیجه تنظیمات تأثیر بگذارند.
بهمرور زمان، این عادتهای ثبتنشده به استانداردهای پنهان و اختصاصی هر شیفت تبدیل میشوند.
حتی اگر سیستم تنظیم اولیه کلیدهای مرکب (Ink Key Preset) با دقت مناسبی کار کند، تفاوت در روش راهاندازی ماشین میتواند نتیجه نهایی را تغییر دهد.
در چنین شرایطی، تشخیص اینکه سیستم تنظیم اولیه، ماشین چاپ یا اپراتور عملکرد صحیحی داشته است، دشوار میشود.
بنابراین، اختلاف نتایج الزاماً ناشی از کمبود مهارت اپراتورها نیست؛ بلکه ممکن است نتیجه وجود یک نقص در سیستم و روش اجرایی چاپخانه باشد.
قبل از ارزیابی اپراتورها، چه مواردی را باید بررسی کنیم؟
پیش از آنکه مهارت اپراتورها را زیر سؤال ببریم، باید بررسی کنیم که آیا روش مشخص، مستند و تکرارپذیری برای آمادهسازی ماشین چاپ وجود دارد یا خیر.
برای این منظور، پنج موضوع اصلی باید کنترل شوند.
۱. وجود توالی مشخص و مکتوب برای راهاندازی ماشین
مراحل آمادهسازی ماشین چاپ باید بهصورت دقیق و مکتوب تعریف شده باشند.
این دستورالعمل باید ترتیب انجام عملیات مختلف را مشخص کند؛ از جمله:
-
تنظیم مرکب
-
تنظیم آب
-
تنظیم فشار چاپ
-
تنظیم سرعت ماشین
هدف این است که تمام اپراتورها هنگام راهاندازی یک سفارش، از توالی مشخص و یکسانی پیروی کنند.
۲. تعیین دانسیته هدف و محدوده قابل قبول
مقادیر اولیه دانسیته هدف (Density Aims) و محدوده قابل قبول آنها باید پیش از برداشت اولین ورق کنترل، مشخص و مورد توافق قرار گرفته باشند.
به این ترتیب، اپراتورها از ابتدا میدانند که چه مقادیری را باید بهعنوان هدف تنظیمات در نظر بگیرند.
وجود مقادیر هدف مشخص، امکان ارزیابی و مقایسه نتایج میان شیفتهای مختلف را فراهم میکند.
۳. استانداردسازی زمان برداشت ورق کنترل
زمان برداشت ورق برای بررسی رنگ باید در تمام شیفتها یکسان باشد.
برای مثال، اگر قرار است اولین ورق کنترل پس از تعداد مشخصی دور چاپ برداشته شود، تمام اپراتورها باید همین روش را اجرا کنند.
به این ترتیب، ارزیابی رنگ در مرحله یکسانی از فرایند راهاندازی انجام میشود و امکان مقایسه نتایج افزایش مییابد.
۴. مستندسازی شرایط تعادل آب و مرکب
در چاپ افست، تعادل آب و مرکب (Ink-Water Balance) یکی از پارامترهای مهم فرایند چاپ است.
مقادیر و شرایط هدف مربوط به این تعادل باید مشخص و مستند باشند.
اتکا به قضاوت چشمی اپراتور و اینکه نتیجه صرفاً «درست به نظر میرسد»، نمیتواند جایگزین یک روش کنترل استاندارد شود.
۵. ایجاد شرایط یکسان برای ارزیابی تنظیمات اولیه مرکب
برای بررسی دقت سیستم تنظیم اولیه کلیدهای مرکب، باید شرایط راهاندازی ماشین در هر بار ارزیابی یکسان باشد.
اگر روش راهاندازی تغییر کند، نمیتوان با اطمینان مشخص کرد که اختلاف نتیجه ناشی از عملکرد سیستم تنظیم اولیه است یا تغییر شرایط آمادهسازی ماشین.
بنابراین، ارزیابی دقت تنظیمات اولیه باید بر اساس یک روش راهاندازی ثابت و مشخص انجام شود.
برای حل اختلاف عملکرد اپراتورها، سراغ چه راهکارهایی نرویم؟
تا زمانی که روش آمادهسازی ماشین تحت کنترل قرار نگرفته است، نباید ضعف مهارت اپراتورها را علت اصلی اختلاف نتایج بدانیم.
سرزنش اپراتورها به دلیل اختلافاتی که در واقع از روشهای متفاوت راهاندازی ناشی میشوند، نهتنها باعث اتلاف وقت میشود، بلکه اعتماد میان کارکنان و مدیریت را نیز کاهش میدهد.
همچنین نباید انتظار داشت که سرمایهگذاری روی سیستمهای اتوماسیون جدید یا ارتقای سیستمهای تنظیم اولیه مرکب، بهتنهایی مشکل فرایندی را برطرف کند که هنوز شرایط مرجع مشخصی برای آن تعریف نشده است.
از طرف دیگر، وقتی توالی راهاندازی ماشین در هر شیفت متفاوت باشد، نمیتوان انتظار داشت که رنگ موردنظر در اولین ورق کنترل، همواره با دقت یکسانی به دست آید.
ابتدا باید روش اجرایی را اصلاح و استاندارد کرد؛ سپس عملکرد افراد و تجهیزات را مورد ارزیابی قرار داد.
چه زمانی باید بررسیهای فنی عمیقتری انجام دهیم؟
اگر پس از استانداردسازی توالی راهاندازی ماشین، همچنان اختلاف نتایج میان شیفتهای کاری مشاهده شود، یکی از مهمترین متغیرهای پنهان فرایند حذف شده است.
در این مرحله میتوان با اطمینان بیشتری عوامل دیگر را بررسی کرد؛ از جمله:
-
تغییر تدریجی عملکرد تجهیزات
-
تفاوت میان بچها یا سریهای مختلف مواد مصرفی
-
کمبودهای آموزشی و مهارتی اپراتورها
در چنین شرایطی، انجام یک عیبیابی عمیقتر با استفاده از چکلیست کامل تأیید آمادهسازی ماشین و روشهای جداسازی عوامل ایجاد نوسان، گام منطقی بعدی خواهد بود.
البته اجرای چنین بررسیهایی به یک دستورالعمل فنی جامعتر نیاز دارد و فراتر از بررسی اولیه موضوع است.
جمعبندی: استانداردسازی، جایگزین مهارت اپراتور نیست
استانداردسازی روش آمادهسازی ماشین چاپ به معنای حذف قضاوت فنی یا تجربه اپراتورها نیست.
برعکس، هدف آن است که تصمیمها و اقدامات اپراتورها قابل مشاهده، تکرارپذیر و قابل انتقال به دیگران باشند.
وجود یک روش مشخص برای راهاندازی ماشین چاپ، پایهای برای دستیابی به نتایج یکنواخت، آموزش سریعتر نیروهای جدید و ارزیابی منصفانه عملکرد شیفتهای کاری است.
وقتی فرایند آمادهسازی استاندارد باشد، اپراتورهای توانمند فرصت پیدا میکنند مهارت واقعی خود را نشان دهند و عملکرد کلی چاپخانه نیز بهبود پیدا میکند.
نتیجه اصلی این است که برای کاهش وابستگی نتایج چاپ به افراد، ابتدا باید فرایند را استاندارد کنیم؛ نه اینکه صرفاً از اپراتورها انتظار عملکرد یکسان داشته باشیم.
واژهنامه تخصصی مقاله
Makeready — آمادهسازی ماشین چاپ: مجموعه عملیات و تنظیماتی که برای آمادهکردن ماشین و رسیدن به شرایط مناسب تولید انجام میشود.
Standardized Makeready — آمادهسازی استاندارد ماشین چاپ: استفاده از یک روش مشخص، مستند و تکرارپذیر برای انجام تنظیمات اولیه ماشین چاپ.
Operator-Dependent Results — نتایج وابسته به اپراتور: اختلاف در نتایج تولید که با تغییر اپراتور یا شیفت کاری مشاهده میشود.
Startup Sequence — توالی راهاندازی: ترتیب مشخص انجام تنظیمات و عملیات هنگام شروع کار ماشین چاپ.
Ink Key Preset — تنظیم اولیه کلیدهای مرکب: تنظیم موقعیت اولیه کلیدهای مرکب ماشین چاپ بر اساس اطلاعات سفارش یا مقادیر از پیش تعیینشده.
Density Aims — مقادیر دانسیته هدف: مقادیر تعیینشده برای دانسیته نوری که بهعنوان هدف کنترل فرایند چاپ استفاده میشوند.
Ink-Water Balance — تعادل آب و مرکب: شرایط تعادل میان آب رطوبتدهی و مرکب در چاپ افست که بر پایداری فرایند چاپ تأثیر دارد.
Process Control — کنترل فرایند: مجموعه روشهای اندازهگیری، پایش و کنترل متغیرهای تولید برای دستیابی به نتایج پایدار و قابل تکرار.
Equipment Drift — تغییر تدریجی عملکرد تجهیزات: تغییر عملکرد ماشین یا تجهیزات نسبت به شرایط اولیه در طول زمان.
Variation Isolation — جداسازی عوامل ایجاد نوسان: روش بررسی و تفکیک متغیرهای مؤثر بر اختلاف نتایج برای شناسایی علت اصلی مشکل.
منبع و نویسنده
عنوان مقاله اصلی: Standardized Makeready Reduces Operator Dependent Results
نویسنده: Carmon Madison
تاریخ انتشار: ۱ اوت ۲۰۲۶
ترجمه و ویرایش تخصصی فارسی برای PrintMAG.ir
دیدگاهتان را بنویسید