کاهش ضایعات آمادهسازی ماشین چاپ افست با استفاده از پروتکلهای استاندارد تنظیم و راهاندازی
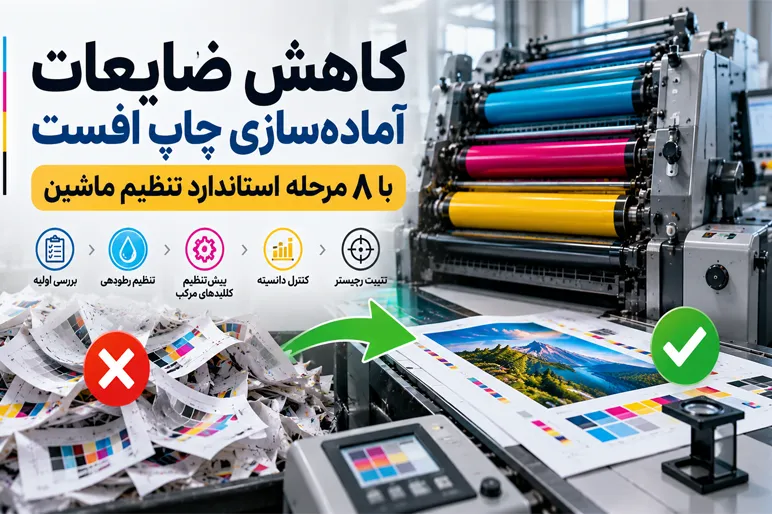
ضایعات آمادهسازی ماشین چاپ، هزینهای اجتنابناپذیر در چاپ افست نیست. این ضایعات نتیجهای قابل اندازهگیری از روشهای تنظیم و راهاندازی ناهماهنگ و مستندنشده هستند.
این مقاله یک توالی مشخص و تکرارپذیر برای آمادهسازی ماشین چاپ ارائه میکند که با توجه به آمادهسازی اولیه سیستم رطوبتدهی، پیشتنظیم کلیدهای مرکب، کنترل شرایط مکانیکی و اندازهگیری منظم، به کاهش تعداد ورقهای مصرفشده تا رسیدن به اولین چاپ قابل قبول کمک میکند.
فهرست مطالب
ضایعات آمادهسازی ماشین چاپ؛ هزینهای قابل کنترل
در بسیاری از چاپخانههای افست ورقی، ضایعات آمادهسازی ماشین یکی از بزرگترین هزینههای قابل کنترل در سالن چاپ محسوب میشود.
این ضایعات نه یک هزینه سربار ثابت هستند و نه پیامدی اجتنابناپذیر از ماهیت چاپ افست لیتوگرافی.
میزان ضایعات در واقع نشان میدهد که گروه چاپ تا چه اندازه مراحل آمادهسازی، ترتیب عملیات و کنترلهای لازم را پیش از رسیدن اولین ورق قابل فروش به قسمت تحویل ماشین، بهصورت منظم و یکسان انجام میدهد.
زمانی که ضایعات آمادهسازی افزایش پیدا میکند، مشکل بهندرت صرفاً از ماشین چاپ، مرکب یا کاغذ است. مشکل اغلب این است که روش آمادهسازی در دو نوبت کاری یا توسط دو اپراتور یکسان انجام نمیشود.
نشانههای ضایعات بیش از حد در مرحله آمادهسازی
اپراتور پشت سر هم ورقهای چاپشده را بررسی میکند، اما شرایط چاپ به ثبات نمیرسد.
چند ورق اول به نتیجه مطلوب نزدیک هستند، ولی دانسیته بهتدریج تغییر میکند. رجیستر رنگها که در سومین ورق قابل قبول به نظر میرسید، در هفتمین ورق دوباره از تنظیم خارج میشود.
در یک سمت ورق، میزان انتقال مرکب بیشتر از سمت دیگر است.
اپراتور ابتدا کلیدهای مرکب را تنظیم میکند، سپس مقدار آب را تغییر میدهد و دوباره به سراغ تنظیم مرکب میرود. این چرخه بارها تکرار میشود.
در نهایت، زمانی که سرپرست چاپ نمونه را تأیید میکند، برای سفارشی که باید با ۲۰۰ ورق آماده میشد، ۴۰۰ ورق مصرف شده است.
در چاپخانههایی که فاقد پروتکل استاندارد آمادهسازی هستند، معمولاً نشانههای زیر مشاهده میشود:
تعداد ورقهای مصرفشده تا رسیدن به اولین چاپ قابل قبول زیاد است و از سفارشی به سفارش دیگر قابل پیشبینی نیست.
مقادیر رنگ پس از چند ورق اولیه تغییر میکنند و به اصلاحات مکرر نیاز دارند.
خطاهای رجیستر به چندین مرحله تنظیم نیاز دارند و گاهی اصلاحات در جهتهای متفاوت انجام میشوند.
دانسیته در عرض ورق، بهویژه میان سمت اپراتور و سمت دنده ماشین، یکنواخت نیست.
سیستم رطوبتدهی برای رسیدن به شرایط پایدار به زمان زیادی نیاز دارد و در ۵۰ تا ۱۰۰ ورق اولیه، چاپ کمرنگ یا دارای مرکب بیش از حد تولید میشود.
گروه چاپ اغلب این نشانهها را به مشکلات مواد مصرفی نسبت میدهد.
گاهی بچ مرکب مقصر شناخته میشود، گاهی کیفیت پلیت زیر سؤال میرود و گاهی کاغذ عامل مشکل معرفی میشود.
اما زمانی که همان مرکب، پلیت و کاغذ در شیفت دیگری یا روی ماشین دیگری بدون مشکل چاپ میشوند، متغیر اصلی مشخص میشود: توالی و روش آمادهسازی ماشین چاپ.
چرا این مشکلات ایجاد میشوند؟
چاپ افست لیتوگرافی مجموعهای از متغیرهای وابسته به یکدیگر است.
ضخامت لایه مرکب، میزان تغذیه آب، فشار چاپ، وضعیت لاستیک سیلندر، دقت نصب پلیت، تنظیم نوردها و رفتار سطح چاپشونده همگی بر یکدیگر تأثیر میگذارند.
وقتی اپراتور بدون توالی مشخصی آمادهسازی را شروع میکند، معمولاً چند متغیر را همزمان تغییر میدهد. در نتیجه مشخص نیست کدام تغییر باعث بهبود یا بدتر شدن نتیجه شده است.
در چنین شرایطی، ماشین چاپ به یک سیستم ناشناخته تبدیل میشود و هر سفارش جدید مانند آزمایشی تازه خواهد بود.
نبود چکلیست استاندارد پیش از راهاندازی
اگر پیش از روشن شدن ماشین، یک چکلیست مکتوب برای بررسی کاغذ، وضعیت مرکب، پلیت، نوردها، زیرسازی لاستیک و شرایط شیمیایی سیستم رطوبتدهی وجود نداشته باشد، اپراتورها به حافظه و عادتهای شخصی خود متکی میشوند.
حافظه و تجربه هر اپراتور متفاوت است و روشهای کاری نیز ممکن است از یک شیفت به شیفت دیگر تغییر کنند.
کنترل نشدن تنظیمات نوردها و لاستیک سیلندر
عرض نوار تماس نوردها در طول زمان تغییر میکند.
زیرسازی لاستیک سیلندر ممکن است فشرده شود و فشار حلقههای تکیهگاه سیلندر نیز تغییر کند.
بنابراین ماشینی که هفته گذشته بهخوبی کار میکرد، ممکن است امروز از نظر مکانیکی شرایط متفاوتی داشته باشد.
اگر این تغییرات بررسی نشوند، آمادهسازی ماشین طولانیتر خواهد شد.
آماده نبودن سیستم رطوبتدهی
ترکیب شیمیایی، دما و گردش محلول رطوبتدهی باید پیش از شروع چاپ به شرایط پایدار برسند.
شروع چاپ با محلول سرد یا محلولی که بهدرستی آماده نشده است، میتواند تعادل آب و مرکب را در ۵۰ تا ۱۰۰ ورق اولیه ناپایدار کند.
نبود مقادیر مرجع مشخص
اگر برای ترکیب مشخصی از ماشین چاپ، کاغذ و مرکب، یک فرم آزمایشی تأییدشده یا مجموعهای از مقادیر مرجع شامل دانسیته، افزایش ترام و تعادل خاکستری ذخیره نشده باشد، اپراتور معیار عینی مناسبی برای مقایسه نخواهد داشت.
در این شرایط، اپراتور عملاً در تلاش برای رسیدن به هدفی است که بهدرستی تعریف نشده است.
ناپایداری تعادل آب و مرکب
طبق مقاله، عدم تعادل میان محلول رطوبتدهی و مرکب تقریباً در ۷۰ درصد مشکلات چاپ نقش دارد؛ از جمله:
مرکبگیری نواحی غیرچاپی پلیت
کند شدن خشکشدن مرکب
افزایش بیش از حد ترام
امولسیون شدن مرکب
نویسنده اشاره میکند که خروج pH محلول رطوبتدهی از محدوده ۴٫۸ تا ۵٫۵، افزایش هدایت الکتریکی به بیش از ۲۵۰۰ میکروزیمنس بر سانتیمتر یا خروج دما از محدوده ۱۰ تا ۱۲ درجه سانتیگراد میتواند تعادل آب و مرکب را حتی پیش از اولین ورق چاپی مختل کند.
تفاوت روش کاری اپراتورها
یکی از دلایل اصلی اختلاف میزان ضایعات میان شیفتها، تفاوت روش اجرای یک فعالیت توسط اپراتورهای مختلف است.
یک اپراتور تنظیم را از آب شروع میکند و اپراتور دیگر از مرکب.
یکی پس از هر تغییر اندازهگیری انجام میدهد، اما دیگری فقط در پایان تنظیمات نتیجه را بررسی میکند.
بدون دستورالعمل مکتوب، استاندارد عملیاتی مشترکی وجود نخواهد داشت.
چگونه تشخیص دهیم مشکل از فرایند است یا مواد مصرفی؟
اولین مرحله عیبیابی، تشخیص تفاوت میان مشکلات ناشی از روش آمادهسازی و مشکلات واقعی مواد مصرفی یا تجهیزات است.
نشانههای زیر معمولاً به ناهماهنگی در فرایند آمادهسازی اشاره دارند:
یک سفارش مشابه در شیفتهای مختلف یا ماشینهای متفاوت، میزان ضایعات بسیار متفاوتی دارد.
میزان ضایعات بیشتر به اپراتور وابسته است تا پیچیدگی سفارش.
ماشین در نهایت به شرایط پایدار میرسد و چاپ مناسبی تولید میکند، اما مسیر رسیدن به این شرایط طولانی و نامنظم است.
مشکلات دانسیته و رجیستر در مرحله آمادهسازی با بچ مشخصی از مرکب، سری تولید پلیت یا محموله کاغذ ارتباط ثابتی ندارند.
اعضای گروه چاپ نمیتوانند مراحل آمادهسازی خود را بهصورت مشخص، یکسان و قابل تکرار توضیح دهند.
اگر مشکل واقعاً از مرکب باشد، نباید صرفاً پس از چاپ ۳۰۰ ورق برطرف شود.
اگر مشکل از پلیت باشد، رجیستر نباید بدون رفع آن مشکل در نهایت به ثبات برسد.
اگر مشکل از کاغذ باشد، انتظار میرود اثر آن در طول تیراژ نیز ادامه پیدا کند.
بنابراین زمانی که ماشین پس از یک آمادهسازی طولانی به شرایط پایدار میرسد، معمولاً باید نبود یک مسیر مشخص و ساختاریافته برای رسیدن به این شرایط را بهعنوان یکی از مهمترین دلایل بررسی کرد.
بررسیهای اولیه برای شناسایی علت ضایعات
وقتی میزان ضایعات آمادهسازی در سفارشها و شیفتهای مختلف افزایش پیدا میکند، پیش از تعویض مواد مصرفی یا انجام تنظیمات مکانیکی، موارد زیر را بررسی کنید.
بررسی توالی فعلی آمادهسازی
عملکرد سه اپراتور مختلف را هنگام آمادهسازی سفارشهای مشابه مشاهده کنید.
تمام مراحل را به همان ترتیبی که انجام میشوند ثبت کنید.
سپس توالی عملیات را با یکدیگر مقایسه کنید.
اگر تفاوتهای قابل توجهی وجود داشته باشد، احتمالاً مشکل اصلی در روش اجرای فرایند است، نه خود ماشین چاپ.
بررسی وجود و اجرای چکلیست
مشخص کنید آیا چکلیست مکتوبی برای آمادهسازی وجود دارد و واقعاً از آن استفاده میشود یا خیر.
اگر چکلیست وجود دارد، اما در پوشهای نگهداری میشود که کسی آن را باز نمیکند، مشکل در اجرای دستورالعمل است.
اگر اساساً چکلیستی وجود ندارد، مشکل ساختاری است.
بررسی اطلاعات ضایعات ۳۰ روز گذشته
سوابق ضایعات آمادهسازی در ۳۰ روز گذشته را بررسی کنید.
اطلاعات را بر اساس شیفت، اپراتور، ماشین چاپ، نوع کاغذ و پیچیدگی سفارش دستهبندی کنید.
حتی یک فایل ساده اکسل که شماره سفارش، نام اپراتور، ماشین چاپ، تعداد ورق تا تأیید نهایی و توضیح مشکلات را ثبت کند، میتواند طی یک فصل کاری دو یا سه علت اصلی ضایعات را مشخص کند.
بررسی استفاده از تجهیزات اندازهگیری
اطمینان حاصل کنید که ابزارهای اندازهگیری در طول آمادهسازی استفاده میشوند، نه فقط پس از پایان تنظیمات.
اگر دانسیتومتر یا اسپکتروفوتومتر تا زمان حضور سرپرست چاپ کنار گذاشته میشود، اپراتور عملاً بدون بازخورد اندازهگیری در حال تنظیم ماشین است.
اندازهگیری باید بخشی از توالی آمادهسازی باشد، نه فعالیتی که در پایان به آن اضافه میشود.
بررسی اطلاعات ذخیرهشده سفارشها
بررسی کنید آیا تنظیمات سفارشهای تکراری در سیستم کنترل ماشین ذخیره شدهاند یا خیر.
این اطلاعات میتوانند شامل دانسیته هدف، پیشتنظیم کلیدهای مرکب و تنظیمات نوردها باشند.
اگر هر سفارش تکراری از ابتدا تنظیم میشود، چاپخانه از اطلاعات تولید قبلی خود استفاده نمیکند.
دلایل رایج افزایش ضایعات آمادهسازی
توالی نامنظم عملیات
اپراتورهای مختلف، مراحل آمادهسازی را با ترتیب متفاوتی انجام میدهند.
یکی ابتدا رطوبتدهی را تنظیم میکند و دیگری از کلیدهای مرکب شروع میکند.
یکی میان دو اصلاح سه ورق چاپ میکند و دیگری ده ورق.
بدون توالی ثابت، پیشبینی زمان آمادهسازی و تعداد ورقهای مصرفی دشوار خواهد بود.
نبود شرایط مکانیکی مرجع
عرض نوار تماس نوردها، ارتفاع زیرسازی لاستیک، فشار حلقههای تکیهگاه و همراستایی سیلندرها ممکن است میان دو نوبت سرویس و نگهداری تغییر کنند.
ماشینی که تنظیمات مکانیکی آن خارج از مشخصات فنی است، حتی با وجود اپراتور باتجربه نیز بهسرعت به شرایط پایدار نمیرسد.
پایدار نبودن سیستم رطوبتدهی
اگر محلول رطوبتدهی پیش از اولین ورق به دما، pH و هدایت الکتریکی مورد نظر نرسیده باشد، اپراتور ممکن است برای جبران ناپایداری سیستم، کلیدهای مرکب را تغییر دهد.
اما پس از پایدار شدن سیستم رطوبتدهی، تنظیمات قبلی مرکب دیگر مناسب نخواهند بود.
نبود اطلاعات پیشتنظیم کلیدهای مرکب
شروع چاپ با کلیدهای مرکب کاملاً بسته یا تنظیمات عمومی و پیشفرض، اپراتور را مجبور میکند ضخامت لایه مرکب را از ابتدا تنظیم کند.
اطلاعات CIP3/CIP4 PPF که در مرحله پیشازچاپ تولید میشوند، میتوانند کلیدهای مرکب را به تنظیمات نهایی نزدیک کنند.
نویسنده بیان میکند که این روش میتواند تنظیمات اولیه را به محدودهای با حدود ۱۰ تا ۱۵ درصد اختلاف نسبت به تنظیم نهایی برساند و تعداد ورقهای آمادهسازی را در هر سفارش ۲۰۰ تا ۴۰۰ ورق کاهش دهد.
تلاش برای رسیدن به رنگ کاملاً دقیق در اولین ورق
اپراتورهایی که انتظار دارند اولین ورق دقیقاً با پروف مطابقت داشته باشد، معمولاً اصلاحات شدیدتری انجام میدهند.
این اصلاحات ممکن است از مقدار مورد نیاز فراتر بروند و اپراتور مجبور شود دوباره تنظیمات را در جهت مخالف تغییر دهد.
هدف آمادهسازی، ابتدا رسیدن به شرایط پایه پایدار و قابل تکرار است؛ نه دستیابی به انطباق کامل رنگ در اولین ورق.
تغییر همزمان چند متغیر
تغییر همزمان کلیدهای مرکب و مقدار آب، تشخیص اثر هر اصلاح را غیرممکن میکند.
در چنین شرایطی اپراتور نمیتواند مشخص کند کدام تغییر باعث جابهجایی نتیجه شده است.
اصلاح تنظیمات بر اساس یک ورق
یک ورق ممکن است به دلیل شرایط گذرا، نماینده وضعیت واقعی چاپ نباشد.
اصلاح تنظیمات بر اساس تنها یک نمونه گاهی مشکلی ایجاد میکند که پیش از آن وجود نداشته است.
نبود نوار کنترل چاپ
بدون وجود نوار کنترل شامل خانههای تنپلات، ترام، تعادل خاکستری و رویهمچاپی در نواحی مختلف مرکبدهی، اپراتور بازخورد عینی کافی ندارد.
قضاوت چشمی در شرایط نور نامناسب یا کنترلنشده نیز قابل اعتماد نیست.
همدما و همرطوبت نشدن کاغذ
کاغذی که مستقیماً از انبار سرد وارد سالن چاپ میشود، ممکن است در طول تولید دچار تغییرات ابعادی شود.
این تغییرات بر رجیستر و رفتار پذیرش مرکب تأثیر میگذارند.
طبق توصیه مقاله، کاغذ باید ۲۴ تا ۴۸ ساعت فرصت داشته باشد تا با شرایط محیطی سالن چاپ به تعادل برسد.
اقدامات اصلاحی: پروتکل استاندارد آمادهسازی ماشین چاپ
برای کاهش ضایعات، باید تنظیمات موردی و بدون برنامه با یک توالی ثابت و مستند جایگزین شوند؛ توالیای که تمام اپراتورها برای همه سفارشها از آن پیروی کنند.
مراحل زیر یک چارچوب اولیه هستند که باید با توجه به مشخصات ماشین چاپ تنظیم شوند.
نویسنده تأکید میکند که مراحل نباید حذف شوند و ترتیب آنها نیز بدون انجام آزمون کنترلشده تغییر نکند.
مرحله اول: بررسی شرایط پیش از راهاندازی
پیش از شروع حرکت ماشین، موارد زیر بررسی شوند.
کاغذ یا سطح چاپشونده:
شماره بچ تولید
مدتزمان قرارگیری در محیط چاپخانه
وجود تابخوردگی، آسیب یا مشکلات ظاهری
مرکب:
انتخاب سری صحیح مرکب
شماره بچ
نبود پوستهبستن یا جدایش اجزای مرکب
پلیت:
نبود خراش یا عیوب فرایند تولید پلیت
سلامت سوراخهای رجیستر
لاستیک سیلندر:
بررسی سطح لاستیک
اندازهگیری ارتفاع زیرسازی و مقایسه با مشخصات سازنده
نوردها:
اندازهگیری عرض نوار تماس و مقایسه با مشخصات کارخانه سازنده
تمام موارد خارج از محدوده باید ثبت شوند.
مرحله دوم: آمادهسازی اولیه سیستم رطوبتدهی
گردش محلول رطوبتدهی را آغاز کنید و دمای آن را به محدوده هدف ۱۰ تا ۱۲ درجه سانتیگراد برسانید.
pH باید در محدوده ۴٫۸ تا ۵٫۵ بررسی شود.
هدایت الکتریکی محلول تازه نیز طبق مقاله باید در محدوده ۸۰۰ تا ۱۵۰۰ میکروزیمنس بر سانتیمتر باشد.
اگر محلول برای مدتی بدون استفاده باقی مانده است، آن را تعویض کنید.
تا زمانی که سیستم رطوبتدهی به شرایط پایدار نرسیده است، مرکبدهی را آغاز نکنید.
مرحله سوم: پیشتنظیم کلیدهای مرکب
در صورت وجود اطلاعات CIP3/CIP4 PPF، تنظیمات کلیدهای مرکب را از این دادهها بارگذاری کنید.
برای سفارشهای تکراری، از الگوهای ذخیرهشده قبلی استفاده کنید.
برای سفارشهای جدید، از قابلیت پیشتنظیم بر اساس درصد پوشش مرکب در سیستم کنترل ماشین بهره بگیرید.
هدف این است که ضخامت لایه مرکب پیش از اولین نمونهگیری، به محدوده مناسب نزدیک شده باشد.
مرحله چهارم: چاپ نمونه آزمایشی کوتاه
تعداد کافی ورق چاپ کنید تا بتوان مقادیر پایه را اندازهگیری کرد؛ معمولاً سه تا پنج ورق متوالی.
با استفاده از نوار کنترل چاپ، دانسیته مرکب تنپلات را در تمام نواحی مرکبدهی اندازهگیری کنید.
افزایش ترام را در خانه ترام ۵۰ درصد بررسی کنید.
تعادل خاکستری را نیز کنترل کنید.
تمام مقادیر اندازهگیریشده باید ثبت شوند.
مرحله پنجم: اصلاح تنها یک متغیر در هر نوبت
اگر دانسیته در تمام نواحی پایین است، میزان تغذیه مرکب را بهصورت کلی افزایش دهید.
اگر دانسیته فقط در بعضی نواحی پایین است، صرفاً کلیدهای مرکب همان نواحی را اصلاح کنید.
اگر تعادل خاکستری مناسب نیست، مشخص کنید کدام رنگ فرایندی از مقدار هدف منحرف شده و فقط همان رنگ را اصلاح کنید.
پس از هر تغییر، سه ورق متوالی چاپ کنید و سپس اندازهگیری را تکرار کنید.
بر اساس یک ورق تصمیمگیری نکنید.
مرحله ششم: تعیین محدوده دانسیته هدف و حفظ آن
محدوده قابل قبول دانسیته برای اولین ورق تأییدشده باید بر اساس مشخصات سفارش، نوع سطح چاپشونده و استاندارد مرتبط تعیین شود.
این مرجع میتواند ISO 12647-2، مشخصات GRACoL یا مقادیر هدف داخلی چاپخانه باشد.
هدفگذاری باید نزدیک مرکز محدوده قابل قبول انجام شود.
زمانی که دانسیته در محدوده تعیینشده قرار گرفت، اصلاحات را متوقف کنید.
در این مرحله نباید صرفاً برای تطبیق ظاهری با پروف، تنظیمات را پیوسته تغییر داد.
پروف احتمالاً با دستگاهی متفاوت، روی سطحی متفاوت و در شرایط دیگری چاپ شده است.
هدف در این مرحله کنترل فرایند است، نه الزاماً انطباق کامل با پروف در اولین نمونه.
مرحله هفتم: تنظیم رطوبتدهی بر اساس شرایط واقعی
مقدار آب را بر اساس نوع سطح چاپشونده و شرایط محیطی تنظیم کنید، نه حدس و تجربه بدون اندازهگیری.
میزان تغذیه آب را کاهش دهید تا نخستین نشانههای مرکبگیری نواحی غیرچاپی پلیت ظاهر شود.
سپس مقدار آب را اندکی افزایش دهید تا پلیت دوباره تمیز چاپ کند.
این روش به تعیین حداقل میزان آب مورد نیاز سفارش کمک میکند.
میزان جذب سطح چاپشونده و رطوبت محیط بر مقدار آب مورد نیاز تأثیر دارند.
کاغذهای کوتد معمولاً نسبت به کاغذهای بدون پوشش به آب کمتری نیاز دارند.
همچنین در روزهایی که رطوبت محیط زیاد است، میزان آب مورد نیاز معمولاً کمتر از شرایط خشک خواهد بود.
مرحله هشتم: کنترل و تثبیت رجیستر
پس از پایدار شدن دانسیته و تعادل آب و مرکب، رجیستر میان پلیتها را بررسی و تثبیت کنید.
از علائم رجیستر در هر دو سمت اپراتور و سمت دنده ماشین استفاده کنید.
اگر رجیستر صحیح نیست، پیش از تغییر موقعیت سیلندر، دقت نصب پلیت را بررسی کنید.
پلیتی که کج نصب شده باشد، صرفاً با اصلاح موقعیت سیلندر به رجیستر صحیح نخواهد رسید.
اصلاح روشهای عملیاتی ماشین چاپ
علاوه بر توالی آمادهسازی، چند روش عملیاتی میتوانند ضایعات را در تمام سفارشها کاهش دهند.
استفاده از ابزارهای کنترل فرایند از اولین ورق
دانسیتومتر یا اسپکتروفوتومتر باید از نخستین مرحله نمونهگیری در اختیار اپراتور باشد.
اندازهگیری دانسیته تنپلات، افزایش ترام و تعادل خاکستری در طول آمادهسازی، بازخورد عینی ایجاد میکند و سرعت رسیدن به شرایط پایدار را افزایش میدهد.
برای این کار، نوار کنترل باید شامل خانههای تنپلات، ترام ۵۰ درصد، تعادل خاکستری و رویهمچاپی در تمام نواحی مرکبدهی باشد.
بررسی حداقل سه ورق متوالی
پیش از هر اصلاح، حداقل سه ورق متوالی بررسی کنید.
یک ورق ممکن است به دلیل شرایط گذرا دارای مقدار غیرعادی باشد.
اگر سه ورق متوالی انحراف مشابهی نشان دهند، احتمال وجود یک روند واقعی بیشتر است.
این روش ساده از اصلاحات بیش از حد و افزایش زنجیرهای ضایعات جلوگیری میکند.
برنامهریزی ترتیب سفارشها
ترتیب سفارشها را بهگونهای تنظیم کنید که تغییرات میان دو آمادهسازی تا حد امکان کاهش پیدا کند.
برای مثال:
حرکت از سفارشهای با پوشش مرکب کمتر به سفارشهای با پوشش بیشتر
حرکت از اندازه ورق کوچکتر به بزرگتر
گروهبندی سفارشهایی که روی کاغذهای مشابه چاپ میشوند
این روش بدون نیاز به سرمایهگذاری جدید میتواند زمان آمادهسازی و ضایعات را کاهش دهد.
استفاده از الگوهای ذخیرهشده سفارشهای تکراری
اگر سفارشی شش ماه قبل با نتیجه مناسب چاپ شده است، تنظیمات کلیدهای مرکب، دانسیته هدف و تنظیمات نوردهای آن باید نقطه شروع چاپ مجدد باشد.
ذخیره این اطلاعات در سیستم کنترل ماشین، نیاز به یافتن دوباره تنظیمات مناسب را کاهش میدهد.
بررسی دقت نصب پلیت
پیش از شروع حرکت ماشین، دقت نصب پلیت را بررسی کنید.
کنترل سوراخهای رجیستر یا استفاده از تجهیزات بررسی پلیت تنها چند ثانیه زمان میبرد، اما میتواند از مصرف دهها ورق برای اصلاح رجیستر جلوگیری کند.
اگر پلیت کج نصب شده یا پانچ رجیستر فرسوده باشد، تنظیم سیلندر بهتنهایی مشکل را برطرف نمیکند.
استفاده از فرم آزمایشی مرجع
پیش از شروع تیراژ، یک فرم آزمایشی کوتاه برای تعیین دانسیته و افزایش ترام پایه چاپ کنید.
این فرم باید شامل خانههای تنپلات، ترامهای مشخص و اهداف تعادل خاکستری باشد و روی کاغذ واقعی سفارش چاپ شود.
چنین فرمی کمک میکند متغیرهای ماشین از متغیرهای فایل سفارش تفکیک شوند.
اگر فرم آزمایشی مطابق مشخصات چاپ شود، اما خود سفارش نتیجه مطلوب نداشته باشد، باید فایل سفارش یا پلیتها بررسی شوند.
پیشگیری از بازگشت ضایعات آمادهسازی
برای جلوگیری از بازگشت مشکلات، تنها اتکا به انضباط فردی اپراتورها کافی نیست.
چاپخانه باید تغییرات ساختاری ایجاد کند.
ایجاد الگوهای تنظیم مخصوص هر سفارش
برای هر سفارش تکراری، اطلاعات زیر در سیستم کنترل ماشین ذخیره شوند:
ترتیب رنگها
تنظیمات نوردها
دانسیته هدف
مقادیر هدف افزایش ترام
تنظیمات سیستم رطوبتدهی
هدف این است که هر اپراتور در هر شیفت بتواند با بارگذاری الگو، تنظیمات اولیه را در محدودهای با حدود ۱۰ درصد اختلاف نسبت به تنظیمات نهایی آغاز کند.
ثبت و تحلیل ضایعات آمادهسازی
برای هر سفارش اطلاعات زیر ثبت شوند:
تعداد ورق تا اولین چاپ تأییدشده
نام اپراتور
ماشین چاپ
نوع سطح چاپشونده
نوع سفارش
توضیح مشکلات
این اطلاعات باید ماهانه بررسی شوند.
طبق مقاله، طی سه ماه میتوان دو یا سه علت اصلی افزایش ضایعات را شناسایی کرد.
برای هر علت باید یک هدف اصلاحی و یک مسئول مشخص تعیین شود.
نویسنده بیان میکند که اجرای همین روش معمولاً میتواند طی یک سال میزان ضایعات را دو تا سه واحد درصد کاهش دهد.
برنامهریزی سرویس و نگهداری ماشین
سرویسهای دورهای باید بر اجزایی تمرکز کنند که بیشترین تأثیر را بر زمان آمادهسازی دارند؛ از جمله:
وضعیت نوردها، سختی، لعابگرفتگی و عرض نوار تماس
فشار حلقههای تکیهگاه
سختی لاستیک و ارتفاع زیرسازی
همراستایی سیلندرها
زمانبندی عملکرد پنجههای کاغذگیر
ماشینی که از نظر مکانیکی خارج از مشخصات باشد، حتی با وجود روش کاری منظم نیز بهسرعت آماده چاپ نمیشود.
کنترل خطیسازی سیستم CTP
خطیسازی سیستم CTP باید طبق پیشنهاد مقاله هر سه ماه یکبار و پس از هر تغییر در مواد شیمیایی فرایند تولید پلیت کنترل و کالیبره شود.
دستگاه تولید پلیتی که کالیبراسیون مناسبی ندارد، میتواند خطاهای سیستماتیک در مقادیر ترام ایجاد کند.
اپراتور قادر نخواهد بود تمام این خطاها را صرفاً با تنظیمات ماشین چاپ اصلاح کند.
در نتیجه زمان آمادهسازی افزایش پیدا میکند، زیرا اپراتور تلاش میکند با اصلاح دانسیته، نتیجهای به دست آورد که به دلیل مشکل پلیت با پروف مطابقت ندارد.
استانداردسازی چکلیست
چکلیست باید مکتوب باشد، در کنار هر ماشین نصب شود و هنگام تحویل شیفت مورد بررسی قرار گیرد.
این چکلیست باید کاغذ، مرکب، پلیت، لاستیک، نوردها، ترکیب شیمیایی محلول رطوبتدهی و کالیبراسیون تجهیزات اندازهگیری را پوشش دهد.
چکلیستی که اجرای آن کنترل نشود، عملاً کارکرد یک چکلیست واقعی را ندارد.
آموزش اندازهگیری به اپراتورها
تمام اپراتورها باید بتوانند در مرحله آمادهسازی از دانسیتومتر یا اسپکتروفوتومتر استفاده کنند.
قضاوت صرفاً چشمی درباره رنگ میتواند به اصلاحات اشتباه، طولانی شدن آمادهسازی و حتی رد شدن سفارش از طرف مشتری منجر شود.
اپراتوری که مفهوم دانسیته تنپلات، افزایش ترام و تعادل خاکستری را میداند و روش اندازهگیری آنها را میشناسد، تصمیمهای دقیقتری میگیرد.
کنترل شرایط محیط سالن چاپ
طبق مقادیر پیشنهادی مقاله، دمای سالن چاپ باید در محدوده ۲۲ تا ۲۴ درجه سانتیگراد و رطوبت نسبی در محدوده ۵۰ تا ۵۵ درصد ثابت نگه داشته شود.
تغییرات دما بر ویسکوزیته مرکب تأثیر میگذارند.
تغییرات رطوبت نیز میتوانند ابعاد کاغذ و میزان آب مورد نیاز چاپ را تغییر دهند.
هر دو عامل ممکن است زمان آمادهسازی را افزایش دهند.
همدما و همرطوبت کردن کاغذ
طبق توصیه مقاله، کاغذ باید ۲۴ تا ۴۸ ساعت پیش از چاپ در محیط سالن چاپ قرار بگیرد.
کاغذی که دما یا میزان رطوبت آن با شرایط سالن چاپ متفاوت است، رفتار قابل پیشبینی و پایداری نخواهد داشت.
نقاط کنترلی حیاتی در آمادهسازی
در مراحل زیر، انحراف از پروتکل میتواند بیشترین ضایعات را ایجاد کند.
پایداری سیستم رطوبتدهی
پیش از اولین نمونهگیری، دما، pH و هدایت الکتریکی محلول بررسی شوند.
شروع چاپ با محلول سرد یا نامناسب میتواند تعادل آب و مرکب را در ۵۰ تا ۱۰۰ ورق اول ناپایدار کند.
عرض نوار تماس نوردها
عرض نوار تماس باید در محدوده مشخصات سازنده باشد و در هر دو سمت اپراتور و دنده ماشین بررسی شود.
عرض تماس نامساوی باعث انتقال غیریکنواخت مرکب میشود؛ مشکلی که صرفاً با تنظیم کلیدهای مرکب قابل اصلاح نیست.
ارتفاع زیرسازی لاستیک
ارتفاع زیرسازی باید در چند نقطه از عرض سیلندر اندازهگیری و با مشخصات فنی مقایسه شود.
زیرسازی بیش از حد میتواند باعث تغییر شکل ترامها و کاهش عمر لاستیک شود.
زیرسازی کمتر از مقدار لازم نیز ممکن است انتقال ضعیف مرکب و تنپلاتهای غیریکنواخت ایجاد کند.
دقت نصب پلیت
پیش از بستن گیره پلیت، سلامت پانچ رجیستر و موقعیت نصب بررسی شود.
طبق مثال نویسنده، نصب پلیت با خطای ۰٫۱ میلیمتر میتواند خطای رجیستر قابل مشاهدهای ایجاد کند که تنها با تنظیم سیلندر برطرف نمیشود.
بارگذاری پیشتنظیم کلیدهای مرکب
پیش از اولین نمونهگیری باید تنظیمات اولیه کلیدهای مرکب بارگذاری شوند.
نویسنده اشاره میکند که شروع از صفر یا تنظیمات عمومی میتواند ۲۰۰ تا ۴۰۰ ورق به ضایعات آمادهسازی اضافه کند.
اگر اطلاعات CIP3/CIP4 موجود نیست، از آخرین تنظیمات ذخیرهشده برای سفارش مشابه و کاغذ مشابه استفاده کنید.
پوشش تمام نواحی مرکبدهی توسط نوار کنترل
نوار کنترل باید تمام نواحی مرکبدهی را پوشش دهد.
اگر بخشی از عرض ورق فاقد خانه کنترل باشد، اپراتور نمیتواند تغییرات دانسیته آن ناحیه را بهصورت عینی بررسی کند.
نوار کنترل باید در حاشیه انتهایی ورق و خارج از محدوده برش قرار گیرد و حداقل یک خانه تنپلات برای هر ناحیه مرکبدهی داشته باشد.
اندازهگیری سه ورق متوالی
پیش از هر اصلاح، سه ورق متوالی اندازهگیری شوند.
توافق نتایج این سه ورق میتواند وجود یک روند واقعی را تأیید کند.
تغییر یک متغیر در هر مرحله
آب و مرکب را همزمان تغییر ندهید.
ابتدا یک اصلاح انجام دهید، سه ورق چاپ کنید، اندازهگیری کنید و سپس درباره اصلاح بعدی تصمیم بگیرید.
چه مواردی را نباید در مرحله آمادهسازی دنبال کرد؟
بعضی مشکلات شبیه مشکلات آمادهسازی هستند، اما تلاش برای اصلاح آنها در این مرحله فقط زمان و کاغذ بیشتری مصرف میکند.
به دنبال رنگ کاملاً دقیق در اولین ورق نباشید
هدف آمادهسازی، رسیدن به شرایط پایه پایدار و قابل تکرار در محدوده دانسیته هدف است.
انطباق رنگ با پروف فرایند جداگانهای است که پس از رسیدن ماشین به شرایط پایدار انجام میشود.
اپراتورهایی که میخواهند اولین ورق دقیقاً با پروف مطابقت داشته باشد، ممکن است بیش از حد اصلاح کنند و با تغییر تنظیمات در دو جهت، ضایعات بیشتری ایجاد کنند.
مشکلات رجیستر را به مرکب نسبت ندهید
خطاهای رجیستر در آمادهسازی معمولاً به دقت نصب پلیت، موقعیت سیلندر یا تغذیه کاغذ مربوط هستند.
اگر مشکل از مرکب باشد، انتظار میرود بر دانسیته و رنگ تأثیر بگذارد، نه موقعیت فیزیکی تصویر.
پیش از بررسی مرکب، پلیت، پانچ رجیستر و سیلندر را کنترل کنید.
بر اساس یک ورق، تنظیمات را بیش از حد اصلاح نکنید
یک ورق ممکن است به دلیل افزایش لحظهای آب، ورود کج کاغذ یا کاهش موقت تغذیه مرکب، نتیجه غیرعادی داشته باشد.
اصلاح تنظیمات بر اساس چنین ورقی ممکن است مشکل جدیدی ایجاد کند.
سه ورق متوالی چاپ کنید. اگر انحراف در هر سه تکرار شد، آن را بهعنوان یک مشکل واقعی بررسی کنید.
هر سفارش را یک آزمایش جدید در نظر نگیرید
اگر چاپخانه قبلاً سفارش مشابهی را روی کاغذ مشابه چاپ کرده است، تنظیمات موفق قبلی باید نقطه شروع باشند.
شروع تمام سفارشها از صفر باعث میشود ضایعات آمادهسازی بهصورت پایدار کاهش پیدا نکنند.
تغییرات فرایند را با عیوب مواد مصرفی اشتباه نگیرید
وقتی دانسیته در مرحله آمادهسازی تغییر میکند، نخستین واکنش معمولاً مقصر دانستن بچ مرکب است.
اما اگر همان مرکب در ماشین یا شیفت دیگری بدون مشکل چاپ میشود، باید فرایند آمادهسازی را بررسی کرد.
پیش از رد کردن مواد مصرفی، شرایط مکانیکی مرجع و توالی تنظیمات را کنترل کنید.
جمعبندی: آمادهسازی ماشین باید یک فرایند قابل تکرار باشد
ضایعات آمادهسازی صرفاً هزینهای معمول در فعالیت چاپخانه نیست؛ بلکه شاخصی از میزان نظم و کنترل فرایند تولید است.
چاپخانههایی که کمترین ضایعات آمادهسازی را دارند، الزاماً از ماشینهای بهتر، مرکبهای گرانتر یا کاغذهای باکیفیتتر استفاده نمیکنند.
تفاوت اصلی آنها در داشتن یک روش ثابت برای آمادهسازی است؛ روشی که تمام اپراتورها در تمام سفارشها از آن پیروی میکنند.
این چاپخانهها پیش از روشن شدن ماشین، شرایط مکانیکی را بررسی میکنند، سیستم رطوبتدهی را آماده میکنند، کلیدهای مرکب را بر اساس دادهها تنظیم میکنند و از نخستین ورق اندازهگیری را آغاز میکنند.
آنها در هر مرحله تنها یک متغیر را تغییر میدهند و پیش از اصلاح بعدی، سه ورق متوالی را بررسی میکنند.
اطلاعات بهدستآمده بهصورت الگوهای سفارش ذخیره میشوند تا اجرای بعدی همان سفارش از نقطهای نزدیکتر به شرایط مطلوب آغاز شود.
همچنین ضایعات هر سفارش، شیفت و اپراتور ثبت و ماهانه تحلیل میشود.
هیچیک از این اقدامات الزاماً به خرید تجهیزات جدید نیاز ندارند.
آنچه لازم است، تغییر نگاه به آمادهسازی ماشین چاپ است: آمادهسازی نباید فعالیتی متکی بر آزمونوخطا و مهارت فردی باشد، بلکه باید به فرایندی مستند، قابل اندازهگیری و تکرارپذیر تبدیل شود.
واژهنامه تخصصی مقاله
Makeready: مجموعه عملیات آمادهسازی و تنظیم ماشین چاپ پیش از شروع تولید تأییدشده.
Makeready Waste: تعداد ورقها یا میزان مواد مصرفشده در مرحله آمادهسازی که جزو محصول قابل فروش نیستند.
Sheets to First OK: تعداد ورقهای مصرفشده تا رسیدن به نخستین ورق چاپی که کیفیت آن تأیید میشود.
Pre-flight Checklist: فهرست کنترلهایی که پیش از راهاندازی ماشین برای اطمینان از آماده بودن مواد، تجهیزات و تنظیمات انجام میشوند.
Dampening System: سیستم تأمین و انتقال محلول رطوبتدهی به پلیت در چاپ افست.
Fountain Solution: محلول مورد استفاده در سیستم رطوبتدهی چاپ افست که ویژگیهای شیمیایی و فیزیکی آن بر تعادل آب و مرکب تأثیر میگذارد.
Ink-Water Balance: تعادل میان میزان آب و مرکب روی پلیت که برای چاپ پایدار و تمیز ضروری است.
Ink Key: مکانیزم تنظیم موضعی تغذیه مرکب در عرض ماشین چاپ.
Ink Key Preset: تنظیم اولیه کلیدهای مرکب بر اساس دادههای پوشش تصویر یا اطلاعات ذخیرهشده سفارش.
CIP3/CIP4: ابتکارها و استانداردهای تبادل اطلاعات تولید در صنعت چاپ که امکان انتقال داده میان مراحل پیشازچاپ، چاپ و پسازچاپ را فراهم میکنند.
PPF (Print Production Format): قالب اطلاعات تولید چاپ که میتواند دادههای پوشش مرکب و اطلاعات لازم برای پیشتنظیم ماشین را منتقل کند.
Solid Ink Density: مقدار دانسیته نوری اندازهگیریشده در ناحیه تنپلات چاپشده.
Dot Gain: افزایش اندازه ظاهری یا مقدار تون ترام چاپشده نسبت به مقدار اسمی یا مرجع آن.
Gray Balance: تعادل مقادیر رنگهای فرایندی برای ایجاد خاکستری خنثی در شرایط چاپ مشخص.
Registration: میزان انطباق موقعیت تصاویر چاپشده توسط واحدهای مختلف رنگ.
Roller Stripe Width: عرض نوار تماس میان دو نورد یا میان نورد و سطح تماس مرتبط که برای بررسی تنظیم فشار نوردها استفاده میشود.
Blanket Packing: مجموعه لایههای زیرسازی لاستیک سیلندر که ارتفاع و شرایط تماس چاپ را تعیین میکنند.
Bearer Pressure: فشار تماس میان حلقههای تکیهگاه سیلندرهای ماشین چاپ.
Scumming: مرکبگیری ناخواسته نواحی غیرچاپی پلیت در اثر اختلال در شرایط چاپ.
Emulsification: ترکیب شدن آب با مرکب و تشکیل امولسیون که میتواند خواص انتقال و عملکرد مرکب را تغییر دهد.
Color Bar / Control Strip: مجموعه خانههای کنترلی چاپشده برای اندازهگیری و ارزیابی ویژگیهایی مانند دانسیته، ترام و تعادل خاکستری.
Overprint: چاپ یک مرکب روی مرکب دیگر که برای بررسی ویژگیهای رویهمچاپی نیز استفاده میشود.
Ink Holdout: ویژگی سطح چاپشونده در نگهداشتن مرکب نزدیک سطح و محدود کردن نفوذ آن به داخل بستر.
Process Control: مجموعه روشهای اندازهگیری، پایش و اصلاح متغیرها برای حفظ پایداری فرایند چاپ.
CTP (Computer to Plate): فناوری انتقال مستقیم اطلاعات تصویر از فایل دیجیتال به پلیت چاپ.
CTP Linearization: فرایند اندازهگیری و اصلاح پاسخ تونال سیستم تولید پلیت برای دستیابی به مقادیر مورد نظر.
ISO 12647-2: بخشی از مجموعه استانداردهای ISO 12647 مربوط به کنترل فرایند چاپ افست.
GRACoL: مجموعه مشخصات و روشهای مرجع برای کنترل و ارزیابی شرایط چاپ تجاری، بهویژه در آمریکای شمالی.
pH: شاخص بیان میزان اسیدی یا قلیایی بودن محلول.
منبع و نویسنده
عنوان اصلی: Cutting Makeready Waste with Structured Setup Protocols
نویسنده: Carmon Madison
تاریخ انتشار: ۱۰ اکتبر ۲۰۲۶
ترجمه فارسی: تهیهشده برای مجله تخصصی چاپ و بستهبندی PrintMAG.ir
دیدگاهتان را بنویسید