برطرف کردن شکاف در اجرای FIRST؛ چگونه واحدهای پیشازچاپ، کلیشهسازی، چاپ و کنترل کیفیت را برای دستیابی به نتایج تکرارپذیر هماهنگ کنیم؟
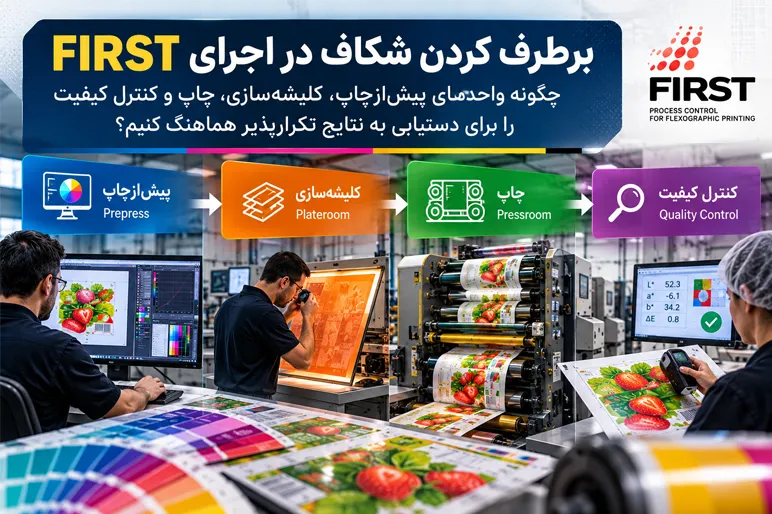
بسیاری از مجموعههای چاپ فلکسو به مشخصات فنی FIRST دسترسی دارند، اما همچنان برای دستیابی به نتایج تکرارپذیر با مشکل مواجهاند. دلیل این وضعیت آن است که الزامات کنترل فرایند در تمام مراحل پیشازچاپ، کلیشهسازی، چاپ و کنترل کیفیت بهصورت یکپارچه اجرا نمیشوند.
این مقاله توضیح میدهد که ارتباط میان این واحدها معمولاً در چه نقاطی دچار مشکل میشود و چگونه میتوان با ایجاد یک سیستم کنترلشده، ثبات و تکرارپذیری را به فرایند تولید بازگرداند.
فهرست مطالب
مقدمه: داشتن استاندارد به معنای اجرای آن نیست
بسیاری از چاپخانههای فلکسو مجموعه مشخصات FIRST را در اختیار دارند. کارکنان خود را برای شرکت در دورههای آموزشی فرستادهاند و بعضی از آنها حتی از نیروهای دارای گواهینامه تخصصی بهره میبرند.
بااینحال، همان مشکلات همیشگی همچنان در ماشین چاپ مشاهده میشوند: زمان طولانی آمادهسازی ماشین، ناپایداری رنگ، اختلاف کیفیت در سفارشهای تکراری، انتقال نامناسب اطلاعات بین واحدها و مقصر دانستن یکدیگر هنگام دستیابینیافتن به نتیجه مورد انتظار.
این فاصله میان دانش فنی و عملکرد واقعی، معمولاً ناشی از کمبود اطلاعات نیست؛ بلکه نتیجه نبود یکپارچگی در فرایند تولید است.
FIRST نمیتواند صرفاً یک مرجع موجود در قفسه کتابخانه یا مدرکی برای اثبات گذراندن دوره آموزشی باشد. این مجموعه مشخصات زمانی مؤثر است که واحدهای پیشازچاپ، کلیشهسازی، چاپ و کنترل کیفیت از زبان مشترکی برای تعریف و کنترل فرایند استفاده کنند و شرایط چاپ یکسانی را در تمام مراحل حفظ کنند.
اگر هر واحد بر اساس اولویتها، اندازهگیریها و تعریف مستقل خود از موفقیت فعالیت کند، واحد چاپ به محلی تبدیل میشود که تمام تغییرپذیریهای ایجادشده در مراحل قبلی، سرانجام در آن آشکار میشوند.
نتیجه چنین وضعیتی قابل پیشبینی است:
واحد پیشازچاپ معتقد است فایل را بهدرستی آماده کرده است. واحد کلیشهسازی اطمینان دارد کلیشهها را درست تولید کرده است. واحد چاپ تصور میکند با ورودیهای ناپایدار مواجه است و واحد کنترل کیفیت اعلام میکند محصول تولیدشده با الزامات تعیینشده مطابقت ندارد.
ممکن است همه این واحدها تا حدی درست بگویند، اما در نهایت این فرایند تولید است که بهدرستی عمل نمیکند.
این مقاله بررسی میکند که اجرای FIRST در چه نقاطی با شکست مواجه میشود و چگونه میتوان این مجموعه مشخصات را به بخشی از فعالیتهای روزمره تولید تبدیل کرد.
۱. نشانههای شکاف در اجرای FIRST
شکاف در اجرای FIRST معمولاً به شکل تغییرپذیریهایی ظاهر میشود که چاپخانه بهمرور زمان به پذیرش آنها عادت کرده است.
یک سفارش در شیفتهای مختلف با نتایج متفاوتی تولید میشود. سفارشهای تکراری بیش از مقدار مورد انتظار به آمادهسازی ماشین نیاز دارند. اپراتورها برای یک سفارش مشخص، بارها اصلاحات مشابهی انجام میدهند، اما علت اصلی مشکل هرگز از فرایند حذف نمیشود.
ممکن است رنگ در شروع چاپ قابل قبول باشد، اما با ادامه تولید تغییر کند. اپراتور برای بازگرداندن رنگ به وضعیت مطلوب، ویسکوزیته، قدرت رنگدهی مرکب یا فشار چاپ را تغییر میدهد. بااینحال، اصلاح انجامشده پایدار نمیماند؛ زیرا شرایط واقعی ورودیهای فرایند بررسی و تأیید نشدهاند.
در بعضی موارد، رنگ در عرض وب چاپی یکنواخت نیست و یک سمت آن نسبت به سمت دیگر رنگ قویتری دارد.
این وضعیت میتواند ناشی از سیستم کنترل انتقال مرکب، آنیلوکس، فشار چاپ، بستر چاپی یا شرایط مکانیکی ماشین باشد. اما مسئله مهمتر این است که چاپخانه روش مشخصی برای تفکیک و شناسایی این علتها ندارد.
ممکن است ماشینهای مختلف یک چاپخانه، یک سفارش یکسان را با نتایج متفاوتی تولید کنند؛ حتی زمانی که در برگه مشخصات سفارش، آنیلوکس، کلیشه، مرکب و بستر چاپی مشابهی ثبت شده است.
چنین اختلافی اغلب بهعنوان ویژگی طبیعی هر ماشین چاپ پذیرفته میشود. درحالیکه ممکن است نشاندهنده استفاده از اطلاعات قدیمی مشخصهیابی ماشین، دادههای نامعتبر آنیلوکس، اطلاعات قدیمی اندازهگیری کلیشه یا نبود شرایط چاپ مشترک باشد.
نشانههای هشداردهنده معمولاً بهآرامی ظاهر میشوند.
زمان آمادهسازی ماشین بهتدریج افزایش پیدا میکند. اپراتورها راهحلهای موقتی کوچکی به روش کار خود اضافه میکنند. کمی فشار بیشتر، مقدار بیشتری قدرت رنگدهی مرکب یا اصلاح مکرر ویسکوزیته به بخشی از روش عادی تولید تبدیل میشود.
بهمرور زمان، چاپخانه خود را به پذیرش ناپایداریهایی عادت میدهد که پیشتر غیرعادی محسوب میشدند.
نشانههای دیگر میتوانند شامل موارد زیر باشند:
چاپ کثیف و تجمع مرکب در بخشهای تصویر
پرشدگی حروف ریز
ضعف چاپ سطوح تخت
نایکنواختی ترامها
ایجاد خطوط ناشی از تیغه داکتر بلید
سایش غیرعادی تیغه داکتر بلید
افزایش مصرف مرکب
تکرار عیوب مختلف در سفارشهای متعدد، بدون مشخص بودن مسئول بررسی آنها
این عیوب ممکن است علتهای مستقیم متفاوتی داشته باشند، اما اغلب از یک ضعف مدیریتی مشترک ناشی میشوند: فرایند تولید تضمین نمیکند که اطلاعات اندازهگیریشده ورودیها بهدرستی بین واحدها منتقل شوند.
۲. چرا این مشکلات ایجاد میشوند؟
اجرای FIRST زمانی دچار مشکل میشود که هر واحد فقط فعالیتهای خودش را کنترل کند و هیچکس مسئول کنترل کل زنجیره تولید نباشد.
ممکن است عملکرد واحد پیشازچاپ بر اساس تعداد فایلهای آمادهشده و نبود خطا ارزیابی شود.
واحد کلیشهسازی بر اساس سرعت تحویل کلیشهها سنجیده شود.
عملکرد واحد چاپ بر اساس سرعت تولید، مقدار ضایعات و زمان آمادهسازی ماشین ارزیابی شود.
واحد کنترل کیفیت نیز بر اساس نتایج بازرسی و شکایتهای مشتریان سنجیده شود.
این شاخصها بهخودیخود اشتباه نیستند، اما هیچکدام ثابت نمیکنند که شرایط چاپ در کل فرایند تولید تحت کنترل قرار دارد.
یک چاپخانه میتواند در تمام واحدها کارکنان توانمندی داشته باشد، اما همچنان از یک سیستم تولید ضعیف استفاده کند.
برای مثال، واحد پیشازچاپ ممکن است فایل را بر اساس منحنیهایی آماده کند که صحت آنها برای شرایط فعلی ماشین تأیید نشده است.
واحد کلیشهسازی ممکن است کلیشه را بدون ارائه مقادیر اندازهگیریشده تولید کند.
واحد چاپ ممکن است کلیشه را نصب و تولید را شروع کند، بدون اینکه بداند شرایط واقعی ورودیها با شرایط مورد انتظار مطابقت دارند یا خیر.
در نهایت، واحد کنترل کیفیت محصول نهایی را اندازهگیری میکند و زمانی عدم انطباق را گزارش میدهد که هزینه تولید نامناسب قبلاً ایجاد شده است.
در چنین زنجیرهای، لازم نیست هیچیک از واحدها الزاماً سهلانگاری کرده باشند تا نتیجه نهایی نامطلوب باشد.
تفاوت زبان اندازهگیری در واحدهای مختلف
مشکل دوم، تفاوت زبان فنی و شاخصهای اندازهگیری است.
واحد پیشازچاپ با منحنیها، ترامگذاری، تفکیک رنگ و مقادیر دیجیتال سروکار دارد.
واحد کلیشهسازی بر نوردهی، عمق برجستگی، شکلگیری نقاط ترام، وضعیت سطح کلیشه و آمادگی آن برای نصب تمرکز میکند.
واحد چاپ با ضخامت لایه مرکب، ویسکوزیته، مقدار pH در موارد مرتبط، فشار چاپ، دانسیته، ارزش تونال و رفتار بستر چاپی کار میکند.
واحد کنترل کیفیت نیز با تلورانسهای محصول نهایی، انتظارات مشتری، اختلاف رنگ ΔE، حدود مجاز عیوب و خطر شکایت مشتری سروکار دارد.
اگر این اندازهگیریها به یکدیگر متصل نباشند، دادهها در محدوده هر واحد باقی میمانند و به کنترل کل فرایند کمک نمیکنند.
آنیلوکس؛ نمونهای از اهمیت دادههای واقعی
آنیلوکس یکی از نمونههای مهم این مسئله است؛ زیرا تأثیر زیادی بر حجم مرکب منتقلشده به کلیشه دارد.
اگر آنیلوکس فقط بر اساس مشخصات حکشده روی آن انتخاب شود و مدت زیادی از آخرین اندازهگیری آن گذشته باشد، اپراتور ممکن است در تلاش برای دستیابی به شرایط چاپی باشد که دیگر وجود ندارند.
ممکن است ظاهر آنیلوکس قابل قبول باشد، اما به دلیل گرفتگی سلولها، سایش یا سابقه نامناسب شستوشو، حجم مرکب کمتری نسبت به مقدار مورد انتظار منتقل کند.
در چنین شرایطی، اپراتور ممکن است برای رسیدن به دانسیته هدف، قدرت رنگدهی مرکب، ویسکوزیته یا فشار چاپ را تغییر دهد.
این اقدامات ممکن است بهبود موقتی ایجاد کنند، اما شرایط کنترلشده اولیه را بازنمیگردانند.
اطلاعات کلیشه نیز به همان اندازه اهمیت دارند
اگر عمق برجستگی کلیشه، ارزش تونال نقاط کلیدی، شرایط نوردهی یا نوع چسب نصب کلیشه مستند نشده باشند، واحد چاپ مجبور میشود رفتار کلیشه را هنگام آمادهسازی ماشین شناسایی کند.
در نتیجه، آمادهسازی ماشین به فرایندی برای بررسی و کشف مشکلات تبدیل میشود.
FIRST باید با انتقال اطلاعات تأییدشده پیش از رسیدن سفارش به ماشین چاپ، این عدم قطعیت را کاهش دهد.
مدیران اغلب اهمیت این موضوع را دستکم میگیرند.
آموزش کارکنان درباره FIRST مفید است، اما آموزش بهتنهایی فرایند را تغییر نمیدهد.
FIRST باید روش آمادهسازی سفارش، اندازهگیری، تأیید برای ورود به مرحله بعد، اجرای چاپ، بررسی نتایج و انجام اصلاحات را تغییر دهد.
بدون چنین ساختاری، FIRST صرفاً یک گواهینامه باقی میماند، نه یک روش عملیاتی روزانه.
۳. چگونه شکاف اجرای FIRST را شناسایی کنیم؟
زمانی میتوان به وجود شکاف در اجرای FIRST مشکوک شد که مشکلات مشابه، با وجود دانش فنی کارکنان، مرتب تکرار شوند.
واضحترین نشانه، تکرار مشکلات است.
اگر سفارشهای تکراری در هر نوبت چاپ با همان دشواریهای آمادهسازی ماشین مواجه میشوند، یعنی فرایند تولید نتوانسته از تجربیات قبلی خود یاد بگیرد.
نشانه دیگر، نامشخص بودن شرایط ورودیهاست.
اگر اپراتور پیش از شروع آمادهسازی ماشین نتواند اطلاعات فعلی حجم آنیلوکس، نتایج اندازهگیری کلیشه، مشخصات چسب نصب، شرایط چاپ هدف و یادداشتهای تولید قبلی را مشاهده کند، تولید از یک وضعیت کنترلشده آغاز نمیشود.
در چنین شرایطی، نقطه شروع تولید بر حافظه اپراتور و اصلاحات حین کار متکی است.
اطلاعات در کدام نقطه متوقف میشوند؟
باید دقیقاً بررسی کرد که جریان اطلاعات در کجا قطع میشود.
ممکن است واحد پیشازچاپ نداند منحنیهای فعلی همچنان با شرایط واقعی ماشین مطابقت دارند یا خیر.
واحد کلیشهسازی ممکن است نداند آیا نتایج اندازهگیری کلیشه در اختیار واحد چاپ قرار میگیرند یا خیر.
واحد چاپ ممکن است نداند آیا نتایج کنترل کیفیت، فراتر از بررسی شکایت مشتری، بهصورت روندهای آماری تحلیل میشوند یا خیر.
واحد کنترل کیفیت نیز ممکن است هنگام مشاهده یک عیب، نداند کدام شرایط در مراحل قبلی تغییر کرده است.
این موارد صرفاً مشکلات ارتباطی نیستند؛ بلکه نشاندهنده ضعف در کنترل فرایند هستند.
ترتیب پیشنهادی بررسی فنی
بررسی عملی باید پیش از تغییر مرکب یا فشار چاپ آغاز شود.
ابتدا باید تأیید شود که آنیلوکس صحیح نصب شده و وضعیت فعلی آن مشخص است.
سپس باید بررسی شود که کلیشه پیش از نصب اندازهگیری شده و چسب نصب با نوع تصویر مطابقت دارد.
تماس تیغه داکتر بلید، وضعیت محفظه مرکب، گردش مرکب، فیلتراسیون و روش اندازهگیری ویسکوزیته نیز باید کنترل شوند.
باید تأیید شود که ماشین با فشار چاپ مناسب کار میکند و مشخص شود آیا عیب با تغییر سرعت چاپ تغییر میکند یا خیر.
در نهایت، نتایج دانسیته، ارزش تونال، تعادل خاکستری در موارد مرتبط و ΔE باید بر اساس شرایط چاپ توافقشده ارزیابی شوند، نه بر اساس نظر شخصی افراد.
اگر پاسخ این پرسشها مشخص نباشد، شکاف اجرای FIRST همچنان وجود دارد.
موضوع این نیست که کارکنان از نظر تئوری FIRST را میشناسند یا خیر؛ مسئله این است که آیا FIRST در زمان تولید واقعاً بر فرایند حاکم است یا نه.
۴. بررسی اولیه هنگام بروز مشکل چاپ
هنگام مشاهده یک مشکل چاپی، نخستین پرسش باید این باشد که آیا سفارش با ورودیهای بررسی و تأییدشده در حال تولید است یا خیر.
در بسیاری از چاپخانهها، نخستین واکنش تغییر متغیری است که دسترسی به آن سادهتر است.
مرکب تغییر داده میشود، چون اثر آن بهراحتی دیده میشود.
فشار چاپ افزایش پیدا میکند، چون پوشش مرکب ضعیف به نظر میرسد.
ویسکوزیته تغییر داده میشود، چون اندازهگیری آن ساده است.
این اصلاحات در بعضی شرایط ممکن است صحیح باشند، اما نباید جایگزین بررسی ورودیهای فرایند شوند.
۴.۱. بررسی آنیلوکس
بررسی را از آنیلوکس، بهعنوان یکی از مهمترین نقاط کنترل انتقال مرکب، آغاز کنید.
تأیید کنید که آنیلوکس نصبشده با مشخصات سفارش مطابقت دارد و وضعیت فعلی آن مشخص است.
اگر چاپخانه روشی برای بررسی حجم آنیلوکس دارد، باید از آن استفاده شود.
اگر چنین روشی وجود ندارد، این موضوع باید بهعنوان یک ضعف سیستم ثبت شود.
بازرسی چشمی بهتنهایی نمیتواند ثابت کند که آنیلوکس حجم مورد نظر مرکب را منتقل میکند.
۴.۲. بررسی وضعیت کلیشه
در مرحله بعد، وضعیت کلیشه بررسی شود.
واحد چاپ باید بداند که آیا کلیشه پیش از نصب اندازهگیری شده است یا خیر.
عمق برجستگی، بازتولید نقاط ترام در ارزشهای تونال کلیدی، وضعیت سطح کلیشه و انتخاب چسب نصب، همگی بر نتیجه چاپ تأثیر میگذارند.
اگر کلیشه بدون سوابق اندازهگیری به ماشین برسد، اپراتور مجبور میشود به پرسشهایی پاسخ دهد که باید پیش از رسیدن کلیشه به چاپ مشخص میشدند.
۴.۳. بررسی سیستم کنترل انتقال مرکب
تماس تیغه داکتر بلید باید در تمام عرض وب یکنواخت باشد.
فشار محفظه مرکب باید پایدار باشد.
گردش مرکب باید بهدرستی انجام شود و سیستم فیلتراسیون عملکرد مناسبی داشته باشد.
ویسکوزیته باید با روشی ثابت و در فواصل زمانی مشخص اندازهگیری شود، نه بر اساس احساس و تجربه شخصی اپراتور.
اگر عیب در عرض وب تغییر میکند، پیش از آنکه مرکب مقصر شناخته شود، باید تماس تیغه، همراستایی محفظه مرکب، وضعیت آنیلوکس و یکنواختی فشار چاپ با دقت بررسی شوند.
۴.۴. بررسی فشار چاپ
فشار چاپ مناسب باید انتقال مرکب را بدون لهشدگی تصویر امکانپذیر کند.
افزایش فشار برای جبران ضعف پوشش مرکب میتواند باعث افزایش ترام، ایجاد ارتعاش یا پرش، آسیب به کلیشه و پنهان ماندن علت اصلی مشکل شود.
اگر کاهش فشار چاپ باعث بهبود عیب شود، فشار بیشازحد بخشی از مشکل بوده است.
۴.۵. بررسی تأثیر سرعت چاپ
هنگام مشاهده نوارهای تکراری، آثار شبیه پرش یا عیوب تناوبی، باید واکنش عیب به تغییر سرعت بررسی شود.
عیبی که در یک سرعت تشدید میشود و با افزایش یا کاهش سرعت بهبود پیدا میکند، ممکن است ناشی از پرش، تشدید ارتعاش، انتخاب چسب نصب، وضعیت اسلیو، وضعیت سیلندر یا میزان فشار چاپ باشد.
نباید پیش از بررسی واکنش عیب به تغییر سرعت، تمام نوارهای تکراری را به چرخدندهها نسبت داد.
۴.۶. بررسی اهداف اندازهگیری
دانسیته بهتنهایی نمیتواند تمام شرایط چاپ را تعریف کند.
دانسیته، ارزش تونال، تعادل خاکستری در موارد مرتبط و اختلاف رنگ ΔE باید در ارتباط با استاندارد توافقشده، الزامات مشتری و اطلاعات مشخصهیابی فعلی ماشین تفسیر شوند.
اگر هدف اندازهگیری بهروشنی تعریف نشده باشد، ممکن است کارکنان برای رسیدن به برداشتهای متفاوتی از چاپ قابل قبول، تنظیمات مختلفی انجام دهند.
۵. دلایل متداول بروز مشکلات
رایجترین علت، برخورد با FIRST بهعنوان یک منبع اطلاعاتی بهجای یک سیستم کنترل تولید است.
در چنین وضعیتی، چاپخانه ممکن است مفاهیم صحیح را بشناسد، اما در نقاط انتقال سفارش بین واحدها نتواند آنها را اجرا کند.
۵.۱. تغییر وضعیت آنیلوکس
وضعیت آنیلوکس یکی از عوامل مهم است؛ زیرا تغییرات آن معمولاً تدریجی هستند و تا زمانی که اختلاف کیفیت چاپ آشکار نشود، ممکن است مورد توجه قرار نگیرند.
آنیلوکسی که دیگر حجم مورد انتظار مرکب را منتقل نمیکند، میتواند باعث شود یک مرکب مناسب ضعیف به نظر برسد، عملکرد یک کلیشه سالم زیر سؤال برود و یک ماشین پایدار، ناپایدار جلوه کند.
خطر فقط کاهش حجم انتقال مرکب نیست؛ بلکه اصلاحات اشتباهی است که در ادامه انجام میشوند.
اپراتورها ممکن است قدرت رنگدهی مرکب را افزایش دهند، ویسکوزیته را بالا ببرند یا فشار چاپ را بیشتر کنند.
این اقدامات میتوانند باعث چاپ کثیف، افزایش بیشازحد ترام، گرفتگی نقاط، پرش یا تغییر رنگ نسبت به هدف مورد انتظار مشتری شوند.
۵.۲. کلیشههای اندازهگیرینشده
کلیشههایی که پیش از تحویل اندازهگیری نشدهاند، یکی دیگر از علتهای متداول مشکلات هستند.
اگر عمق برجستگی، بازتولید نقاط ترام و وضعیت سطح کلیشه پیش از تأیید نهایی بررسی نشوند، واحد چاپ با شرایط نامشخصی مواجه خواهد شد.
منحنیهای پیشازچاپ بر اساس شرایط مشخصی از کلیشه و ماشین چاپ طراحی میشوند.
اگر کلیشه با آن فرضیات مطابقت نداشته باشد، اپراتور مجبور میشود اختلافی را اصلاح کند که اصولاً نباید به مرحله چاپ میرسید.
۵.۳. انتخاب نامناسب چسب نصب کلیشه
انتخاب چسب نصب نیز اهمیت دارد.
استفاده از یک نوع چسب برای تمام سفارشها ممکن است مدیریت موجودی را ساده کند، اما در شرایطی که نوع تصویر به رفتار متفاوتی نیاز دارد، میتواند باعث انتقال نامناسب مرکب یا ایجاد پرش شود.
سطوح تخت وسیع، ترامهای ظریف، گرادیانها و تصاویر چندرنگ فرایندی، الزاماً با شرایط نصب یکسان بهترین نتیجه را ایجاد نمیکنند.
۵.۴. استفاده از دادههای قدیمی مشخصهیابی ماشین
اطلاعات قدیمی مشخصهیابی ماشین میتوانند باعث تغییر تدریجی و پنهان شرایط چاپ شوند.
مشخصهیابی ماشین یک داده دائمی و تغییرناپذیر نیست.
تعمیر و نگهداری ماشین، تعویض آنیلوکس، تغییر مرکب، تغییر بستر چاپی، وضعیت اسلیو و روشهای عملیاتی میتوانند شرایط چاپ را تغییر دهند.
اگر منحنیهای پیشازچاپ بر اساس دادههای قدیمی ساخته شوند، ممکن است فایلها از نظر فنی برای شرایط چاپی صحیح باشند که چاپخانه دیگر با آن شرایط کار نمیکند.
۵.۵. ضعف در انتقال اطلاعات
مشکلات انتقال اطلاعات، تمام علتهای قبلی را به یکدیگر مرتبط میکنند.
فرضیات واحد پیشازچاپ همیشه به کلیشهسازی منتقل نمیشوند.
نتایج اندازهگیری کلیشه همیشه در اختیار واحد چاپ قرار نمیگیرند.
اطلاعات تولید واحد چاپ همیشه به شکلی که امکان تحلیل علت ریشهای را فراهم کند، به کنترل کیفیت منتقل نمیشوند.
نتایج کنترل کیفیت نیز همیشه به واحدهای پیشازچاپ و کلیشهسازی بازنمیگردند.
وقتی این چرخه بازخورد قطع شود، هر واحد بیشتر تلاش میکند، اما کل مجموعه کمتر یاد میگیرد.
۵.۶. روشهای نامناسب شستوشوی آنیلوکس
روشهای شستوشو نیز میتوانند اجرای FIRST را تضعیف کنند.
شستوشوی آنیلوکس صرفاً یک فعالیت نظافتی نیست؛ بلکه بخشی از کنترل فرایند است.
مرکب مرطوب آسانتر از مرکب خشکشده پاک میشود و مواد شیمیایی شستوشو باید با سیستم مرکب سازگار باشند.
اگر شستوشو بدون برنامه زمانی، روش مشخص و بررسی نتیجه، به تشخیص شخصی اپراتور واگذار شود، وضعیت آنیلوکس به یکی دیگر از متغیرهای کنترلنشده تبدیل خواهد شد.
۶. اقدامات اصلاحی برای برطرف کردن شکاف اجرای FIRST
برطرف کردن شکاف اجرای FIRST به ساختار مشخص نیاز دارد.
چاپخانه باید فرایندی عملیاتی بر اساس FIRST ایجاد کند که در آن مشخص باشد هر واحد چه مواردی را باید اندازهگیری کند، چه اطلاعاتی باید به مرحله بعد منتقل شوند و در صورت خروج شرایط از محدوده تلورانس، چه اقدامی لازم است.
۶.۱. تشکیل تیم مشترک FIRST
نخست باید تیمی متشکل از نمایندگان پیشازچاپ، کلیشهسازی، چاپ و کنترل کیفیت تشکیل شود.
این تیم نباید صرفاً یک کمیته تشریفاتی باشد.
مسئولیت تعیین الزامات انتقال اطلاعات، ثبت سوابق اندازهگیری، برنامههای بازبینی و پیگیری اقدامات اصلاحی باید بر عهده این تیم قرار گیرد.
هدف این است که FIRST در فعالیتهای واقعی تولید قابل مشاهده باشد، نه فقط در سوابق آموزشی کارکنان.
۶.۲. تدوین روشهای اجرایی برای هر واحد
هر واحد باید روش اجرایی مشخصی داشته باشد که به شرایط چاپ مشترک مرتبط باشد.
واحد پیشازچاپ باید مشخص کند منحنیها، روش ترامگذاری، پروفایلها و تنظیمات سفارش چگونه انتخاب و مستند میشوند.
واحد کلیشهسازی باید تعیین کند کدام مشخصات کلیشه پیش از تحویل اندازهگیری میشوند و این اطلاعات چگونه همراه سفارش منتقل خواهند شد.
واحد چاپ باید روش بررسی تنظیمات اولیه، دفعات اندازهگیری، کنترل حین تولید و قواعد ارجاع مشکلات را مشخص کند.
واحد کنترل کیفیت نیز باید تعیین کند نتایج چگونه به فرایند تولید بازگردانده میشوند، نه اینکه فقط بهعنوان اطلاعات بازرسی ذخیره شوند.
۶.۳. بهروزرسانی مشخصهیابی ماشین چاپ
اطلاعات مشخصهیابی باید بهاندازه کافی بهروز باشند تا بتوانند تولید واقعی را هدایت کنند.
برای شرایط اصلی و پرتکرار ترکیب ماشین چاپ، مرکب، بستر چاپی، کلیشه و آنیلوکس باید مشخصهیابی انجام شود.
این دادهها باید مبنای ساخت منحنیها و تعیین نتایج مورد انتظار قرار گیرند.
پس از تعمیرات اساسی، تغییرات مهم مواد مصرفی، تغییر معنادار بستر چاپی یا زمانی که روند دادهها نشان میدهد رفتار ماشین دیگر با مشخصهیابی قبلی مطابقت ندارد، باید مشخصهیابی مجدد انجام شود.
۶.۴. ایجاد برنامه ممیزی آنیلوکس
برای آنیلوکسها باید برنامه ممیزی مشخصی ایجاد شود.
اطلاعات هر آنیلوکس مهم باید شامل شناسه، مشخصات فنی، وضعیت فعلی اندازهگیریشده در صورت دسترسی، سابقه شستوشو و سوابق استفاده در سفارشها باشد.
آنیلوکسهایی که عملکرد آنها کاهش یافته است باید شستوشو و بررسی شوند و اگر نتوانند شرایط چاپ مورد نیاز را تأمین کنند، از سفارشهای حساس کنار گذاشته شوند.
هدف تولید کاغذبازی نیست؛ هدف این است که اپراتور مجبور نباشد مشکلات آنیلوکس را هنگام تولید واقعی کشف کند.
۶.۵. استانداردسازی انتقال اطلاعات از پیشازچاپ به کلیشهسازی
واحد کلیشهسازی باید فایل صحیح، منحنی مناسب، مشخصات ترامگذاری، نوع کلیشه، الزامات نوردهی و یادداشتهای کنترلی سفارش را دریافت کند.
این اطلاعات نباید فقط به حافظه افراد یا توضیحات شفاهی وابسته باشند.
۶.۶. استانداردسازی انتقال اطلاعات از کلیشهسازی به چاپ
واحد چاپ نیز باید نتایج اندازهگیری کلیشه، نوع چسب نصب، انحرافات شناختهشده، مشخصات آنیلوکس مورد نیاز، شرایط چاپ هدف و الزامات اندازهگیری را دریافت کند.
۶.۷. بازبینی منظم اطلاعات کیفیت
بازبینی کیفیت باید در فواصل زمانی مشخص انجام شود.
دادههای کنترل کیفیت، روندهای دانسیته و ارزش تونال در واحد چاپ، سوابق اندازهگیری کلیشه، نتایج ممیزی آنیلوکس و بازخورد مشتریان باید در کنار یکدیگر بررسی شوند.
عیبی که در یک واحد بهصورت مستقل و اتفاقی به نظر میرسد، ممکن است با مشاهده دادههای کل فرایند، علت مشخصی پیدا کند.
۶.۸. تغییر فرهنگ بررسی مشکلات
فرهنگ سازمانی نیز باید تغییر کند.
پرسیدن اینکه «چه کسی باعث این مشکل شد؟» معمولاً به پاسخهای محافظهکارانه و گزارش دیرهنگام مشکلات منجر میشود.
اما پرسیدن اینکه «چه چیزی باعث شد این مشکل تا مرحله چاپ یا مشتری پیش برود؟» زمینه اصلاح فرایند را فراهم میکند.
FIRST به رویکرد دوم نیاز دارد.
۷. اصلاح روشهای عملیاتی در واحد چاپ
برای اپراتور چاپ، تغییر اصلی این است که ورودیهای نامشخص دیگر بهعنوان بخشی طبیعی از آمادهسازی ماشین پذیرفته نشوند.
پیش از شروع تولید، باید آنیلوکس، کلیشه، چسب نصب، مرکب، بستر چاپی و شرایط اندازهگیری هدف تأیید شوند.
اگر وضعیت یکی از این موارد نامشخص باشد، فرایند حتی پیش از اولین انتقال مرکب دارای شکاف کنترلی است.
فشار چاپ را جایگزین بررسی علت اصلی نکنید
هنگام آمادهسازی ماشین، تا زمانی که آنیلوکس، سیستم کنترل انتقال مرکب، کلیشه و بستر چاپی بررسی نشدهاند، نباید از افزایش فشار چاپ برای جبران ضعف انتقال مرکب استفاده کرد.
افزایش فشار ممکن است موقتاً پوشش مرکب را بهبود دهد، اما میتواند باعث افزایش ترام، چاپ کثیف، کاهش عمر کلیشه و تشدید پرش شود.
هنگام تغییر رنگ، فقط مرکب را مقصر ندانید
اگر رنگ در طول تولید تغییر میکند، نباید فرض کرد که نخستین عامل تغییر، مرکب است.
ویسکوزیته باید با روش مشخص اندازهگیری شود.
تأثیر دما در موارد مرتبط باید بررسی شود.
سیستم کنترل انتقال مرکب، آلودگی احتمالی آنیلوکس و تغییر رفتار بستر چاپی نیز باید کنترل شوند.
ممکن است اصلاح مرکب ضروری باشد، اما این تصمیم باید بر اساس شواهد گرفته شود، نه عادت اپراتور.
وضعیت داکتر بلید را در برنامه آمادهسازی قرار دهید
تماس غیریکنواخت تیغه داکتر بلید میتواند باعث اختلاف رنگ در عرض وب، ایجاد رگه و خطوط چاپی و ناپایداری انتقال مرکب شود.
اگر سایش تیغه غیرعادی است، نباید آن را فقط مشکلی مربوط به یک قطعه مصرفی دانست.
همراستایی محفظه مرکب، فشار، وضعیت آنیلوکس و احتمال آلودگی باید بررسی شوند.
از واکنش عیب به سرعت چاپ استفاده کنید
اگر شدت یک عیب با تغییر سرعت تغییر میکند، این اطلاعات باید در عیبیابی استفاده شوند.
واکنش عیب به سرعت میتواند به تفکیک مشکلات ناشی از پرش و ارتعاش از عیوب مکانیکی ثابت کمک کند.
این بررسی مانع آن میشود که اپراتور بیدلیل به دنبال مشکلات چرخدنده، کلیشه یا مرکب باشد؛ درحالیکه علت واقعی، برهمکنش سرعت، فشار چاپ، چسب نصب، وضعیت اسلیو یا سیلندر و چیدمان تصویر است.
اپراتور همچنین باید در صورت نبود اطلاعات کلیشه یا آنیلوکس، موضوع را پیگیری کند.
این رفتار به معنای ایجاد مشکل در تولید نیست؛ بلکه اقدامی برای حفاظت از فرایند است.
یک چاپ کنترلشده به ورودیهای مشخص و شناختهشده نیاز دارد.
۸. پیشگیری از تکرار مشکلات
پیشگیری به این معناست که FIRST به مسیر عادی و همیشگی تولید تبدیل شود.
چاپخانه نباید برای حفظ ثبات فرایند به بهترین اپراتور، باتجربهترین مسئول کلیشهسازی یا دقیقترین کارشناس کنترل کیفیت وابسته باشد.
خود فرایند باید تضمین کند که اطلاعات صحیح به مرحله بعد منتقل میشوند.
برنامهریزی برای شستوشو و بررسی آنیلوکس
شستوشو و بررسی آنیلوکس باید طبق برنامه انجام شود.
روش شستوشو باید با سیستم مرکب و وضعیت آنیلوکس مطابقت داشته باشد.
نباید منتظر افت کیفیت چاپ ماند تا یک آنیلوکس مهم بررسی شود.
آنیلوکسهای با تعداد خطوط بالا و سفارشهای تکراری با ارزش زیاد، به کنترل دقیقتری نیاز دارند؛ زیرا تغییرات کوچک در انتقال مرکب میتوانند تغییرات قابل مشاهدهای در رنگ و ارزش تونال ایجاد کنند.
اندازهگیری کلیشه را به شرط تحویل تبدیل کنید
مجموعه کلیشهها نباید با وضعیت نامشخص به واحد چاپ تحویل داده شود.
اطلاعات عمق برجستگی، ارزشهای تونال کلیدی، وضعیت کلیشه و مشخصات نصب باید پیش از آغاز آمادهسازی ماشین در دسترس اپراتور باشند.
اطلاعات مشخصهیابی را بهروز نگه دارید
اگر وضعیت ماشین تغییر کرده، مجموعه مرکبها عوض شده، بستر چاپی تغییر کرده یا موجودی آنیلوکسها دستخوش تغییر شده است، منحنیهای پیشازچاپ ممکن است دیگر نماینده شرایط واقعی فرایند نباشند.
مشخصهیابیهای قدیمی میتوانند اطمینان کاذب ایجاد کنند.
چرخه بازخورد تولید را کامل کنید
اطلاعات واحد چاپ نباید فقط در کنار کنسول ماشین باقی بمانند.
دادههای کنترل کیفیت نباید صرفاً در گزارشها ذخیره شوند.
اطلاعات کلیشهسازی نیز نباید در همان واحد باقی بمانند.
واحد پیشازچاپ باید بداند چه زمانی روند تولید از شرایطی که فایلها بر اساس آن آماده شدهاند فاصله میگیرد.
چاپخانه به دیدگاهی مشترک از رفتار کل فرایند نیاز دارد.
مسئولیت مشترک مدیران و واحدها
مدیریت باید از این ساختار با تعیین مسئولیتهای مشخص حمایت کند.
اگر اهداف واحدها فقط سرعت عملکرد داخلی را تشویق کنند، سیستم بهتدریج از شرایط کنترلشده فاصله خواهد گرفت.
واحد پیشازچاپ میتواند فایلها را سریعتر آماده کند.
واحد کلیشهسازی میتواند کلیشهها را سریعتر تحویل دهد.
واحد چاپ میتواند سریعتر تولید کند.
واحد کنترل کیفیت میتواند بازرسیها را سریعتر انجام دهد.
اما هیچیک از این موارد ثابت نمیکنند که چاپخانه بر اساس شرایط چاپ کنترلشده فعالیت میکند.
FIRST به مسئولیتپذیری مشترک در نقاط انتقال کار بین واحدها نیاز دارد.
۹. نقاط کنترل کلیدی برای ارزیابی اجرای FIRST
از پرسشهای زیر استفاده کنید تا مشخص شود FIRST واقعاً در تولید اجرا میشود یا فقط در سوابق آموزشی کارکنان وجود دارد.
آیا وضعیت فعلی تمام آنیلوکسهای مهم را میدانیم یا فقط به مشخصات حکشده روی آنها اتکا میکنیم؟
آیا منحنیهای پیشازچاپ بر اساس اطلاعات بهروز مشخصهیابی ماشین ساخته شدهاند؟
آیا واحد کلیشهسازی پیش از تحویل، کلیشهها را اندازهگیری میکند؟
آیا مستندات کلیشه همراه سفارش به واحد چاپ منتقل میشوند؟
آیا واحد چاپ پیش از آمادهسازی ماشین، شرایط چاپ هدف را میشناسد؟
آیا نتایج دانسیته، ارزش تونال و ΔE بر اساس تلورانسهای توافقشده بررسی میشوند؟
آیا اطلاعات کنترل کیفیت به واحدهای چاپ، کلیشهسازی و پیشازچاپ بازگردانده میشوند؟
آیا شستوشو و بررسی آنیلوکس بهعنوان بخشی از کنترل فرایند در نظر گرفته میشود؟
آیا عیوب تکراری با مشارکت واحدهای مختلف بررسی میشوند؟
آیا اهداف واحدها از کنترل فرایند حمایت میکنند یا سرعت عملکرد داخلی را به قیمت کاهش تکرارپذیری تشویق میکنند؟
آیا مدیریت، تمام واحدها را در قبال حفظ شرایط چاپ مشترک مسئول میداند؟
۱۰. به دنبال اصلاح متغیر اشتباه نباشید
ابتدا به سراغ مرکب نروید
مرکب قابل مشاهده و قابل تنظیم است و به همین دلیل بهراحتی مقصر شناخته میشود.
اما ممکن است رفتار مرکب صرفاً نتیجه تغییر یک عامل کنترلنشده دیگر باشد.
پیش از تغییر فرمولاسیون مرکب، آنیلوکس، سیستم کنترل انتقال مرکب، کلیشه، فشار چاپ، بستر چاپی و هدف اندازهگیری را بررسی کنید.
تمیز بودن ظاهری آنیلوکس را کافی ندانید
بازرسی چشمی ارزشمند است، اما حجم واقعی انتقال مرکب را اثبات نمیکند.
اگر وضعیت آنیلوکس برای سفارش اهمیت دارد، باید بررسی و تأیید شود.
پیش از بررسی آنیلوکس، کلیشه را مقصر ضعف دانسیته ندانید
یک کلیشه سالم نمیتواند ضخامت مناسب لایه مرکب را ایجاد کند، اگر سیستم انتقال مرکب نتواند شرایط هدف را تأمین کند.
هر نوار تکراری را به چرخدنده نسبت ندهید
پرش و ارتعاش میتوانند عیوبی شبیه مشکلات مکانیکی ایجاد کنند.
تغییر سرعت، بررسی فشار چاپ، انتخاب چسب نصب و کنترل وضعیت اسلیو یا سیلندر میتوانند به تفکیک علتها کمک کنند.
بدون شناسایی علت، فشار چاپ را افزایش ندهید
افزایش فشار برای جبران ضعف پوشش مرکب، بدون مشخص بودن علت آن، میتواند باعث افزایش ترام، چاپ کثیف، پرش، سایش کلیشه و تغییر رنگ شود.
انتظار نداشته باشید کنترل کیفیت مشکلات مراحل قبلی را اصلاح کند
واحد کنترل کیفیت میتواند انطباق را تأیید کند، محصول را رد کند، گزارش تهیه کند و روند نتایج را بررسی کند.
اما نمیتواند جایگزین انتقال کنترلشده اطلاعات بین پیشازچاپ، کلیشهسازی و چاپ شود.
FIRST را فقط یک گواهینامه در نظر نگیرید
آموزش اهمیت دارد، اما ماشین چاپ تنها زمانی از FIRST بهرهمند میشود که اجرای آن رفتار روزمره تولید را تغییر دهد.
۱۱. جمعبندی: پیام اصلی برای واحد چاپ
اجرای FIRST زمانی شکست میخورد که چاپخانه مجموعه مشخصات را در اختیار داشته باشد، اما فرایند تولید را بر اساس آن اداره نکند.
واحد چاپ معمولاً نخستین جایی است که نتیجه این شکست را مشاهده میکند؛ زیرا تصمیمهای گرفتهشده در مراحل قبلی، در این مرحله به محصول چاپی تبدیل میشوند.
اما واحد چاپ بهندرت تنها منشأ مشکل است.
فرضیات پیشازچاپ، وضعیت کلیشه، وضعیت آنیلوکس، انتخاب چسب نصب، پایداری سیستم کنترل انتقال مرکب، رفتار بستر چاپی و بازخورد کنترل کیفیت، همگی بر تکرارپذیری سفارش تأثیر میگذارند.
راهحل شامل ورودیهای اندازهگیریشده، انتقال مستند اطلاعات، مشخصهیابیهای بهروز، بررسی وضعیت واقعی آنیلوکس، ثبت دادههای کلیشه، شستوشوی منظم و بازبینی مشترک بین واحدهاست.
هر واحد باید بداند چه عواملی را کنترل میکند و چه اطلاعاتی را موظف است به واحد بعدی تحویل دهد.
در اختیار داشتن FIRST کافی نیست. اجرای واقعی FIRST یعنی شرایط چاپ در تمام مراحل انتقال کار بین واحدها حفظ شود.
واژهنامه تخصصی مقاله
FIRST: مجموعه مشخصات و راهنماهای فنی صنعت چاپ فلکسو که با هدف ایجاد فرایندهای کنترلشده و نتایج قابل پیشبینی و تکرارپذیر تدوین شده است.
Prepress: پیشازچاپ؛ مجموعه فعالیتهای آمادهسازی فایل، تفکیک رنگ، ترامگذاری و تنظیم اطلاعات لازم برای تولید کلیشه و چاپ.
Plateroom: واحد کلیشهسازی؛ بخشی که مسئول تولید، آمادهسازی، اندازهگیری و تأیید کلیشههای چاپ است.
Pressroom: واحد چاپ؛ بخشی که تنظیم ماشین، اجرای سفارش و کنترل شرایط تولید را بر عهده دارد.
QC (Quality Control): کنترل کیفیت؛ فرایند بررسی میزان انطباق محصول با مشخصات فنی، تلورانسها و الزامات مشتری.
Process Control: کنترل فرایند؛ مجموعه روشهای اندازهگیری، پایش و اصلاح متغیرهای تولید برای حفظ شرایط پایدار.
Print Condition: شرایط چاپ؛ مجموعه وضعیتهای تعریفشده ماشین، مواد مصرفی و پارامترهای تولید که مبنای دستیابی به نتیجه چاپی مشخص هستند.
Repeatability: تکرارپذیری؛ توانایی دستیابی به نتایج مشابه هنگام تکرار تولید در شرایط تعریفشده.
Makeready: آمادهسازی ماشین چاپ؛ مجموعه فعالیتهای لازم برای رساندن ماشین و محصول چاپی به شرایط قابل قبول پیش از تولید اصلی.
Handoff: انتقال اطلاعات و مسئولیت؛ مرحله تحویل کار و دادههای فنی از یک واحد تولیدی به واحد بعدی.
Fingerprinting: مشخصهیابی ماشین چاپ؛ فرایند ثبت و اندازهگیری رفتار واقعی ماشین در شرایط مشخص برای استفاده در تنظیمات پیشازچاپ و کنترل تولید.
Anilox: آنیلوکس؛ سیلندر یا رول دارای سلولهای حکاکیشده که وظیفه انتقال مقدار کنترلشده مرکب را در چاپ فلکسو بر عهده دارد.
Anilox Audit: ممیزی آنیلوکس؛ بررسی و ثبت مشخصات، وضعیت، عملکرد، سابقه شستوشو و قابلیت استفاده آنیلوکس.
Plate Relief: عمق برجستگی کلیشه؛ اختلاف ارتفاع بخشهای چاپشونده و بخشهای غیرچاپشونده در کلیشه فلکسو.
Tone Value: ارزش تونال؛ مقدار نسبی پوشش ترام در یک ناحیه تصویر که برای ارزیابی بازتولید تونها استفاده میشود.
Dot Gain: افزایش ترام؛ افزایش اندازه مؤثر نقاط ترام در فرایند بازتولید تصویر نسبت به مقدار مرجع.
Impression: فشار چاپ؛ شرایط تماس و فشار میان اجزای چاپ که بر انتقال مرکب و بازتولید تصویر تأثیر میگذارد.
Doctor Blade: تیغه داکتر بلید؛ تیغهای که مرکب اضافی را از سطح آنیلوکس پاک میکند تا مرکب موجود در سلولها بهصورت کنترلشده منتقل شود.
Bounce: پرش یا ارتعاش در چاپ؛ ناپایداری دینامیکی در تماس اجزای چاپ که میتواند باعث ایجاد عیوب تکراری شود.
Sleeve: اسلیو؛ استوانه یا غلاف قابل نصب روی محور ماشین که در سامانههای چاپ فلکسو برای نصب کلیشه یا اجزای مرتبط استفاده میشود.
Metering System: سیستم کنترل انتقال مرکب؛ مجموعه اجزایی که مقدار مرکب منتقلشده از آنیلوکس را کنترل میکنند.
Gray Balance: تعادل خاکستری؛ وضعیت بازتولید خنثی با ترکیب مناسب رنگهای فرایندی که یکی از شاخصهای کنترل چاپ رنگی است.
ΔE: شاخص اختلاف رنگ؛ مقدار عددی تفاوت میان دو رنگ که بر اساس یک فرمول مشخص اختلاف رنگ محاسبه میشود.
pH: شاخص اسیدی یا قلیایی بودن یک محلول که در بعضی سیستمهای مرکب، بهویژه مرکبهای پایهآب، بر رفتار مرکب تأثیر دارد.
Corrective Action: اقدام اصلاحی؛ اقدامی که برای حذف علت یک عدم انطباق و جلوگیری از تکرار آن انجام میشود.
Root Cause: علت ریشهای؛ عامل اصلی ایجاد مشکل که حذف آن میتواند از تکرار عیب جلوگیری کند.
Vignette: تغییر تدریجی مقدار ترام یا تون تصویر؛ ناحیهای که مقدار پوشش ترام در آن بهتدریج تغییر میکند.
منبع و نویسنده
عنوان اصلی: Closing the FIRST Implementation Gap: How to Align Prepress, Plateroom, Pressroom, and QC for Repeatable Results
نویسنده: Carmon Madison
تاریخ انتشار: 17\June 2026
منبع: All Things Print — Flexo Printing
ترجمه فارسی: تهیهشده برای PrintMAG.ir
دیدگاهتان را بنویسید